PLC模块与工控设备对比分析:华中地区工厂自动化升级的核心考量
在华中制造业加速转型的当下,湖北制造企业正面临一个现实问题:产线改造时,究竟该选用专用的PLC模块,还是更通用的工控设备?两者在成本、扩展性与长期维护上的差异,直接影响工厂自动化升级的投入产出比。坎泽鑫科技在服务本地客户的过程中发现,不少项目因选型偏差导致后期改造成本增加30%以上。
一、从底层逻辑看两者差异
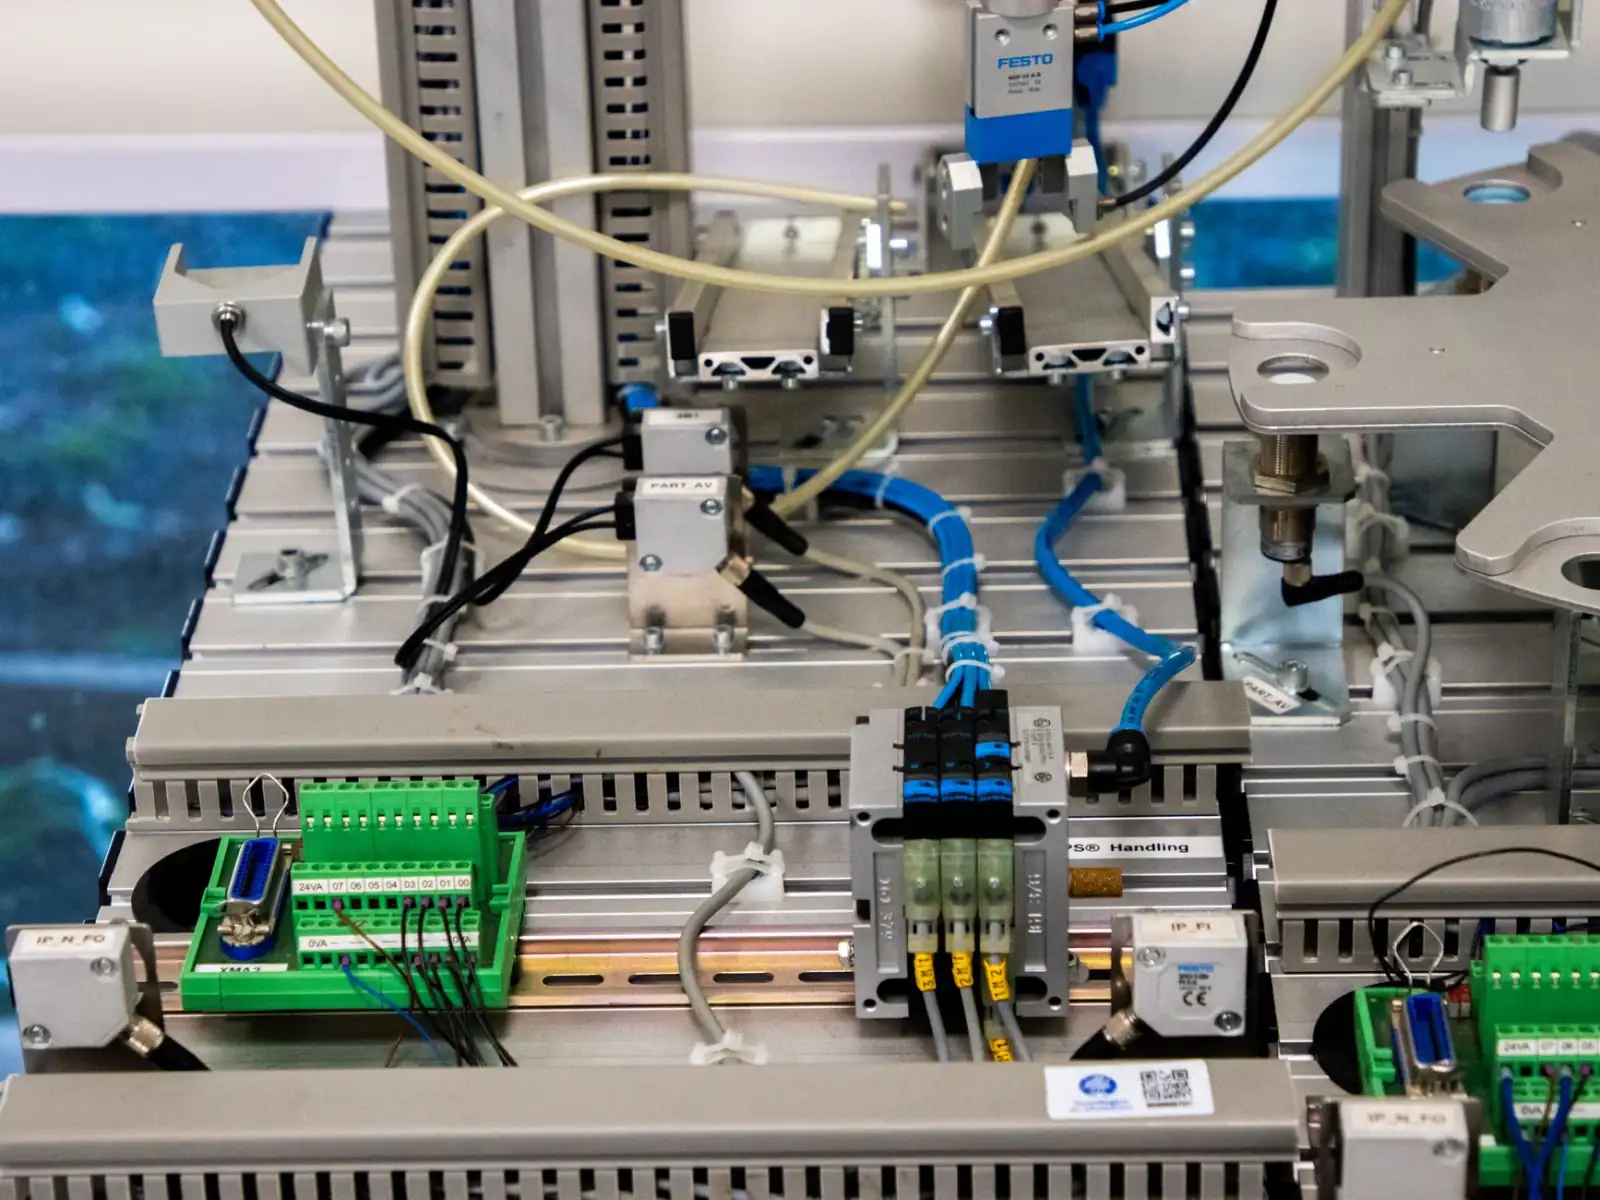
PLC模块以循环扫描机制运行,输入采样、程序执行、输出刷新三个阶段周而复始,确定性极强,适合逻辑联锁、顺序控制等场景。其I/O模块通常与背板总线深度耦合,响应时间可稳定在毫秒级。而通用工控设备(如IPC或软PLC)基于通用操作系统,擅长处理视觉检测、数据追溯、复杂算法等任务,但实时性受系统调度影响,抖动可能达到数十毫秒。
湖北一家汽车零部件厂曾反馈:在冲压线改造中,若用IPC替代安全PLC模块,急停响应时间从15ms升至45ms,无法满足ISO 13849的PLd等级。这说明——工业控制器的选型首先要服从工艺的安全与节拍要求。
二、华中工厂升级中的典型痛点
结合坎泽鑫科技近两年的现场调试记录,选型矛盾主要集中在三方面:
- 扩展成本:PLC模块每增加一个模拟量通道,单价约200-400元;而IPC加装采集卡,单通道成本可压至80元,但需额外编写驱动。
- 维护门槛:湖北制造企业的一线电工更熟悉梯形图编程,对C++或Python维护的软控制器接受度低,故障排查时间平均多出2.3小时。
- 环境适应性:铸造、化工车间的高温高湿环境,PLC模块的宽温设计(-20℃~60℃)明显优于商用IPC。
这些细节决定了:自动化控制方案不能只看单点硬件价格,而应计算全生命周期成本。
三、混合架构的实践建议
对于华中地区多数离散制造工厂,推荐采用“PLC模块做核心逻辑+工控设备做数据层”的混合架构。具体落地时注意三点:
- 安全回路、急停、液压伺服使能等硬实时任务,必须由PLC模块独立承担,不与其他系统共享CPU。
- 工控设备通过OPC UA或Modbus TCP与PLC交换数据,周期建议设为50-100ms,避免占用过多通信资源。
- 在湖北制造企业的备件库中,常备同型号PLC模块的电源与CPU单元,比备整台IPC更经济。
坎泽鑫科技在襄阳某纺织机械改造项目中,用一套S7-1200 PLC模块控制32轴伺服,同时用一台无风扇工控机跑视觉验布算法,整体节拍提升18%,而电气柜成本仅增加7%。这种“各司其职”的思路,比强行统一平台更务实。
四、趋势与长期考量
随着边缘计算与TSN(时间敏感网络)的成熟,新一代工业控制器正在模糊PLC与IPC的边界。但就湖北制造当前的主流需求而言,PLC模块在可靠性与人才储备上的优势仍难以替代。建议企业在升级前,先梳理出所有控制任务的实时性等级,再决定哪些环节用PLC、哪些交给工控设备。坎泽鑫科技可提供从选型计算到柜内布局的完整支持,让每一分自动化投入都落在关键处。