工业控制器选型指南:湖北制造企业如何匹配PLC模块与产线控制需求
日期:2026-09-24
标签:工业控制器,PLC模块,自动化控制,工控设备,湖北制造
工业控制器选型为何成为湖北制造升级的关键一环
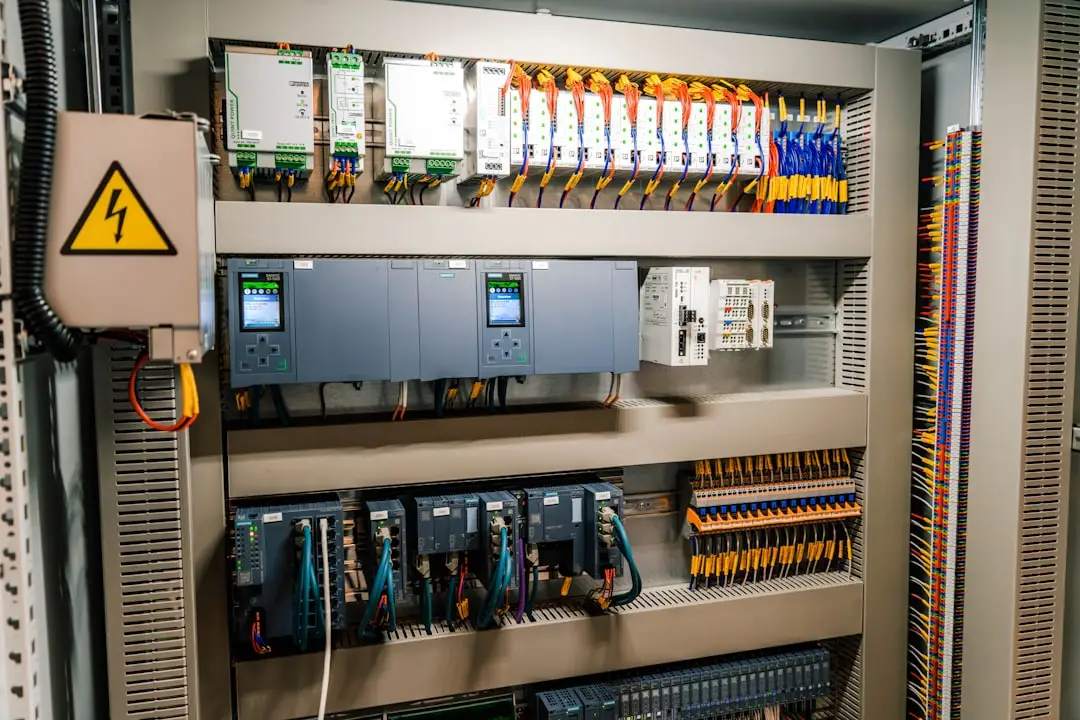
在湖北制造业加速向智能化转型的当下,工业控制器作为产线自动化的核心大脑,其选型是否合理直接决定了设备运行效率与后期维护成本。不少企业投入大量资金采购工控设备,却因PLC模块与现场需求不匹配,导致通信延迟、I/O点位浪费或扩展困难。本文从实际工程角度出发,梳理一套可落地的选型方法。
PLC模块匹配产线需求的三个技术维度
选型的本质是让控制器性能与工艺要求对齐。从工程实践看,需要重点评估以下维度:
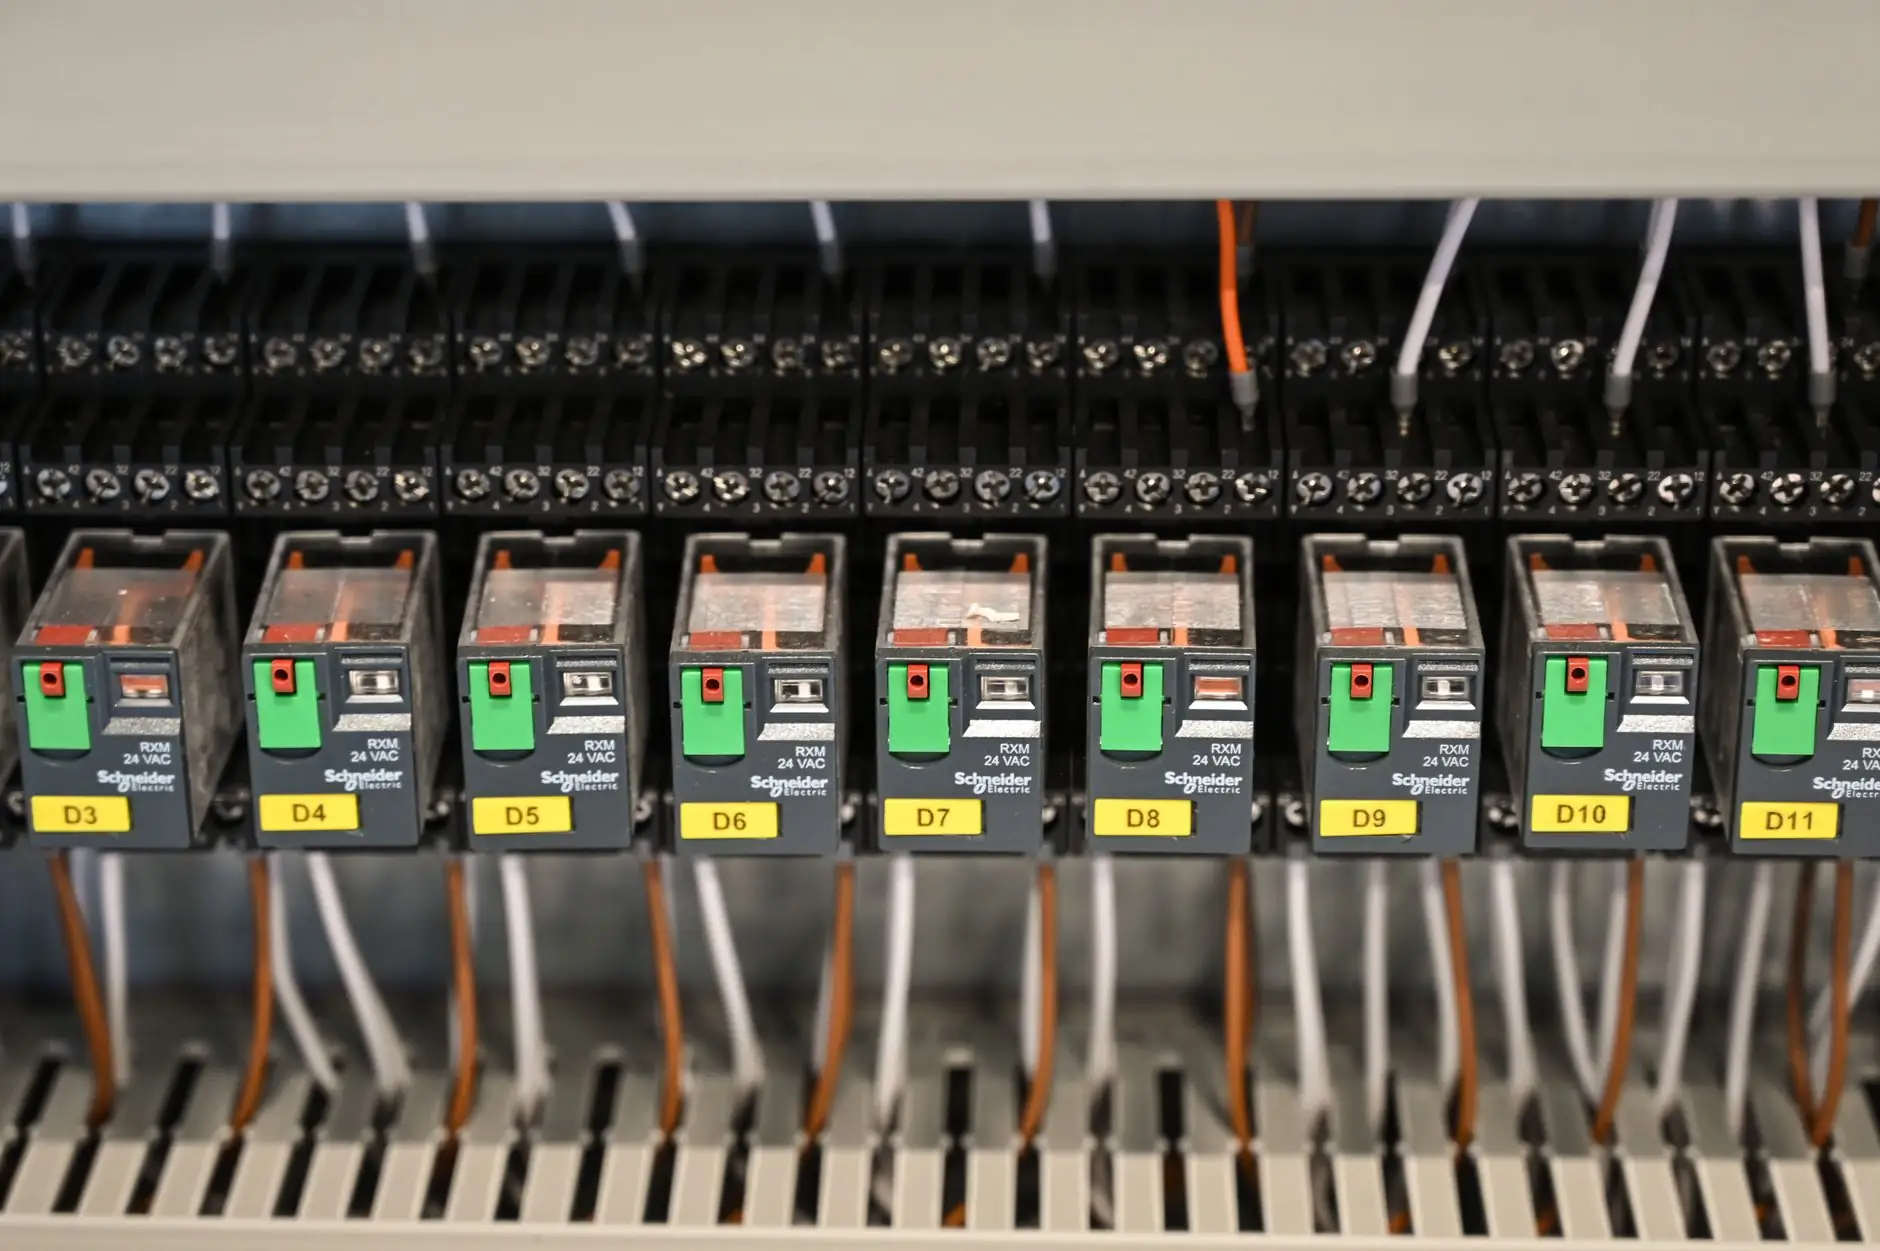
- I/O点数与类型:数字量输入输出需预留15%-20%余量,模拟量通道要区分电压/电流信号及精度等级。例如包装产线中编码器反馈需高速计数模块,普通DI模块无法替代。
- 扫描周期与实时性:运动控制场景要求扫描周期低于2ms,而温度、压力等慢过程可放宽至20-50ms。湖北汽车零部件企业常选用支持EtherCAT总线的PLC模块,以满足多轴同步需求。
- 通信协议兼容性:产线中往往混用不同品牌自动化控制设备,控制器需支持Modbus TCP、Profinet、CANopen等主流协议,避免形成数据孤岛。
环境适应性与扩展能力不可忽视
湖北夏季高温高湿,部分车间粉尘浓度大,工业控制器的防护等级至少需达到IP20以上,若安装在无空调柜内,工作温度范围应覆盖-10℃至55℃。扩展能力方面,建议选择背板总线带宽充裕的机型,便于后期增加远程I/O站或网关模块。
选型注意事项与常见误区
实际项目中,以下问题出现频率最高:
- 只看价格忽略软件成本:部分低价PLC模块的编程软件授权费高昂,或缺乏中文技术文档,隐性成本远超硬件差价。
- 过度追求高性能:简单输送线控制选用高端运动控制器,造成资源浪费,且增加了编程复杂度。
- 忽视备件周期:进口模块交期可能长达8-12周,湖北制造企业应优先考虑本地有库存或代理渠道的工控设备品牌。
常见问题还包括:模拟量信号受变频器干扰导致跳变,需选用带隔离功能的模块;以及接地不规范引发通信中断,建议PLC柜采用独立接地排。
从需求清单到最终型号的落地步骤
建议按以下流程推进:整理工艺流程图并标注所有传感器、执行器类型 → 统计I/O清单并分类 → 确定通信拓扑与实时性等级 → 筛选2-3款候选PLC模块 → 索取样品进行台架测试 → 评估编程软件易用性与技术支持响应速度。湖北省坎泽鑫科技有限公司在服务本地客户过程中发现,经过台架验证的选型方案,现场调试时间平均缩短40%以上。
工业控制器选型没有唯一答案,但有科学方法。立足产线真实需求,平衡性能、成本与可维护性,才能让湖北制造在自动化升级中少走弯路。