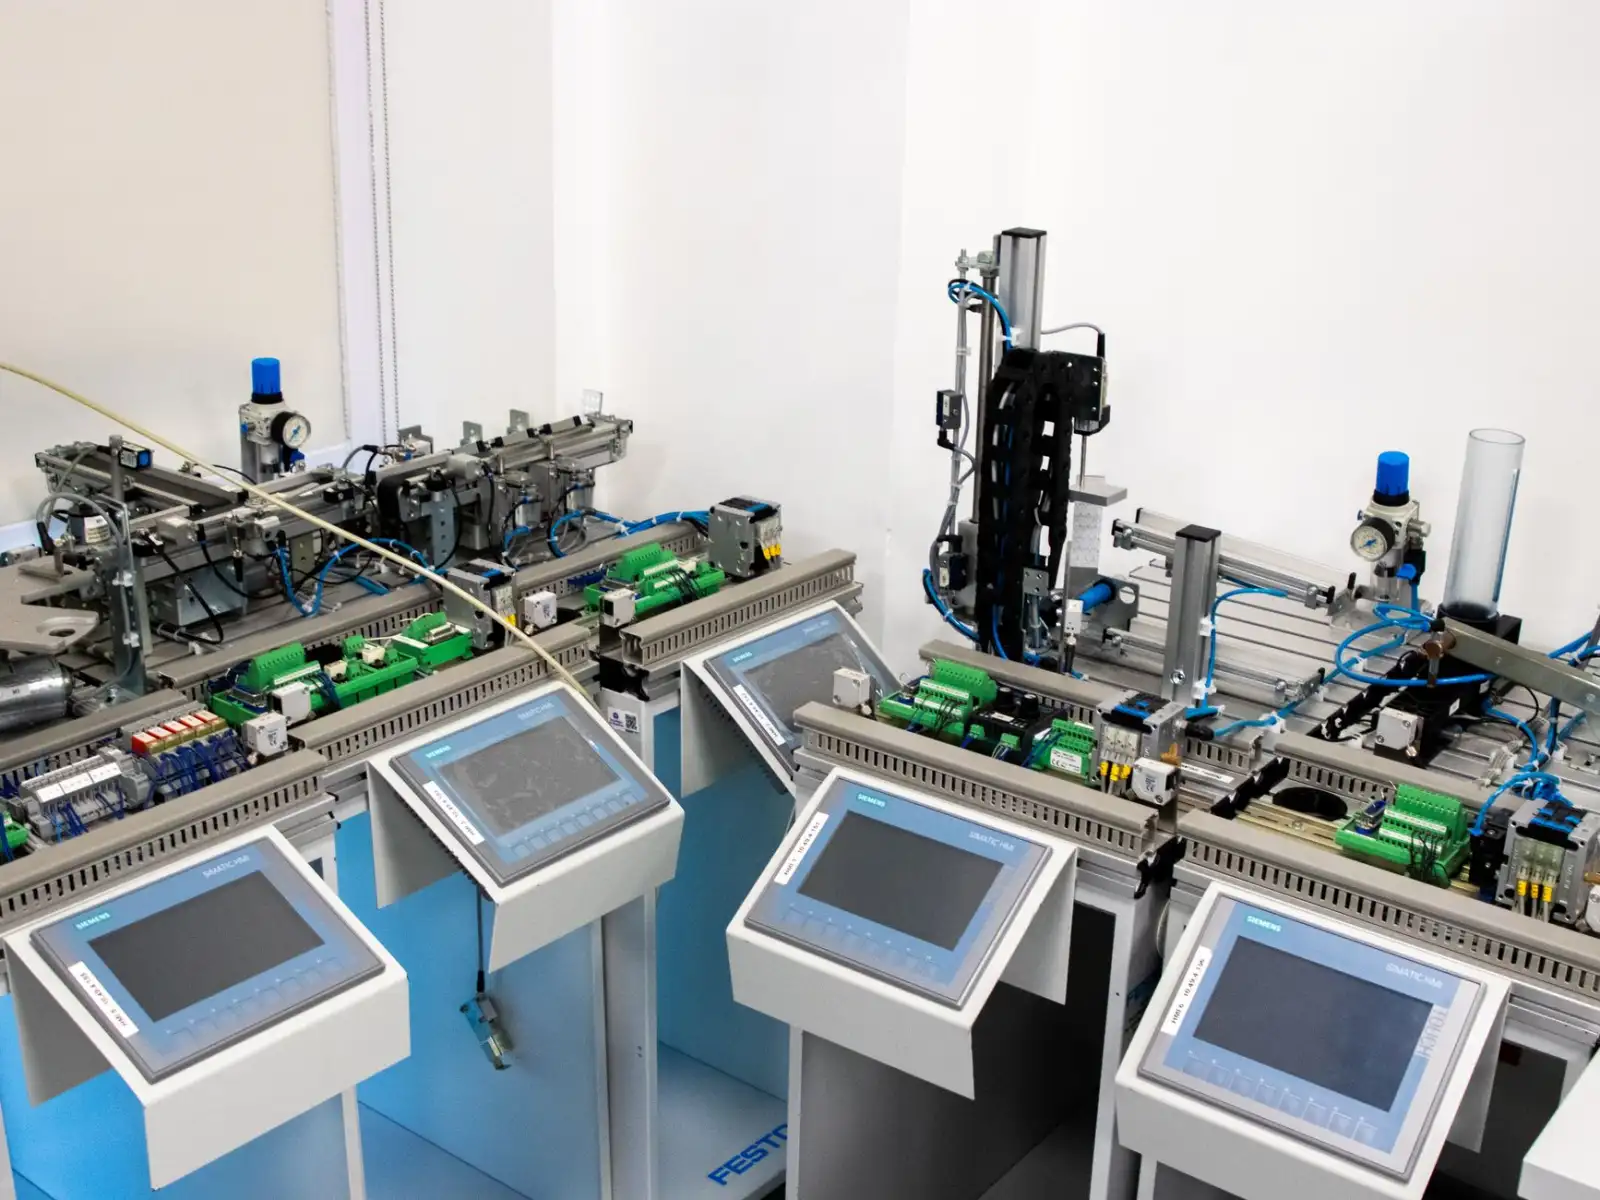
工业控制器选型要点:PLC模块与工控设备在产线升级中的技术解析
产线升级改造中,工业控制器的选型直接决定系统稳定性与后期维护成本。不少湖北制造企业在推进自动化控制改造时,常因PLC模块与工控设备匹配不当,导致调试周期拉长、故障率偏高。本文从实际工程角度,梳理选型中的关键技术节点。
一、I/O点数与扩展能力:别只看当前需求
选型时容易犯的错误是按现有设备数量刚配I/O。合理的做法是预留15%~20%的余量,并确认PLC模块支持本地或远程扩展。例如一条包装产线当前需要24点数字量输入,若选用16点主机+8点扩展的紧凑型方案,后续增加检测工位时就面临换主机的尴尬。
- 数字量输入:确认源型/漏型接法,与现场传感器匹配
- 模拟量通道:关注分辨率(12位还是16位)与隔离方式
- 高速计数:产线测速或编码器反馈需独立高速模块
二、通信协议与系统兼容性
工控设备之间的数据互通是产线升级的隐形门槛。当前主流工业控制器普遍支持Modbus TCP、Profinet、EtherCAT等协议,但不同品牌对协议栈的实现深度差异明显。若上位SCADA已采用某一协议体系,建议PLC模块优先选择原生支持该协议的型号,避免额外网关带来的延迟与故障点。
湖北制造企业近年来在汽车零部件、光电子装配领域推进产线数字化,对通信实时性的要求从原来的100ms级提升到10ms级,选型时需留意背板总线刷新周期这一参数。
三、环境适应性与认证要求
车间现场的温度、湿度、振动和电磁干扰程度,决定了工控设备的防护等级与认证门槛。普通商业级PLC模块工作温度多为0~55℃,而冶金、铸造场景需选择-20~70℃的宽温型号。此外,出口设备需确认CE、UL等认证是否齐全。
以湖北某汽车零部件企业为例,其焊接产线原使用某日系品牌PLC模块,因未考虑焊接电流干扰,模拟量输入波动达±5%。后更换为带通道隔离的工业控制器,并调整屏蔽接地方式,波动降至±0.3%以内,焊接参数一致性明显改善。
选型的核心逻辑不是追求最高配置,而是让PLC模块、工控设备与现场工艺、维护能力形成匹配。建议在采购前要求供应商提供实际负载下的响应测试数据,而非仅参考手册标称值。湖北省坎泽鑫科技有限公司长期服务湖北制造企业,在自动化控制方案设计与工控设备配套方面积累了多行业现场经验,可为产线升级提供选型参考与技术支持。