PLC模块与工控设备对比:湖北自动化工程如何选择可编程逻辑控制器
日期:2026-09-26
标签:工业控制器,PLC模块,自动化控制,工控设备,湖北制造
在湖北制造业加速向智能化转型的当下,工厂车间的控制层选型常常让工程师纠结:是沿用传统的继电器与单片机方案,还是全面换装PLC模块与专业工控设备?作为扎根湖北的自动化服务商,坎泽鑫科技在近年的项目实践中发现,选型偏差往往导致后期维护成本翻倍。本文从技术原理到落地方法,拆解可编程逻辑控制器的选择逻辑。
PLC模块与工控设备的核心差异在哪
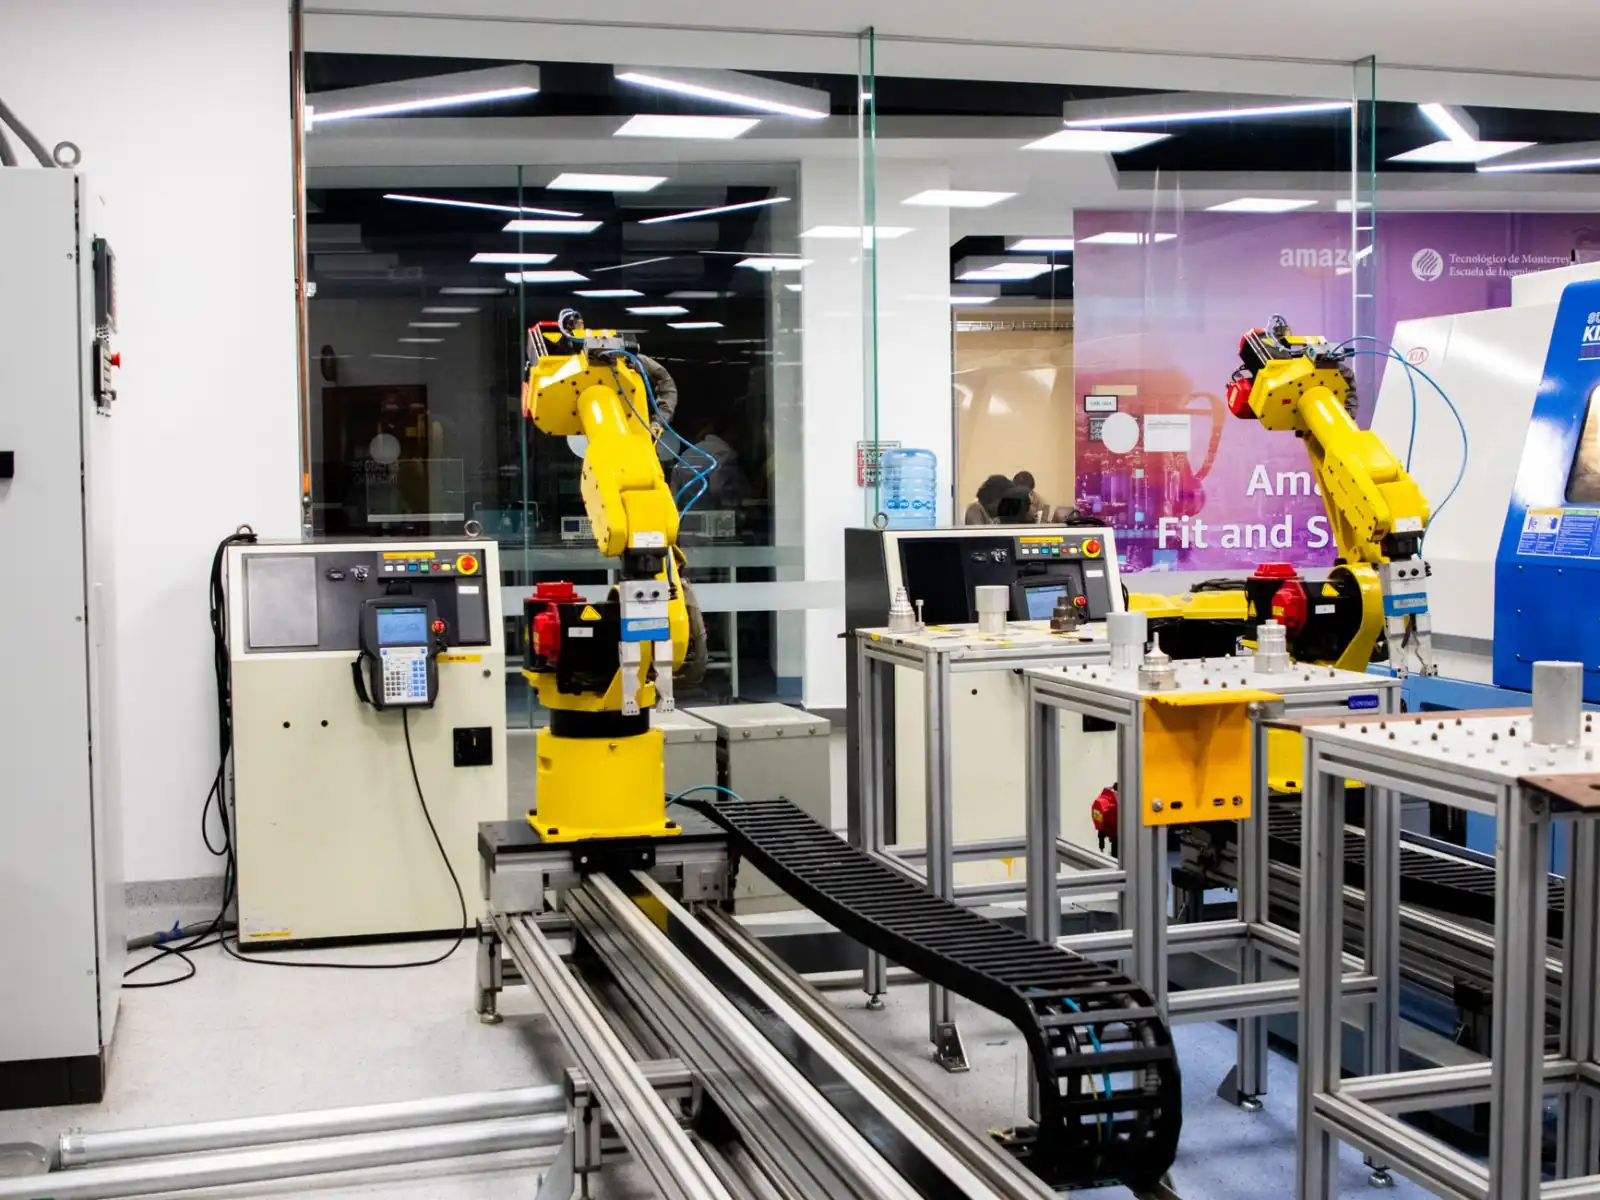
传统工控设备多指单一功能的控制板卡或仪表,逻辑固化、扩展性弱。而工业控制器(尤其是模块化PLC)采用循环扫描机制:输入采样→程序执行→输出刷新,每个扫描周期通常在1-10ms内完成。这种确定性响应让它在多轴联动、模拟量闭环等场景中,比通用工控机更抗干扰。湖北不少汽车零部件产线就依赖高速计数模块实现±0.1mm的定位精度。
从硬件架构看,PLC模块的背板总线带宽决定了I/O扩展能力。例如西门子S7-1200系列支持最多8个扩展模块,而国产汇川AM系列通过EtherCAT可挂载32个从站——这直接影响了产线后期改造的灵活性。
湖北自动化工程选型的三个实操维度
面对市场上百种PLC型号,建议从以下角度筛选:
- 环境耐受性:湖北夏季高温高湿,车间温度常超40℃。选用宽温型PLC模块(-20~60℃)比商用级工控设备故障率降低约60%。
- 通信协议兼容:若现有设备使用Modbus RTU,优先选带双网口的自动化控制器,避免额外网关成本。
- 备件供应半径:湖北制造企业应关注本地库存。坎泽鑫科技在武汉、襄阳设有备件仓,常用PLC模块可实现4小时到场,比跨省调货缩短80%停机时间。
数据对比:不同方案的投入产出
以一条20个I/O点的包装线为例:
- 继电器方案:初期成本约1.2万元,但年故障率15%,每次维修停机2小时。
- 小型PLC模块方案:初期2.8万元,年故障率3%,支持在线修改逻辑。
- PC-Based工控设备:初期3.5万元,算力强但需额外加装UPS和散热,三年综合成本反超PLC方案。
可见,对于开关量为主的场景,PLC模块的性价比优势在第二年即显现。
结语:让控制层匹配工艺节奏
选择工业控制器没有绝对最优,只有与工艺节拍、维护能力、预算周期最匹配的方案。湖北制造企业若涉及多品种小批量生产,建议优先考虑支持在线下载和仿真功能的PLC平台。坎泽鑫科技可提供从选型测试到程序移植的本地化支持,帮助您在自动化控制升级中少走弯路。