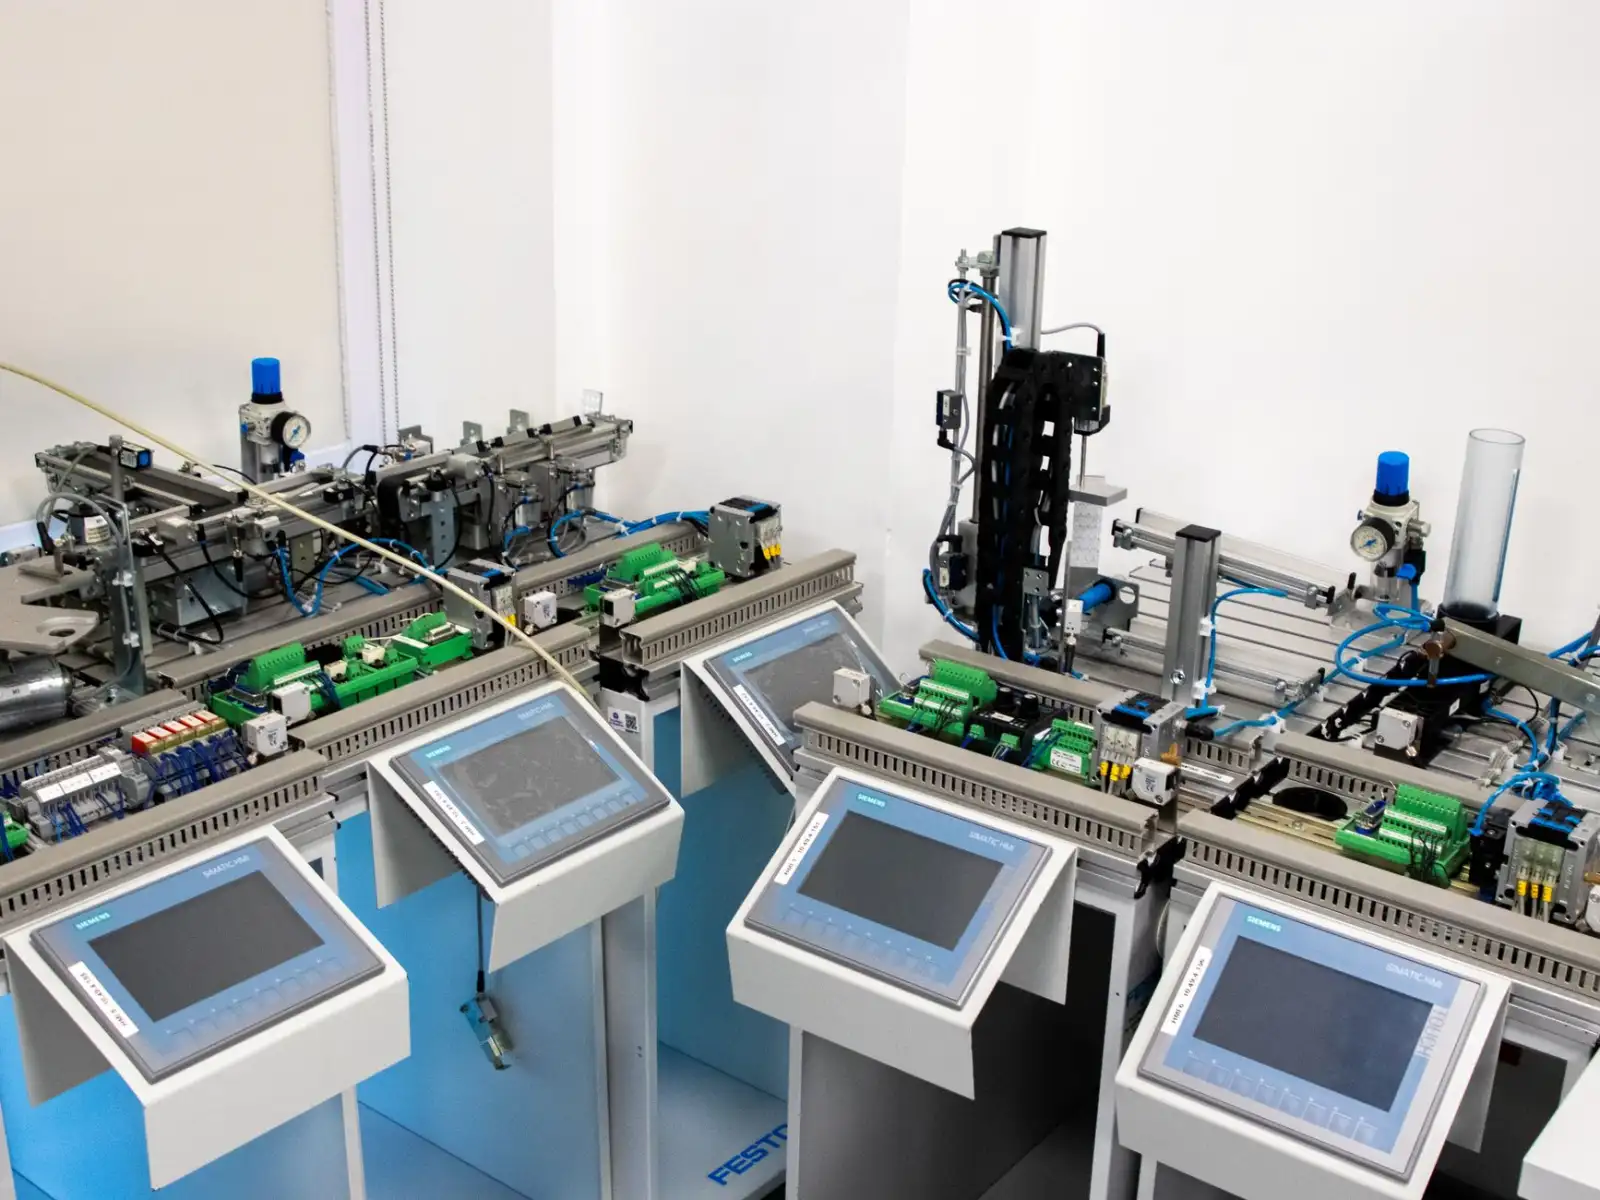
湖北省坎泽鑫科技解析:PLC模块与工控设备的自动化控制方案
在华中地区的制造业升级浪潮中,工业控制器与PLC模块的选型与集成能力,正成为产线效率的分水岭。湖北省坎泽鑫科技有限公司扎根湖北制造生态,结合多年现场调试经验,从技术原理到应用方法,拆解一套可落地的自动化控制方案。
一、PLC模块选型:先看I/O响应,再看通讯协议
很多项目在初期只关注CPU主频和内存,却忽略了I/O模块的响应时间。以典型的离散制造场景为例,当产线节拍低于200ms时,普通数字量输入模块的滤波时间若设为默认10ms,累计误差会直接吃掉有效信号窗口。坎泽鑫科技的技术团队建议:
- 高速计数场景:选用支持硬件中断的DI模块,滤波时间调至0.5ms以下;
- 模拟量采集:优先考虑16位分辨率模块,避免12位模块在温度漂移下的精度损失;
- 通讯负载:Profinet或EtherCAT从站数量超过32个时,需核算总线周期与抖动容限。
这些细节决定了工控设备在连续运行240小时后的稳定性。
二、从逻辑控制到运动控制:PLC模块的进阶用法
传统继电器逻辑已被PLC模块的软逻辑替代,但真正拉开差距的是运动控制指令的封装程度。坎泽鑫科技在包装机械项目中,采用支持PLCopen规范的控制器,将电子凸轮、飞剪同步等工艺封装为功能块,调试周期从5天压缩至1.5天。
值得注意的数据:当轴数超过8轴时,普通PLC的循环周期会从2ms跃升至6ms以上,此时需切换至专用运动控制器或带运动协处理器的PLC。湖北制造企业在这一环节的常见误区是“用中型PLC硬扛多轴”,结果导致整线节拍波动超过8%。
三、工控设备集成中的抗干扰与冗余设计
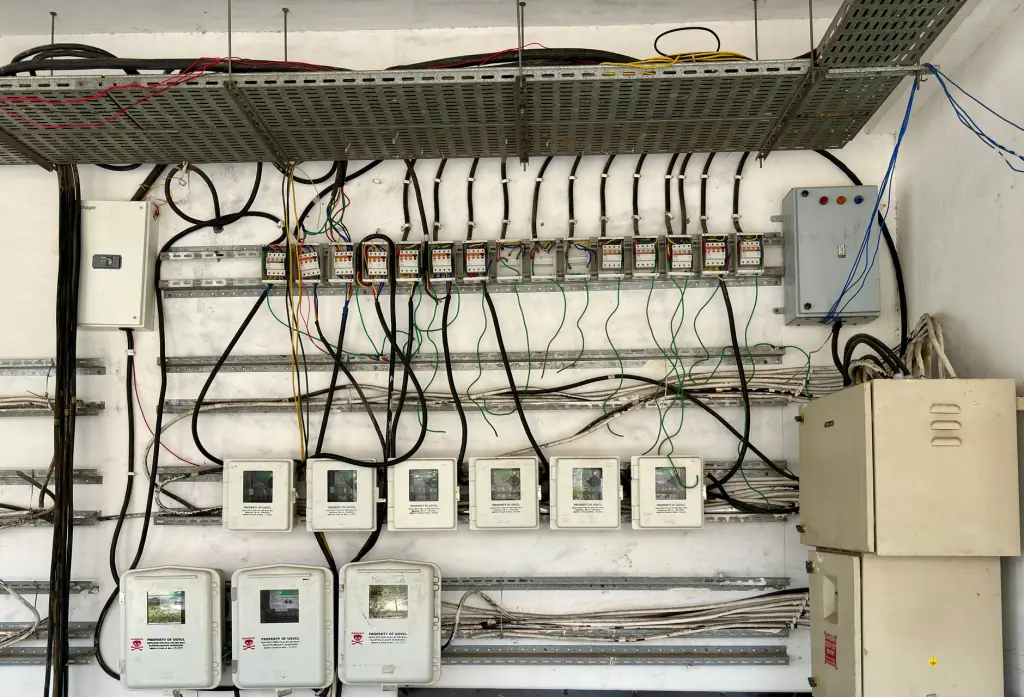
现场电磁干扰是自动化控制系统最隐蔽的杀手。变频器载波频率设为8kHz时,若PLC模块的模拟量线缆未采用双绞屏蔽且单端接地,信号跳变可达满量程的3%。坎泽鑫科技的做法是:
- 动力线与信号线槽间距保持200mm以上,交叉处呈90°;
- 模拟量模块的24V供电独立于继电器负载;
- 关键工位增加看门狗继电器,检测PLC扫描周期超时。
对于连续生产不允许停机的场景,可采用软冗余方案:主备CPU通过同步光纤交换数据,切换时间控制在50ms以内,成本仅为硬冗余的40%。
四、案例:湖北某汽车零部件产线的改造实效
2024年,坎泽鑫科技为湖北十堰一家汽车零部件厂改造老式继电器产线。原系统故障率每月4.2次,每次停机损失约1.8万元。方案采用工业控制器替换原逻辑板,保留原有执行机构,仅增加分布式I/O模块和HMI。
改造后数据:
- 平均无故障时间从86小时提升至620小时;
- 换型时间由45分钟缩短至12分钟(配方管理功能);
- 能耗下降7.3%,源于PLC对电机启停的优化时序。
该项目验证了湖北制造场景下,不换机械本体、仅升级控制层的性价比路径。
回到根本,PLC模块与工控设备的自动化控制方案没有“万能模板”。从I/O响应到总线负载,从抗干扰布线到冗余切换,每一个参数都对应着现场的真实约束。湖北省坎泽鑫科技有限公司持续在湖北制造一线积累数据,为不同工况提供可验证的控制策略。