PLC模块与工控设备如何协同?湖北自动化控制方案设计要点
在湖北制造向智能化转型的过程中,很多工厂遇到一个典型问题:单台PLC模块运行正常,但接入整线后通讯延迟、逻辑冲突、响应滞后。根源往往不在模块本身,而在于工业控制器与周边工控设备之间缺乏协同设计。PLC不是孤岛,它需要与传感器、变频器、伺服、HMI乃至上位MES系统形成数据闭环。
PLC模块与工控设备的协同逻辑
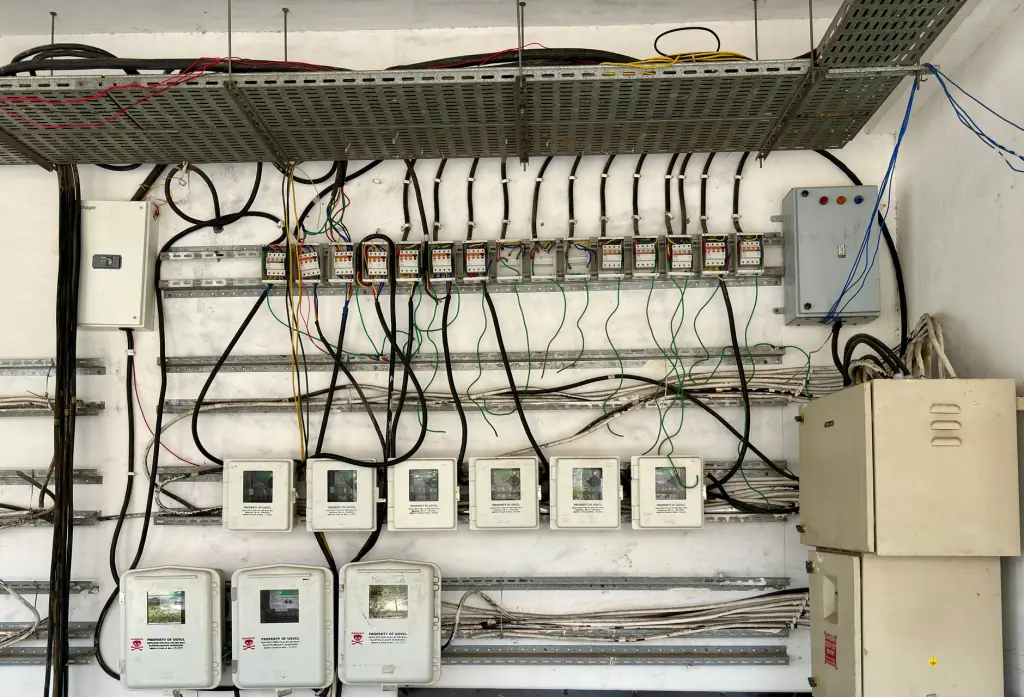
PLC模块承担逻辑运算与I/O控制,工控设备则负责执行与反馈。协同的核心在于时序一致性和数据映射精度。以一条包装线为例,光电传感器检测到物料到位后,信号进入PLC输入模块,经过扫描周期处理,再输出至气缸电磁阀。若扫描周期设置过长或输入滤波时间不当,动作就会滞后甚至误判。
实践中,我们建议关注三个参数:
- 扫描周期:高速产线建议控制在10ms以内
- 通讯刷新率:Profinet或EtherCAT总线需匹配设备响应时间
- I/O映射一致性:避免地址重叠导致逻辑冲突
湖北自动化控制方案的设计要点
湖北地区制造业涵盖汽车零部件、光电子、食品加工等多个领域,不同行业对自动化控制的需求差异明显。汽车焊装线强调多轴同步与安全回路,食品灌装线则更关注卫生级传感器与快速换型。
设计阶段需要完成三件事:第一,梳理设备清单与通讯协议,确认PLC模块的接口余量;第二,绘制信号流向图,标注关键联锁点;第三,预留15%-20%的I/O冗余,为后续产线扩展留出空间。坎泽鑫科技在服务本地客户时发现,前期忽略冗余设计的项目,后期改造成本平均增加30%以上。
从选型到调试的实践方法
选型环节,工业控制器的CPU性能要与任务复杂度匹配。简单的逻辑控制用中型PLC即可,涉及运动控制或视觉引导时,需选择支持多任务实时调度的控制器。工控设备的接地与屏蔽同样关键——湖北夏季湿度高,信号干扰导致的偶发故障并不少见。
调试阶段推荐分步验证:先单机测试I/O点,再联调通讯,最后跑整线逻辑。某光谷电子企业采用此方法后,产线调试周期从7天压缩至4天。
随着边缘计算与TSN时间敏感网络逐步落地,PLC模块与工控设备的协同将不再依赖硬接线,而是通过统一网络架构实现微秒级同步。对于湖北制造企业而言,掌握协同设计方法,比单纯更换高端模块更能解决实际问题。