湖北省坎泽鑫科技:工业控制器与PLC模块在产线智能化升级中的选型要点
日期:2026-10-06
标签:工业控制器,PLC模块,自动化控制,工控设备,湖北制造
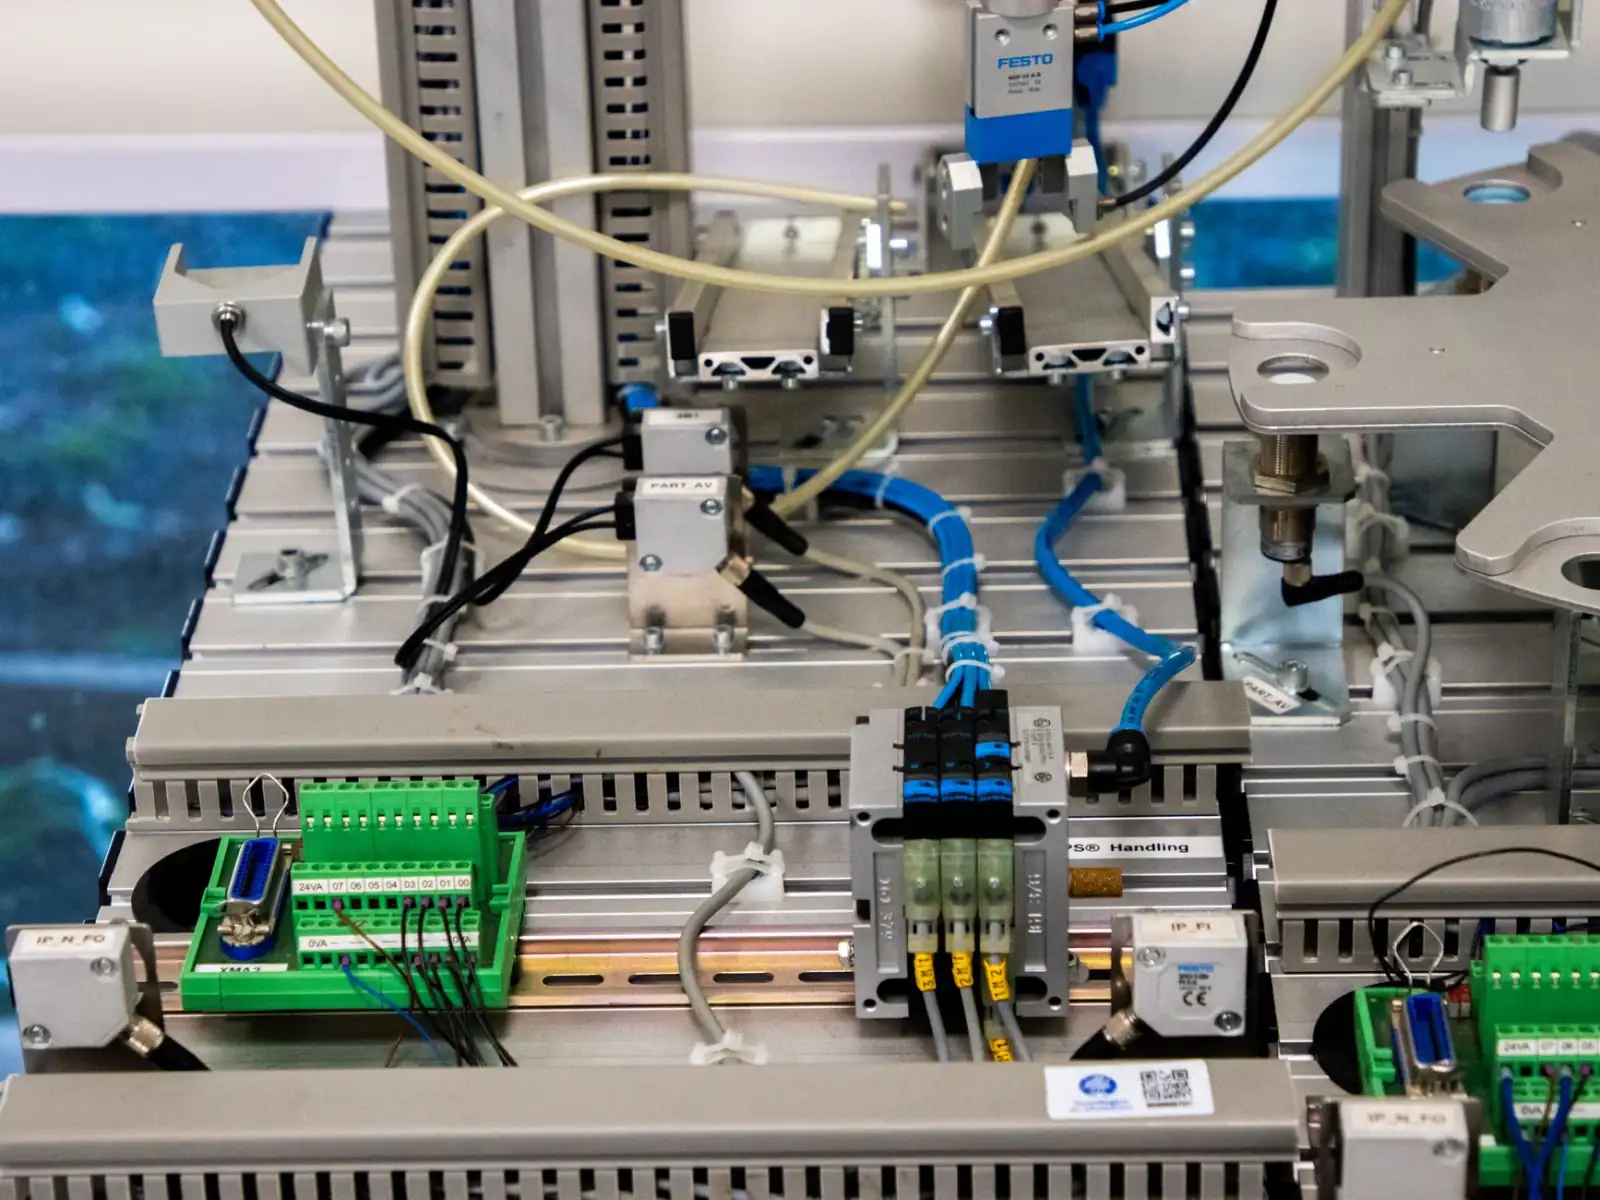
去年湖北某汽车零部件工厂的产线改造项目中,工程师在调试阶段发现一个棘手问题:新上的视觉检测工位与原有PLC模块之间的通信周期波动超过12ms,导致剔除机构动作滞后,不良品漏检率一度攀升到3%以上。排查了接线、屏蔽和接地之后,问题最终定位在控制器扫描周期与EtherCAT总线刷新率不匹配上。这个案例并非孤例——产线智能化升级中,工业控制器与PLC模块的选型失误,往往在联调阶段才集中暴露。
选型偏差从何而来
多数制造企业在升级初期习惯以「点数够用、价格合适」作为自动化控制硬件的采购逻辑。这种思路在单机设备上问题不大,但放到整线协同场景中,隐性成本很快浮现。核心矛盾在于:智能产线要求控制器同时承担逻辑运算、运动控制、数据采集与边缘计算等多重任务,而传统选型标准只关注I/O规模和基本指令执行速度。
另一个容易被忽略的因素是工控设备的生态兼容性。不同品牌的PLC模块在协议支持上差异明显——有的原生支持Profinet和OPC UA,有的则需要额外网关模块做协议转换,这不仅增加成本,还引入了通信延迟和故障节点。
技术维度上的关键差异
从技术层面拆解,产线智能化升级对控制器的要求集中在三个方面:
- 实时性:运动控制场景通常要求总线周期≤1ms,抖动≤10μs。软PLC方案在通用操作系统上很难稳定达到这一指标,需要硬件PLC或带实时内核的工业控制器。
- 扩展能力:模块化PLC模块的背板带宽决定了可挂载的I/O和功能模块数量。部分紧凑型控制器标称支持32个模块,但背板带宽不足时,实际可用模块数会打折扣。
- 数据吞吐:当产线接入MES或SCADA系统后,控制器需要向上层每秒推送数百个数据点。此时CPU的通信任务负载会显著上升,若未预留足够余量,扫描周期会随之拉长。
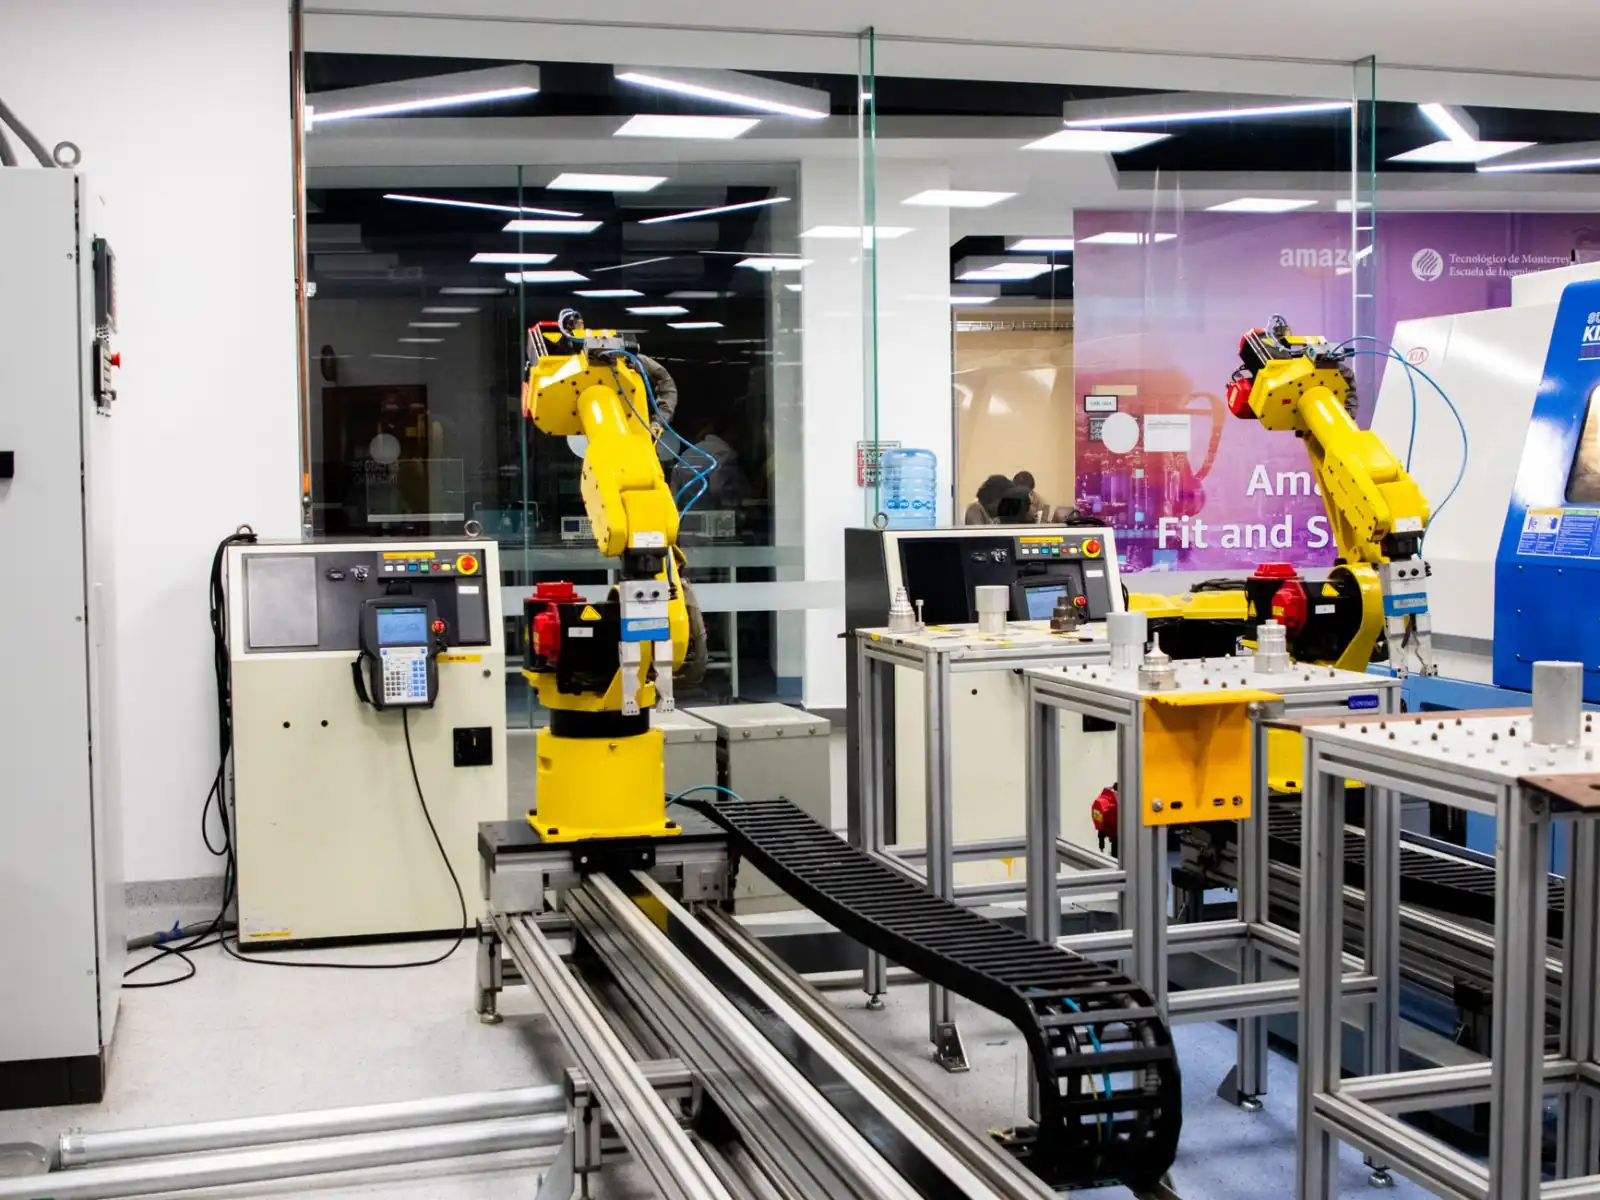
以湖北制造企业常见的包装产线为例,一条包含灌装、封口、贴标、码垛的完整产线,通常需要控制器处理约200~400个I/O点、3~5轴运动控制,以及每秒50~100个数据上报点。这个量级下,中端PLC模块尚可胜任,但若后续追加视觉检测或AGV调度接口,余量就相当紧张。
选型建议与实操参考
结合坎泽鑫科技在多个产线改造项目中的经验,以下几点建议可供参考:
- 预留30%以上的CPU和通信余量,不要按当前需求「刚好够用」来选,升级窗口期通常比预期短。
- 确认总线协议与现有设备层的兼容性,优先选择原生支持主流工业以太网协议的控制器,减少网关转换环节。
- 关注模块的热插拔能力,产线不能停机的场景下,这一特性直接影响维护效率。
- 评估编程环境的长期维护成本,IEC 61131-3标准支持程度越高,后续人员交接和程序移植越顺畅。
产线智能化升级不是一次性的硬件替换,工业控制器和PLC模块的选型质量,决定了未来三到五年内产线能否平滑接入新的检测、调度和管理系统。在湖北制造加速向柔性化、数字化演进的当下,把选型做扎实,比事后补救划算得多。