PLC模块与工控设备在华中自动化工程中的集成方案解析
在华中地区的汽车零部件、光电子及食品加工产线中,自动化控制系统的稳定性往往取决于底层架构的合理搭配。湖北省坎泽鑫科技有限公司在近年的工程实践中发现,许多中小型自动化项目在集成工业控制器与PLC模块时,常因信号匹配或网络拓扑问题导致调试周期拉长。本文从实际工程角度出发,拆解一套可落地的集成思路。
一、华中工程场景下的典型集成架构
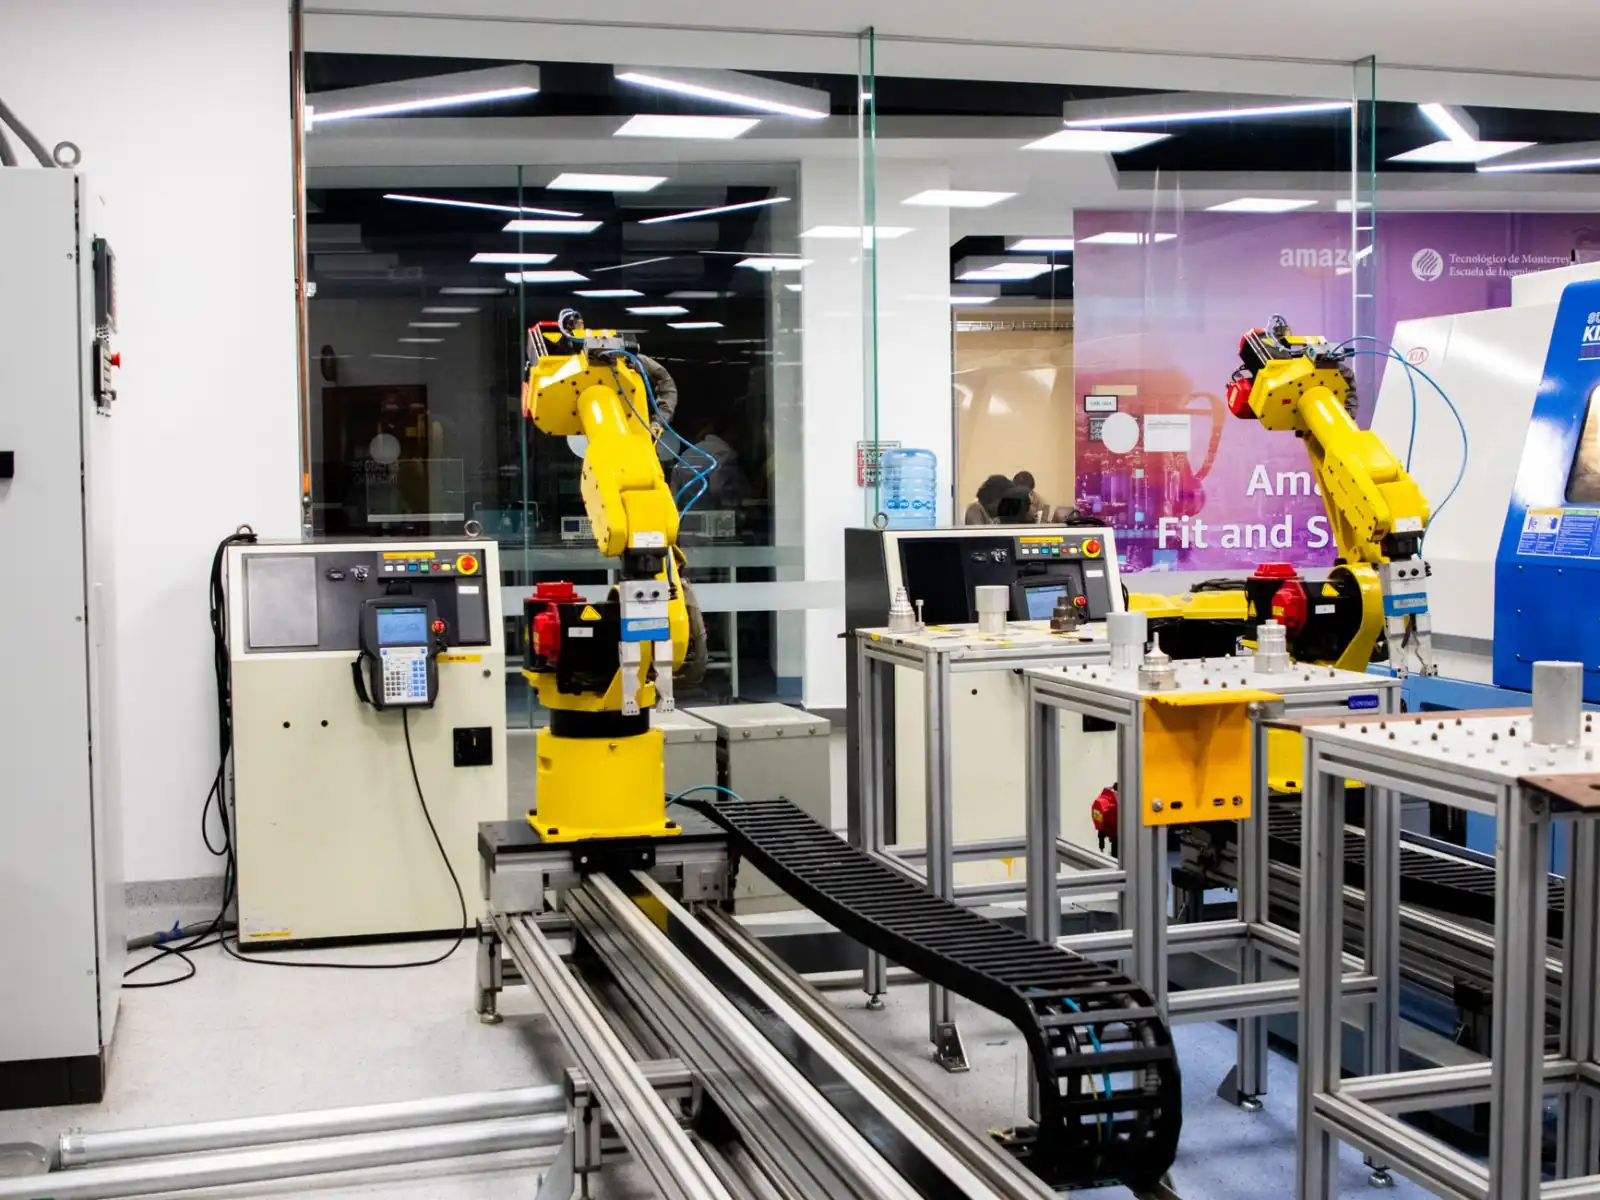
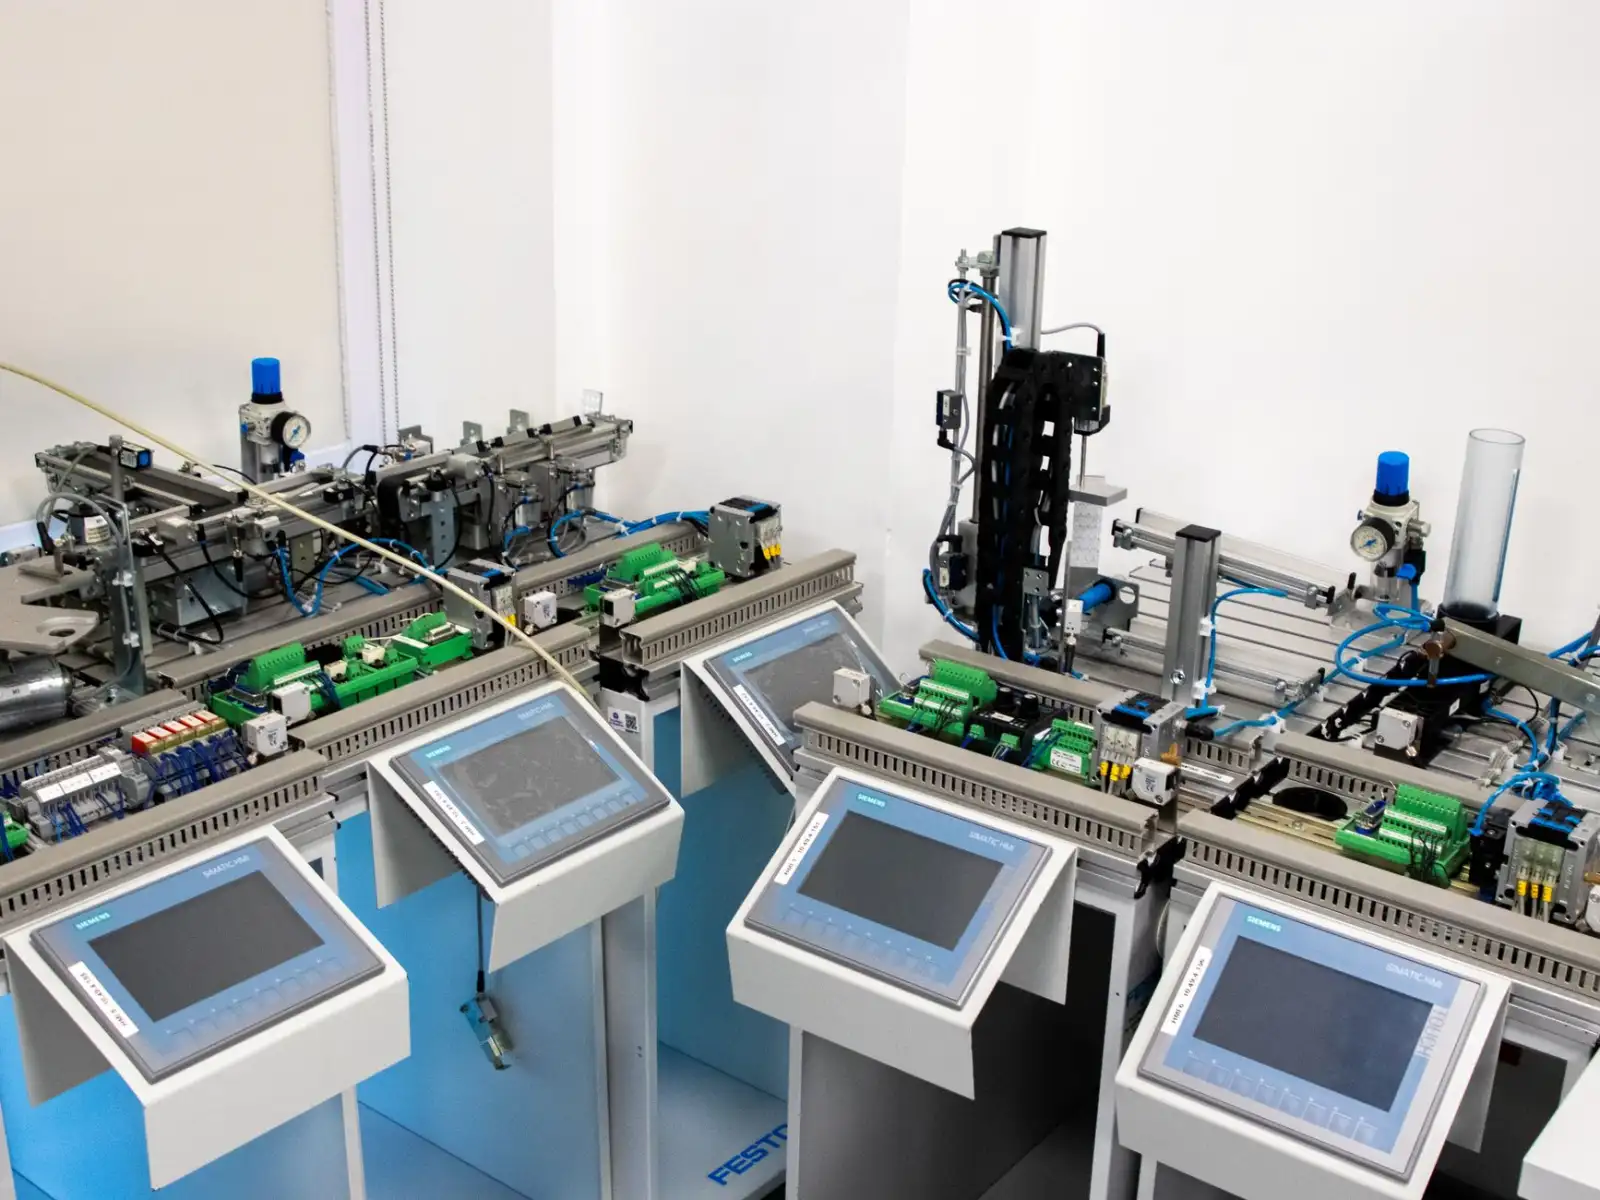
以湖北武汉、襄阳等地的离散制造车间为例,设备层通常由变频器、伺服驱动器、传感器构成,控制层则以PLC模块为核心。当前主流方案采用“主站PLC+远程IO+分布式从站”的结构:主站负责逻辑运算与运动控制,远程IO通过Profinet或EtherCAT协议连接现场设备。这种架构的优势在于布线量减少约40%,尤其适合湖北制造企业常见的多工位、长距离产线布局。
需要留意的是,华中地区夏季高温高湿,控制柜内若未配置温控风扇或除湿模块,PLC模块的模拟量通道漂移概率会明显上升。我们在黄石某涂装线项目中,曾通过加装柜内循环风冷,将模块故障率从每月2次降至半年1次。
二、通讯协议选型与信号抗扰要点
集成方案的核心难点在于协议兼容。常见的做法是:
- 管理层:采用Modbus TCP或OPC UA与MES/SCADA对接;
- 控制层:Profinet或EtherNet/IP用于PLC与远程IO之间;
- 设备层:IO-Link或RS-485连接智能传感器与执行器。
实际调试中,变频器与伺服驱动器的高频干扰常导致工业控制器的模拟量输入波动。建议动力线与信号线分槽敷设,间距保持20cm以上,并在模拟量模块前端加装信号隔离器。荆门某注塑车间的案例显示,仅此一项改动就使产品不良率下降1.8个百分点。
常见问题:远程IO掉站与扫描周期抖动
当产线扩展超过32个从站时,部分工程师会忽略交换机背板带宽。若选用非管理型交换机,广播风暴可能引发随机掉站。建议在自动化控制系统中使用管理型交换机,并开启IGMP Snooping与端口镜像。另外,PLC扫描周期建议控制在10ms以内,否则高速计数或电子凸轮应用会出现丢步。
三、从选型到维护的落地建议
对于湖北制造企业而言,备件通用性比极致性能更重要。我们通常建议客户统一PLC品牌与系列,例如全線采用西门子S7-1200/1500或三菱FX5U/Q系列,减少备件种类。同时,在程序内预留15%的IO点位与20%的DB块空间,便于后期产线改造。
维护层面,建立模块温度与总线负载的季度点检表,比故障后抢修更有价值。坎泽鑫科技在为武汉某激光设备厂做年度维保时,通过提前更换两路老化输出模块,避免了整线停机6小时的损失。
一套好的集成方案,本质是在成本、可维护性与抗干扰能力之间找到平衡点。若您正在规划华中地区的产线升级,不妨从通讯拓扑与柜内环境两个维度先行评估,往往能规避后期80%的偶发故障。