可编程逻辑控制器与工控设备对比:如何匹配湖北工厂自动化需求
日期:2026-10-09
标签:工业控制器,PLC模块,自动化控制,工控设备,湖北制造
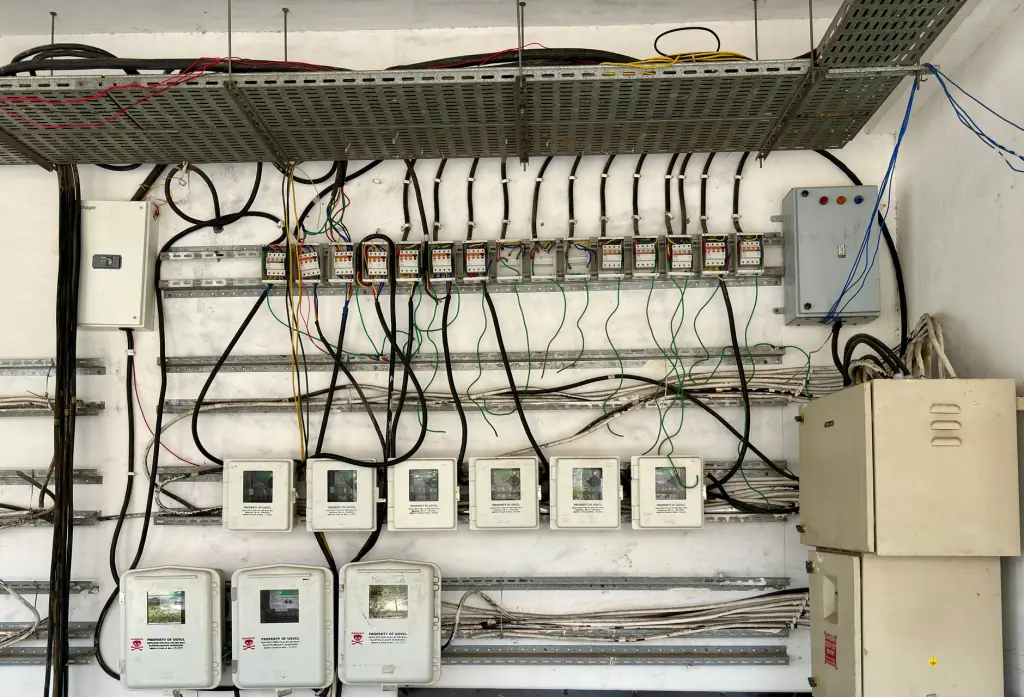
走进湖北任何一家中型制造企业的车间,你大概率会看到两种控制设备并存:一边是产线主控柜里的工业控制器,另一边是分布在工位上的各类工控设备。很多工厂在升级改造时面临一个实际问题——到底该用PLC还是工控机?这不是一个非此即彼的选择题,而是需要根据工艺特性来匹配的技术决策。
PLC模块与工控机的本质差异
PLC模块的核心优势在于确定性和可靠性。它采用循环扫描机制,扫描周期通常在1-10ms量级,对于逻辑联锁、高速计数、运动控制等场景,响应时间是可预期的。而工控机基于通用操作系统,擅长数据处理、视觉算法、数据库交互等复杂任务,但实时性受系统调度影响,抖动可能在几十毫秒甚至更大。
湖北制造企业中,汽车零部件和电子组装行业对节拍要求严格,PLC在这类场景中仍然是首选。而在需要大量数据追溯、配方管理或机器视觉检测的工序,工控机的灵活性则更为突出。
匹配湖北工厂需求的三条实用准则
结合我们在湖北多个地市项目的实施经验,选型时可以参照以下判断逻辑:
- 响应时间要求<5ms:优先选用PLC模块,尤其是带运动控制功能的产品线
- 需要运行数据库或视觉软件:工控机更合适,但建议搭配软PLC或独立PLC做底层联锁
- 现场环境温度>45℃或粉尘较大:PLC的宽温设计和无风扇结构优势明显,工控机需额外做防护
值得注意的是,现在很多方案采用「PLC+工控机」混合架构:PLC负责底层自动化控制,工控机做上层管理和数据呈现。这种组合在湖北的食品加工和医药行业已经比较成熟。
选型之外,集成能力更关键
设备买回来只是第一步。真正影响产线稳定性的,是工业控制器与伺服、变频器、仪表之间的通讯匹配。Profinet、EtherCAT、Modbus TCP这些协议各有适用场景,选型阶段就要确认好主控设备支持的协议类型和从站数量上限。
坎泽鑫科技在服务湖北制造企业时发现,不少工厂的痛点不在单台设备性能,而在多品牌设备之间的数据孤岛。提前规划通讯架构,比事后加网关要省心得多。
从趋势看,软PLC和边缘计算正在模糊PLC与工控机的边界。对于湖北正在推进智能化改造的工厂,建议在选型时预留数据接口和算力余量,避免两三年后再次面临升级困境。