湖北工控设备市场观察:可编程逻辑控制器如何推动工厂智能化升级
日期:2026-10-12
标签:工业控制器,PLC模块,自动化控制,工控设备,湖北制造
在湖北制造业密集的武汉、襄阳、宜昌等工业带,一场围绕产线柔性化的改造正在悄然推进。过去依赖继电器硬接线的控制柜,正被以工业控制器为核心的可编程逻辑方案取代。这种变化不只是换器件,而是工厂应对小批量、多品种订单时不得不做的底层调整。
PLC模块如何替代传统继电器逻辑
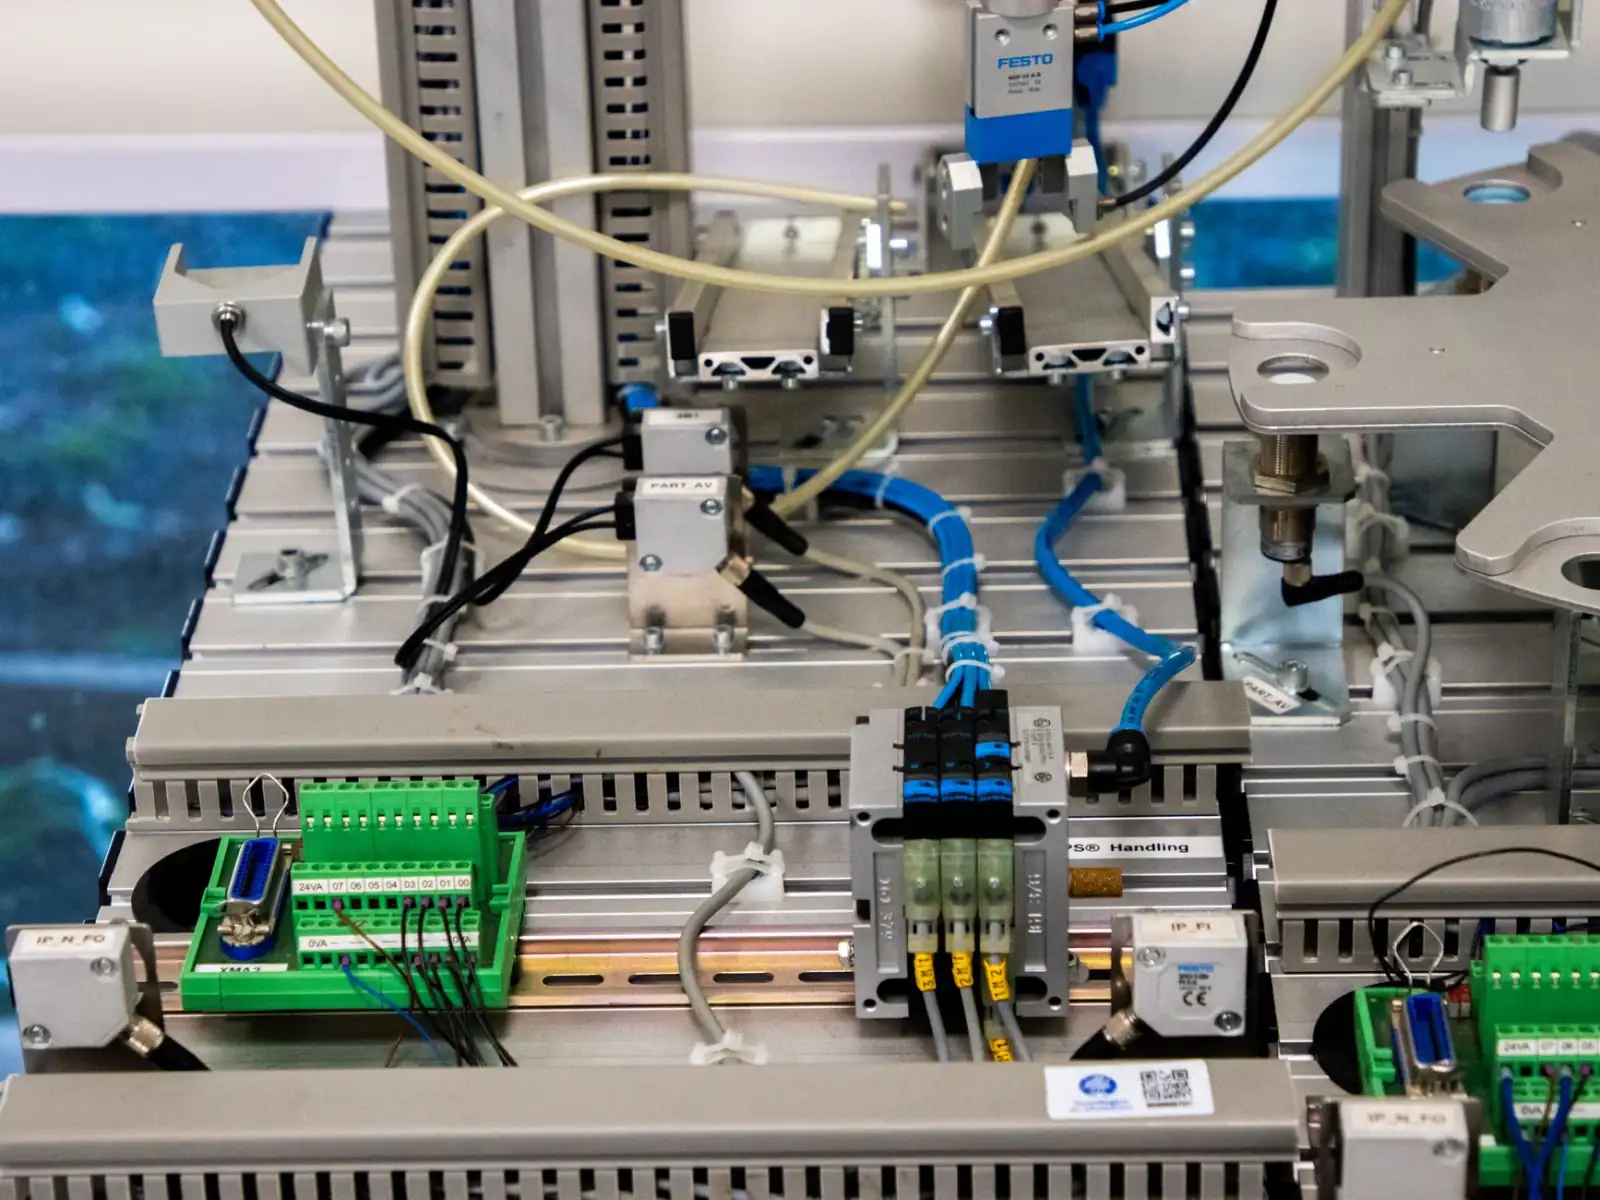
传统继电器控制靠物理触点串联实现逻辑,一旦工艺变更就得重新接线,停机时间动辄数小时。而PLC模块把逻辑关系写入程序,通过输入采样、用户程序执行、输出刷新三个阶段循环扫描。以一条包装线为例,光电传感器信号进入输入模块,CPU按梯形图运算后驱动输出模块控制气缸,整个过程扫描周期可控制在10ms以内。
这种软逻辑带来的直接好处是:修改动作顺序只需改程序,不用动柜内接线。对于湖北大量存在的汽车零部件、光电子代工企业,这意味着换型时间从半天压缩到十几分钟。
工厂智能化升级中的实操要点
把PLC接入更高层级的自动化控制系统时,几个细节决定成败:
- I/O预留:按实际点位数的15%-20%预留,避免新增传感器时无口可用
- 通信协议统一:优先选支持Profinet或EtherCAT的CPU,便于与MES、机器人控制器对接
- 电源冗余:24V开关电源建议并联冗余模块,防止单点故障导致整线停机
- 接地规范:模拟量信号与数字量信号分开走线,接地电阻小于4Ω
这些做法在湖北本地系统集成商中已逐渐成为默认标准,但仍有不少中小工厂在改造初期忽略通信兼容性,后期不得不加装网关,反而推高成本。
本地化服务与数据对比
选择工控设备时,湖北制造企业越来越看重响应速度。进口品牌PLC性能稳定,但备件到货周期常达4-6周;而像坎泽鑫科技这类本地服务商,可提供主流品牌模块的现货储备与现场调试支持,故障响应能压到24小时内。
从投入产出看,一条中等复杂度产线采用PLC方案,硬件成本约比继电器方案高20%-30%,但三年内因换型效率提升和故障率下降带来的综合收益,通常可覆盖差价。这也是湖北制造向柔性化演进的现实账本。
产线智能化的门槛不在是否上PLC,而在如何让工业控制器与现有设备、上层系统形成稳定数据流。把通信协议、I/O规划和冗余设计做扎实,比追求最新型号更实际。