PLC模块与工控设备在华中自动化产线中的集成方案解析
华中地区制造业正经历从单机自动化向整线集成的快速演进,尤其在汽车零部件、光电子和食品包装领域,产线对控制系统的实时性与兼容性要求越来越高。一套典型的自动化产线往往需要将工业控制器、PLC模块、伺服驱动、HMI及传感器网络整合到同一架构下,而不同品牌设备的协议差异常常成为集成难点。湖北省坎泽鑫科技有限公司在服务湖北制造企业的过程中,积累了一套可复用的集成方法论。
一、PLC模块选型与拓扑设计
集成方案的第一步是确定控制层级。通常采用"主站PLC+远程IO+分布式从站"的三级结构:主站负责逻辑运算与运动控制,远程IO处理现场信号采集,从站则靠近执行机构以减少布线。以西门子S7-1500或三菱iQ-R系列为例,其背板总线带宽可达100Mbps以上,支持Profinet或EtherCAT协议,能在一毫秒内完成32轴同步刷新。
选型时需重点关注三点:
- 扫描周期——包装线通常要求≤2ms,而装配线可放宽至5ms;
- IO扩展能力——预留20%余量以应对产线后期改造;
- 协议兼容性——确认是否支持Modbus TCP、OPC UA等上位机通信标准。
二、工控设备与PLC的信号匹配要点
变频器、伺服驱动器、视觉系统等工控设备接入PLC时,最容易出问题的不是通信本身,而是信号时序与电平匹配。例如,某湖北制造企业的灌装线曾出现伺服使能信号与PLC输出模块响应时间差超过30ms,导致定位偏移。解决方式是在PLC输出端增加中间继电器,或改用高速输出模块(响应时间<1ms)。
模拟量信号方面,4-20mA电流环的抗干扰能力优于0-10V电压信号,适合长距离传输。若传感器与PLC距离超过50米,建议在PLC侧加装信号隔离器,避免地环路引入共模干扰。
常见问题与排查思路
集成调试阶段高频出现的问题包括:通信丢包、IO点抖动、接地不良导致的误动作。排查时可按以下顺序推进:
- 用示波器确认电源纹波是否超过±5%;
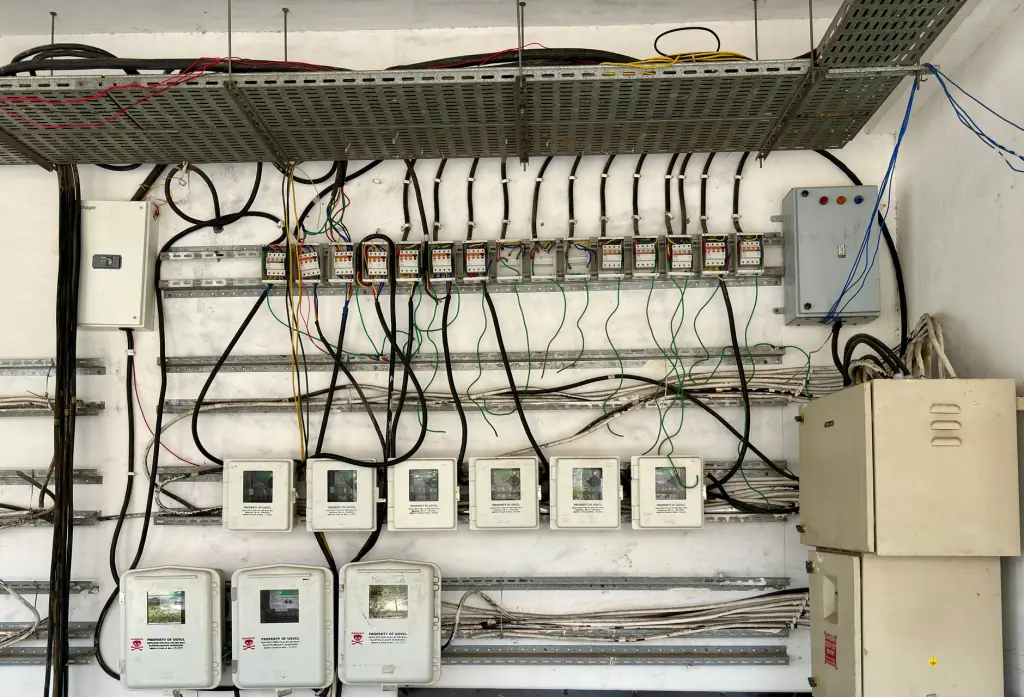
- 检查Profinet/EtherCAT线缆是否与动力线分开走线,间距应≥20cm;
- 核对PLC模块的输入滤波参数,必要时将滤波时间从默认10ms调整为3ms。
自动化控制系统的稳定性不仅取决于硬件,更依赖合理的程序架构。建议将安全逻辑(急停、光栅、门锁)独立于普通逻辑,放在PLC的安全任务区执行,周期设为固定1ms,避免因主程序负载波动导致安全响应延迟。
三、湖北制造场景下的集成趋势
近两年,湖北制造企业在新产线规划中越来越倾向于"边缘控制器+云端监控"的混合架构。PLC模块负责实时控制,边缘网关完成数据清洗与协议转换,再通过MQTT上传至MES或SCADA。这种方案既保留了PLC的确定性,又满足了数字化追溯的需求。
对于正在推进产线升级的工程团队,建议在集成初期就建立统一的标签命名规范与IO分配表,后期调试效率可提升40%以上。坎泽鑫科技可提供从PLC模块选型、控制柜成套到现场调试的全流程支持,帮助华中客户缩短项目交付周期。