工业控制器选型指南:PLC模块与工控设备在产线智能化升级中的关键作用
日期:2026-10-16
标签:工业控制器,PLC模块,自动化控制,工控设备,湖北制造
2024年以来,湖北制造业迎来新一轮产线智能化改造窗口期。从武汉光谷的电子装配线到襄阳的汽车零部件车间,越来越多的企业意识到:产线升级不只是换几台机器人,底层控制架构的合理性往往决定了整条产线的响应速度与扩展弹性。
被忽视的瓶颈:控制层选型失当的代价
不少工厂在推进自动化控制改造时,把预算大头花在伺服、视觉、机器人本体上,却在工业控制器和PLC模块的选型上压缩成本。实际运行中常见的问题包括:扫描周期不稳定导致多轴同步偏差累积、I/O扩展能力不足迫使后期加装额外网关、通信协议不兼容造成数据孤岛。这些问题在调试阶段未必暴露,但进入满负荷生产后,停机排查的时间成本远超当初省下的采购差价。
选型的三个核心技术维度
一套匹配产线需求的工控设备方案,需要从以下维度评估:
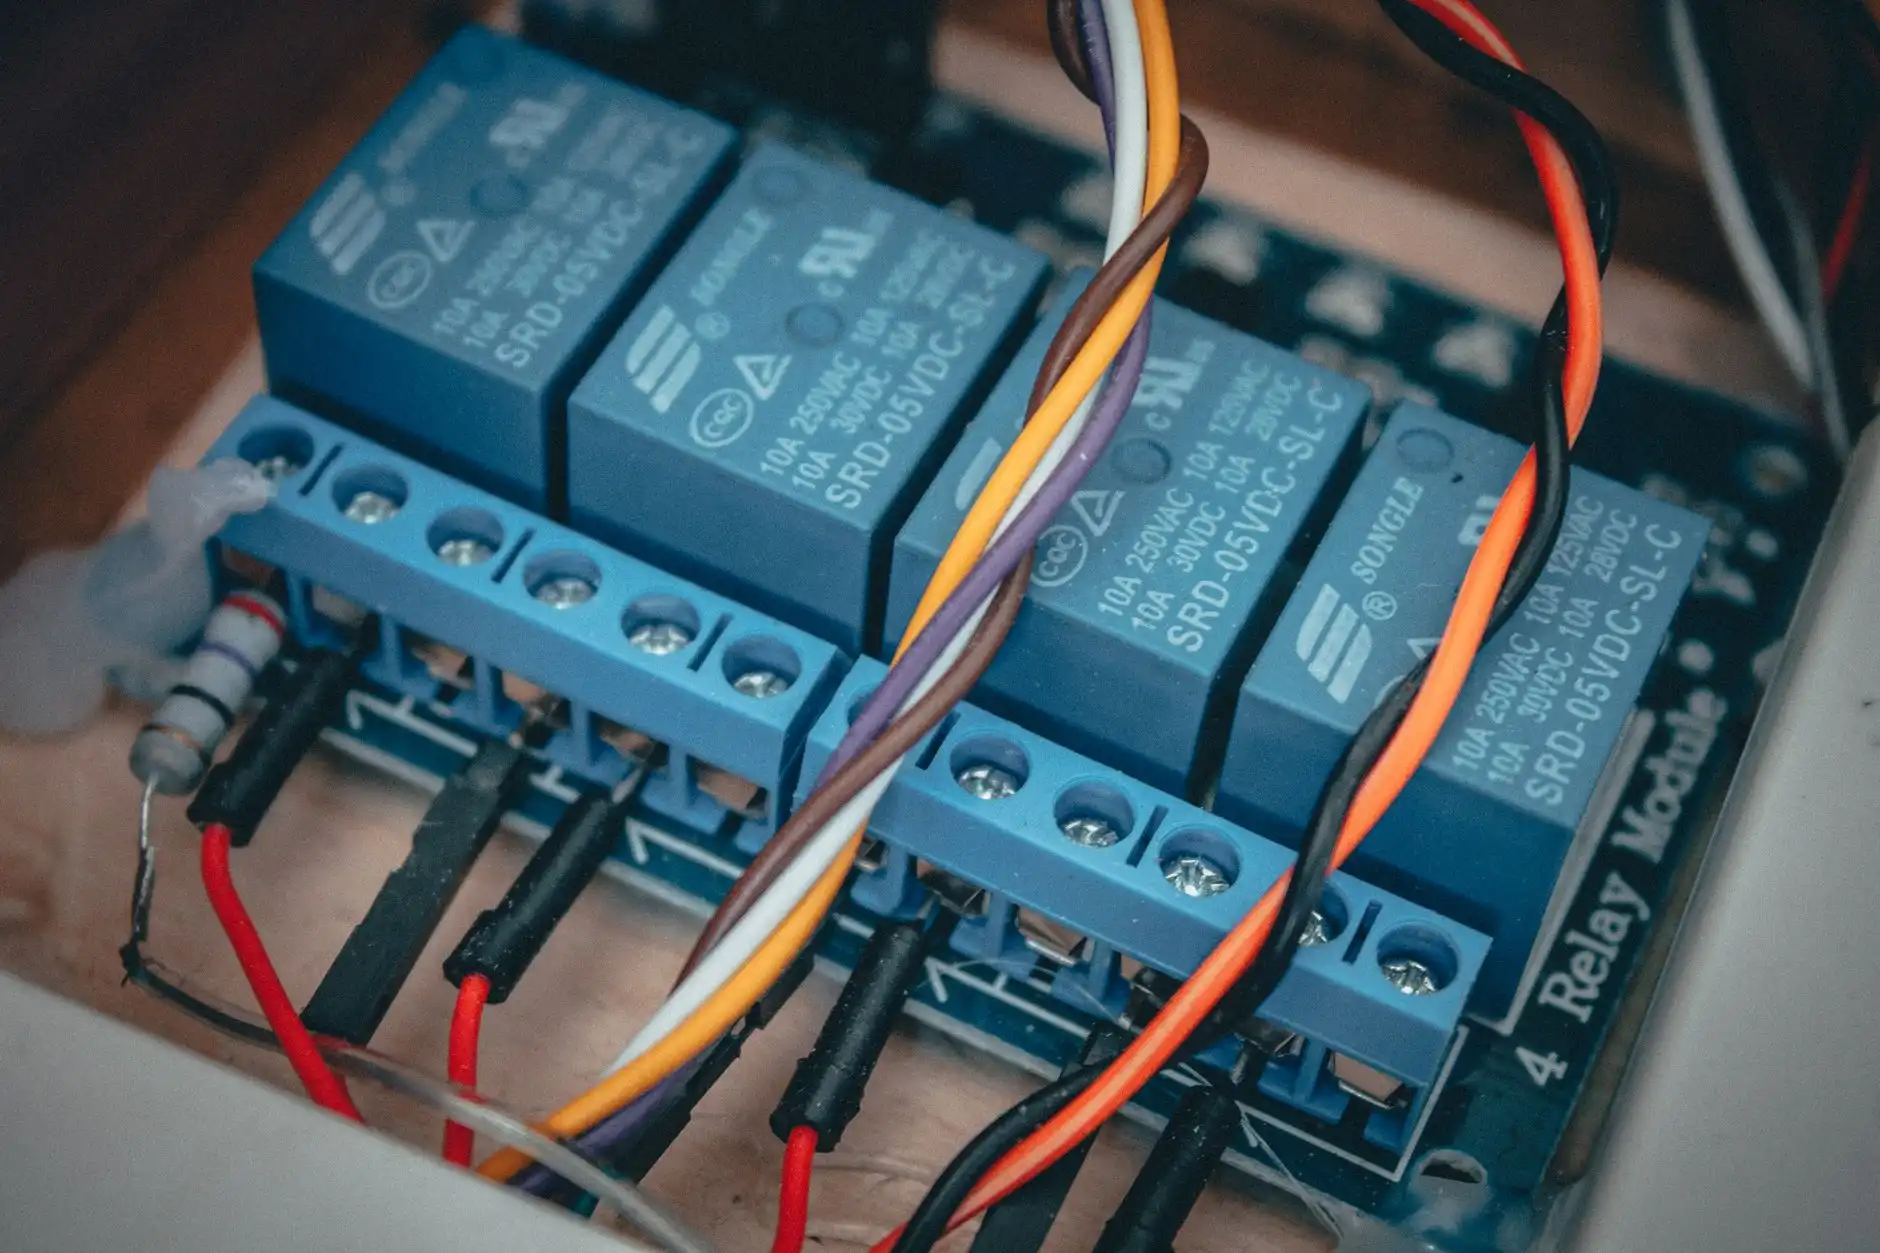
- 实时性与确定性:PLC模块的扫描周期直接决定控制精度。对于多轴插补或高速分拣场景,建议选择扫描周期≤1ms的紧凑型控制器,并关注抖动指标而非仅看标称值。
- 扩展与兼容:产线未来可能增加工位或接入MES系统,控制器应原生支持EtherCAT、Profinet等主流总线协议,I/O模块支持热插拔可大幅降低后期改造成本。
- 环境耐受性:注塑、铸造等高温高振场景,需核对控制器的宽温指标(-20℃~60℃)和抗振等级,商用级设备在这些工况下故障率会明显上升。
从单机控制到产线协同:控制架构的演进方向
传统产线多采用“一台设备一个控制器”的分散架构,各工位之间靠硬接线传递信号,逻辑变更时改线工作量巨大。当前更主流的做法是用一台中高性能工业控制器统管多个工位,通过分布式I/O模块就近采集信号,控制逻辑集中在软件层实现。这样调整工艺时只需修改程序,不用动柜内接线。对于湖北制造企业中大量存在的多品种、小批量生产模式,这种架构的柔性优势尤为明显。
值得一提的是,边缘计算能力正在成为控制器的新标配。部分新型PLC模块已支持在控制层直接运行轻量级数据处理任务,将产线节拍、良率等关键指标实时上传至管理平台,省去了额外部署工控机的环节。
实践中的几点建议
选型时建议留出20%~30%的I/O余量和通信带宽余量,避免产线微调时捉襟见肘。同时,优先选择在本地有技术支持和备件库存的供应商——产线停机的每一小时都是实打实的损失,响应速度比参数表上的微小优势更重要。
产线智能化不是一次性工程,控制层的选型决定了这条产线未来五到八年的升级天花板。把控制架构想清楚再动手,远比事后打补丁划算。