工业控制器与PLC模块选型要点:面向华中制造企业的工控设备配置指南
在湖北 manufacturing 企业推进产线升级的过程中,工控设备的选型往往决定了项目落地的效率与长期运维成本。很多企业在采购工业控制器与PLC模块时,容易陷入"参数越高越好"或"照搬同行配置"的误区,忽略了自身工艺节拍、现场电磁环境与后期扩展需求。一套匹配度高的自动化控制方案,核心不在于单点性能的堆砌,而在于控制器、I/O模块与执行层之间的响应匹配。
一、先看工艺节拍,再定控制器算力
工业控制器的选型起点是控制对象的实时性要求。对于注塑机、包装线这类以逻辑控制为主、节拍在50ms以上的场景,中端PLC的扫描周期已足够覆盖;而涉及多轴联动插补或高速飞剪的产线,则需要具备运动控制内核的控制器,扫描周期需压缩至1ms以内。华中地区不少汽车零部件配套企业,在焊装夹具控制中采用PLC模块分布式架构,将远程I/O挂在现场总线侧,主站控制器只负责逻辑调度,既降低了布线成本,也缩短了故障排查路径。
需要提醒的是,控制器标称的"指令处理速度"与现场实际响应存在差距。选型时应关注总线刷新周期和I/O响应时间两项硬指标,而非单纯比较CPU主频。
二、I/O模块的电气隔离与冗余设计
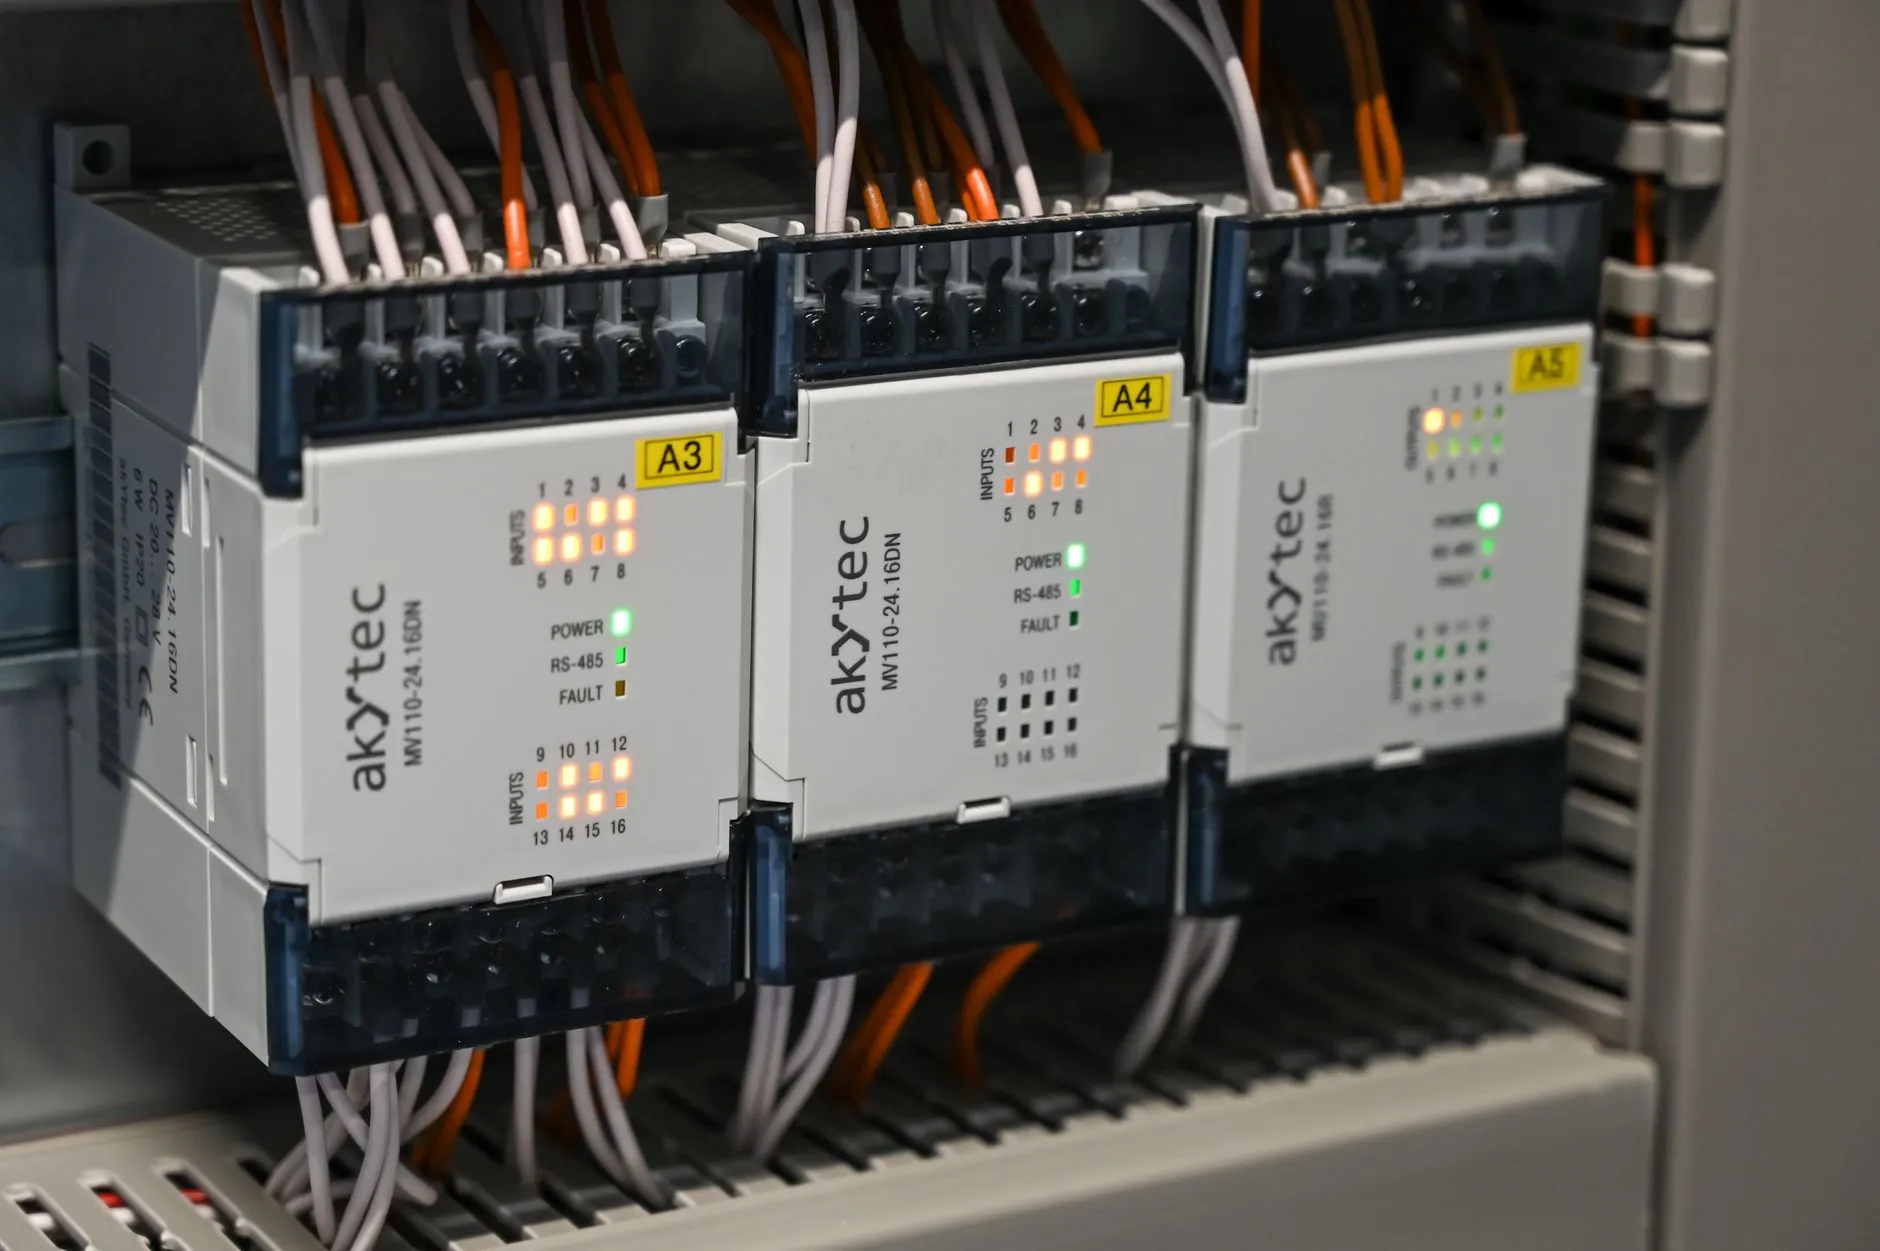
现场故障中相当比例来自I/O通道的电气干扰。数字量输入模块建议优先选择光耦隔离型,隔离电压不低于2500Vrms;模拟量模块则需关注共模抑制比,在变频器密集的车间,低于80dB的模块容易引入漂移。
- 通道密度:16点或32点模块可减少柜内占用,但需核算背板电流余量;
- 热插拔能力:对于连续生产型湖北制造企业,支持带电更换的模块能显著压缩停机窗口;
- 诊断功能:带通道级断线检测的模块,可将排故时间从小时级降至分钟级。
三、通信协议与生态兼容性
工控设备的生命周期通常在8年以上,协议开放性直接影响后期产线扩展。当前主流方向是以Profinet、EtherCAT、Modbus TCP并存的混合架构。选型时需确认控制器是否原生支持目标协议,而非依赖网关转换——网关环节每增加一级,周期抖动风险就上升一分。对于计划接入MES或SCADA系统的企业,还应核实PLC模块是否提供标准OPC UA服务端,避免后期数据采集重复投资。
 在湖北地区,不少系统集成商反馈,部分国产控制器在协议栈稳定性上已能满足常规需求,但在多主站并发场景下的抖动控制仍需实测验证。建议在批量采购前,用实际程序做48小时连续跑合测试。
案例:某湖北汽车零部件企业的改造实践
该企业原产线采用早期继电器逻辑控制,换型时需重新接线,平均换型耗时4小时。改造中选用模块化工业控制器搭配分布式I/O,将配方参数存入控制器寄存器,换型仅需调用配方号,时间压缩至25分钟。关键细节在于:模拟量输出模块单独供电,与数字量回路分开走线,改造后连续运行6个月未出现因干扰导致的误动作。
工控设备选型没有通用答案,只有与工艺匹配的答案。建议企业建立一份包含节拍要求、I/O点数余量(预留15%-20%)、协议清单与备件策略的选型核对表,在询价阶段就与供应商逐项确认。湖北省坎泽鑫科技有限公司在自动化控制领域持续为华中制造企业提供选型支持与模块配套,如需针对具体工况做配置核算,欢迎通过产品中心页面与我们沟通。