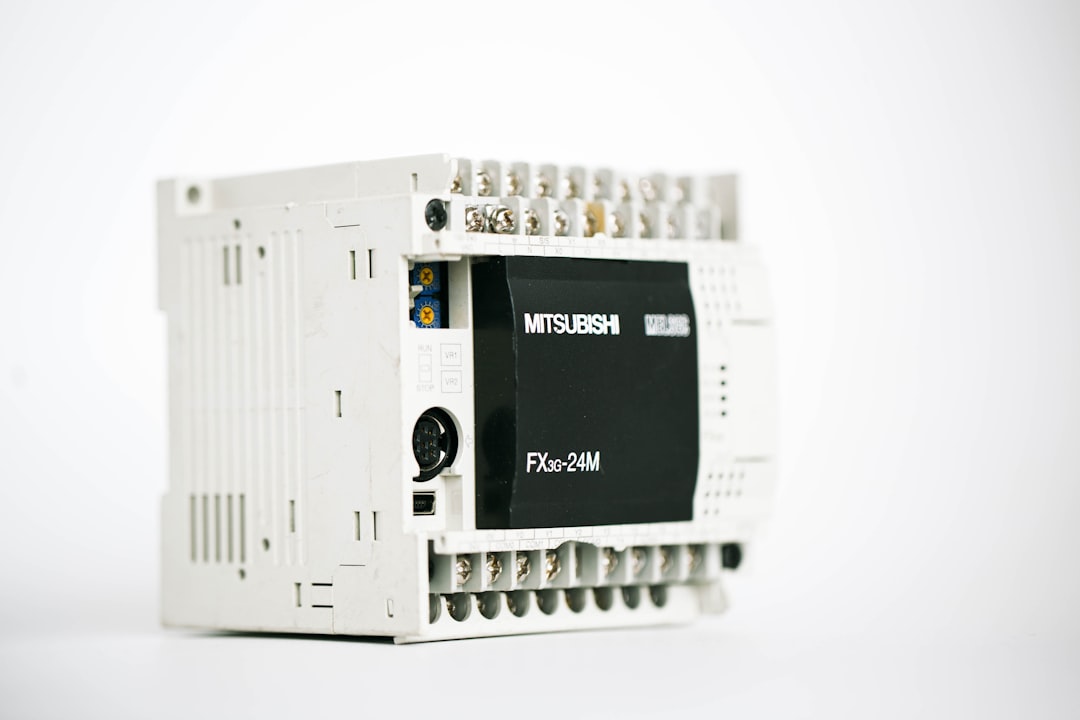
工业控制器选型要点:PLC模块在产线智能化升级中的关键作用
在湖北制造加速向智能化转型的当下,产线升级已不再是"要不要做"的问题,而是"怎么选对核心部件"的问题。工业控制器作为产线的大脑,其选型直接决定了自动化控制系统的响应速度、扩展能力和长期维护成本。很多企业在改造中容易陷入一个误区:只看IO点数够不够,却忽略了PLC模块的扫描周期、通讯协议兼容性以及环境适应性。结果设备上线后,要么节拍跟不上,要么扩展一个新工位就得换整机。
PLC模块的核心原理:不只是"开关量逻辑"
现代PLC模块早已超越简单的继电器替代品。以产线常用的中型PLC为例,其CPU模块采用多核架构,程序扫描周期可稳定在0.08ms/K步以内,配合背板总线的纳秒级同步,能实现多轴运动控制与逻辑运算的并行处理。关键在于:当产线节拍从30件/分钟提升到60件/分钟时,扫描周期的余量决定了系统会不会丢步。
另一个常被忽视的参数是模块的隔离等级。产线现场变频器、伺服驱动器密集,共模干扰强,数字量输入模块若只有2.5kV隔离,误触发率会明显上升;而采用5kV光电隔离的模块,在同等电磁环境下可将信号抖动降低一个数量级。这是选型时纸面参数看不出来、但现场调试时最头疼的问题。
选型实操:四个硬指标与两个软指标
结合坎泽鑫科技在自动化控制项目中的经验,产线智能化升级选型PLC模块时,建议按以下清单逐项核对:
- IO扩展能力:预留不少于20%的点位余量,且确认背板总线支持热插拔,后期加站不停机;
- 通讯接口:至少具备2个以太网口,支持Profinet/EtherCAT/Modbus TCP中两种以上,便于对接MES和上位机;
- 环境规格:工作温度-20℃~60℃,抗振动5g以上,湖北夏季车间高温高湿环境下尤其要关注;
- 编程生态:是否支持IEC 61131-3五种语言,库函数是否丰富,直接影响调试周期。
软指标方面,一是供应商的本地化技术支持响应速度,二是备件通用性。工控设备的生命周期通常8~10年,选型时若只看价格,后期单点备件断供的风险会转嫁到产线停机损失上。
数据对比:选型差异带来的实际差距
以一条典型包装产线为例,A方案采用基础型PLC模块(扫描周期0.2ms/K步、2kV隔离),B方案采用增强型(0.08ms/K步、5kV隔离)。实测数据显示:在60件/分钟节拍下,A方案因扫描延迟导致的定位偏差累计达±0.8mm,需降速至45件/分钟运行;B方案可满节拍运行,且连续72小时误动作次数为0。按单班8小时计算,年产能差距约12%。
这组数据的启示很直接:PLC模块的选型余量,本质上是产线未来三年的产能弹性。湖北制造企业推进智能化升级,不必盲目追求最高配,但核心控制器的性能水位要能覆盖未来1~2次产线提速的需求。
产线智能化不是换一台更贵的控制器就能实现的,而是让工业控制器与工艺节拍、通讯架构、维护体系形成匹配。选型阶段多花一周核对参数,调试阶段就能少花一个月解决信号抖动和节拍瓶颈。坎泽鑫科技在产品中心持续更新工控设备的选型资料与行业案例,欢迎对照实际工况做进一步的技术交流。