工业控制器选型指南:PLC模块与工控设备如何匹配产线控制需求
日期:2026-09-16
标签:工业控制器,PLC模块,自动化控制,工控设备,湖北制造
在湖北制造向智能化转型的过程中,产线控制系统的稳定性与响应速度直接决定了设备综合效率。很多工厂在升级自动化控制方案时,常遇到PLC模块与工控设备不匹配、I/O点位浪费或通信延迟等问题。湖北省坎泽鑫科技有限公司结合多年工控领域服务经验,从实际选型角度梳理一套可落地的匹配方法。
PLC模块与产线需求的底层匹配逻辑
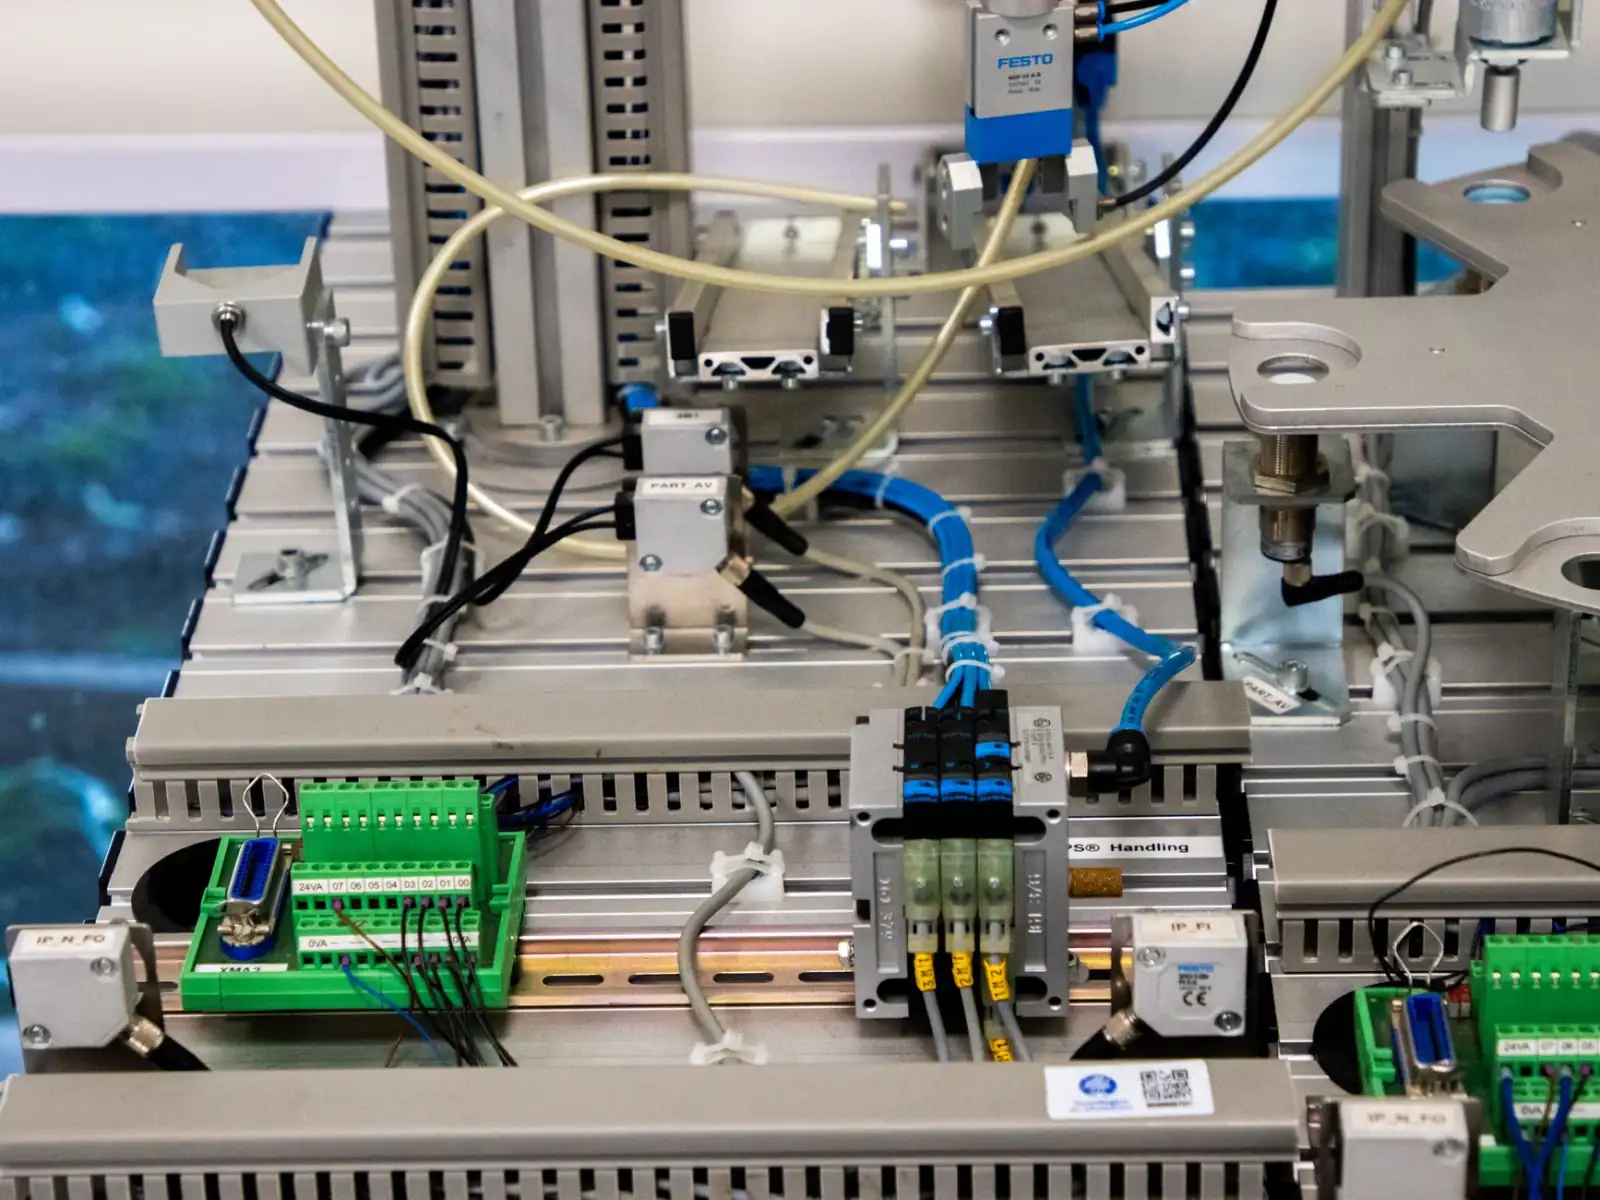
工业控制器的选型不是简单的参数对比,而是对产线工艺节拍、信号类型和环境条件的综合响应。PLC模块按结构可分为整体式和模块化两类:整体式PLC体积小、成本低,适合单机设备或小型专机;模块化PLC扩展灵活,支持热插拔,在汽车零部件、食品包装等连续产线上优势明显。
关键要核算三个核心指标:I/O点数冗余度(通常预留15%-20%)、扫描周期(高速产线需≤10ms)、通信协议兼容性(Profinet、EtherCAT、Modbus TCP等)。若产线涉及多轴运动控制,还需关注PLC是否支持运动控制指令集。
工控设备与PLC的实操匹配方法
选型时建议按以下步骤推进:
- 梳理信号清单:统计数字量输入/输出、模拟量通道、高速计数与脉冲输出需求,区分24V DC与220V AC负载类型。
- 评估环境等级:粉尘、油雾、振动场合需选择IP65以上防护或加装防护柜;高温车间要核算PLC工作温度上限。
- 匹配上位系统:确认工控设备(HMI、伺服驱动器、变频器)是否与PLC模块同协议栈,避免额外网关增加故障点。
- 验证扩展余量:预留至少一个通信口和20%的机架槽位,为后续产线改造留出空间。
以某湖北汽车零部件产线为例,原方案采用整体式PLC控制12台伺服,扫描周期波动达18ms,导致裁切精度超差。更换模块化PLC并优化EtherCAT同步周期至4ms后,节拍提升11%,废品率下降2.3%。
主流方案的数据对比与选型参考
不同产线规模对应的工业控制器配置差异明显,以下为常见场景的参考数据:
- 小型专机(I/O≤64点):整体式PLC,扫描周期5-15ms,成本约2000-5000元。
- 中型产线(I/O 128-512点):模块化PLC+远程I/O,扫描周期2-8ms,成本约1.5-4万元。
- 大型柔性线(I/O≥1024点):冗余PLC+分布式工控设备,扫描周期≤2ms,成本8万元以上。
需要说明的是,扫描周期并非越短越好——过度追求高速会推高硬件成本,而普通输送线10ms级完全够用。匹配产线控制需求的核心是“够用且留有余量”。
湖北省坎泽鑫科技有限公司扎根湖北制造产业带,在工业控制器、PLC模块与工控设备的配套选型上积累了丰富的现场数据。无论是新线设计还是旧线改造,建议先做信号与节拍核算,再锁定PLC平台,最后反推工控设备清单。选型阶段多花一天核对参数,调试阶段就能少停线三天。