工业控制器选型指南:PLC模块在华中制造产线中的关键作用
在华中制造业加速向柔性化、智能化转型的当下,产线控制系统的稳定性与响应速度直接决定了企业的交付能力。作为自动化控制的核心单元,工业控制器与PLC模块的选型是否得当,往往在项目调试阶段就会暴露问题——轻则增加集成成本,重则影响整条产线的节拍。湖北省坎泽鑫科技有限公司结合多年来服务湖北制造企业的经验,梳理出一套面向实际工况的选型思路。
PLC模块在产线中的实际角色
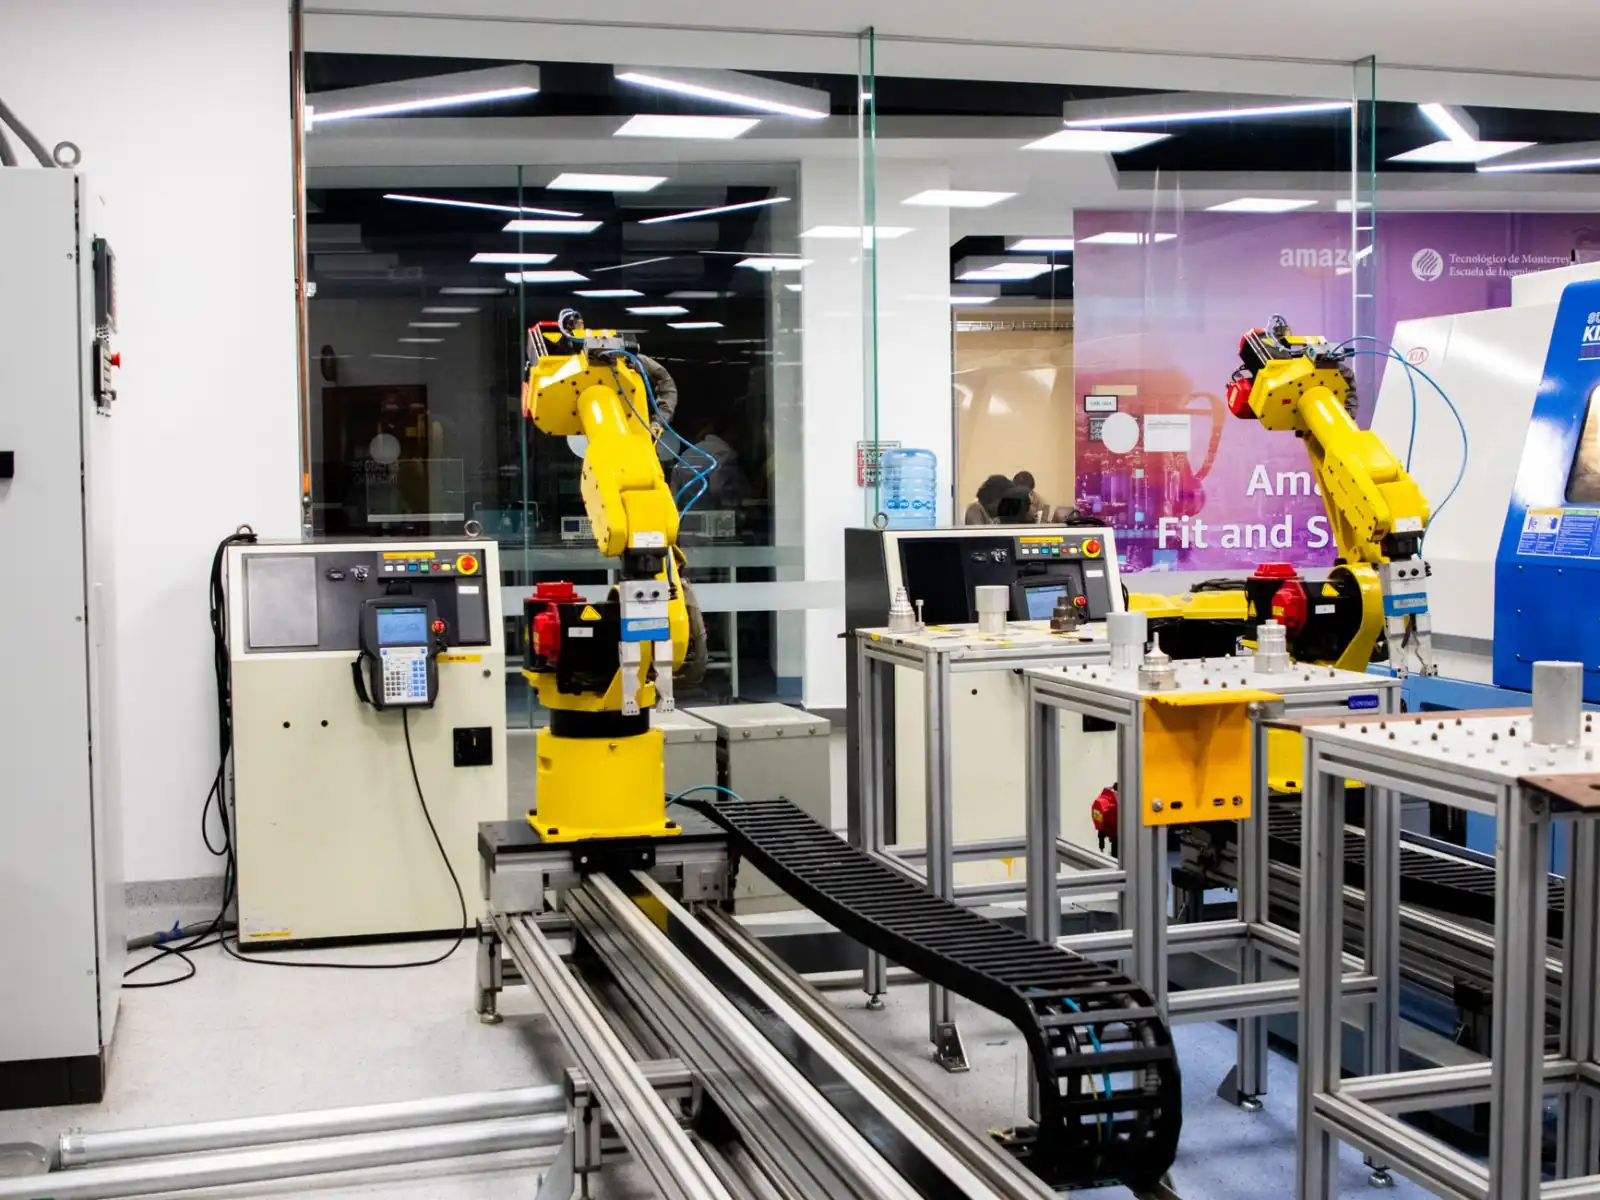
PLC模块并非孤立运行的部件,它承担着逻辑运算、时序控制、运动协调和故障诊断等多重任务。以汽车零部件冲压线为例,一台中型PLC需要同时处理上百个I/O点的信号采集,并在10ms以内的扫描周期内完成逻辑输出。如果模块的响应带宽不足,高速计数或位置比较指令就会出现丢步,直接影响加工精度。华中地区电子装配产线节拍普遍在3-5秒/件,对PLC的指令处理速度要求更高。

选型时必须核对的四项参数
不少工程师习惯先看品牌再看价格,这其实容易踩坑。合理的顺序是先确认工艺需求,再匹配硬件指标。以下四个维度是坎泽鑫科技在项目前期诊断中反复验证过的关键点:
- I/O点数与余量:实际点数上浮15%-20%为宜,预留扩展槽位比满配更经济。
- 扫描周期与中断能力:运动控制场景建议选择支持高速中断和PTO/PWM输出的紧凑型模块。
- 通信协议兼容性:Profinet、EtherCAT、Modbus TCP在湖北制造企业中混用普遍,模块需支持至少两种主流协议。
- 环境防护等级:铸造、喷涂车间需IP67及以上,普通装配区IP20即可控制成本。
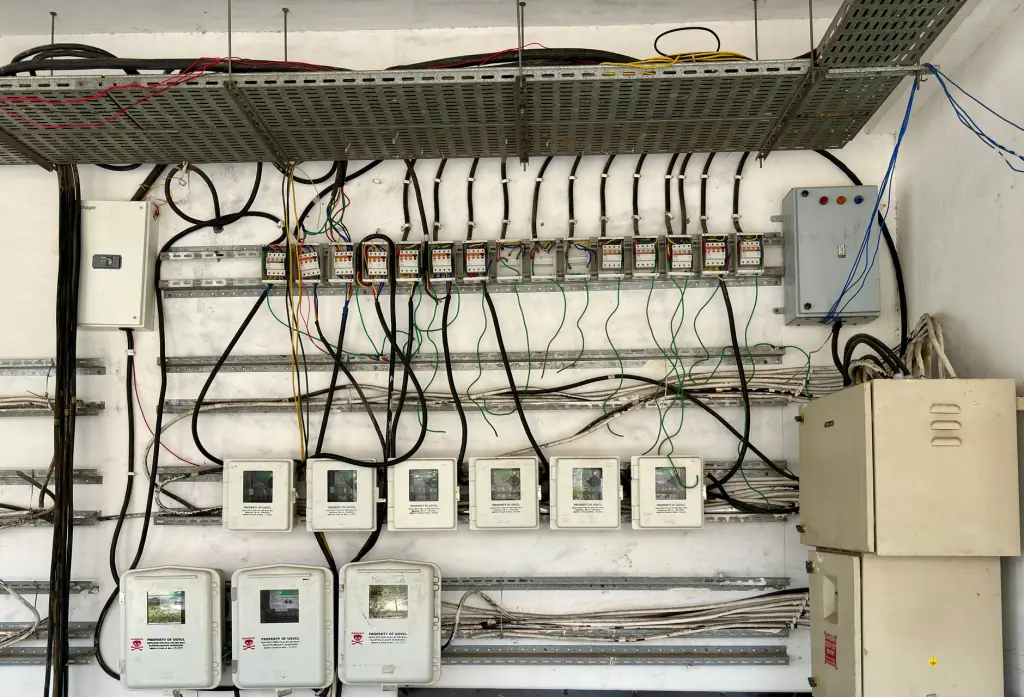
需要提醒的是,工控设备的选型不能只看CPU参数。电源模块的冗余设计、背板总线的带宽、甚至端子台的接线方式,都会在后期维护中产生显著差异。坎泽鑫科技曾遇到某客户因电源模块未做冗余,电网波动时导致整条灌装线停机4小时的情况。
常见选型误区与排查方法
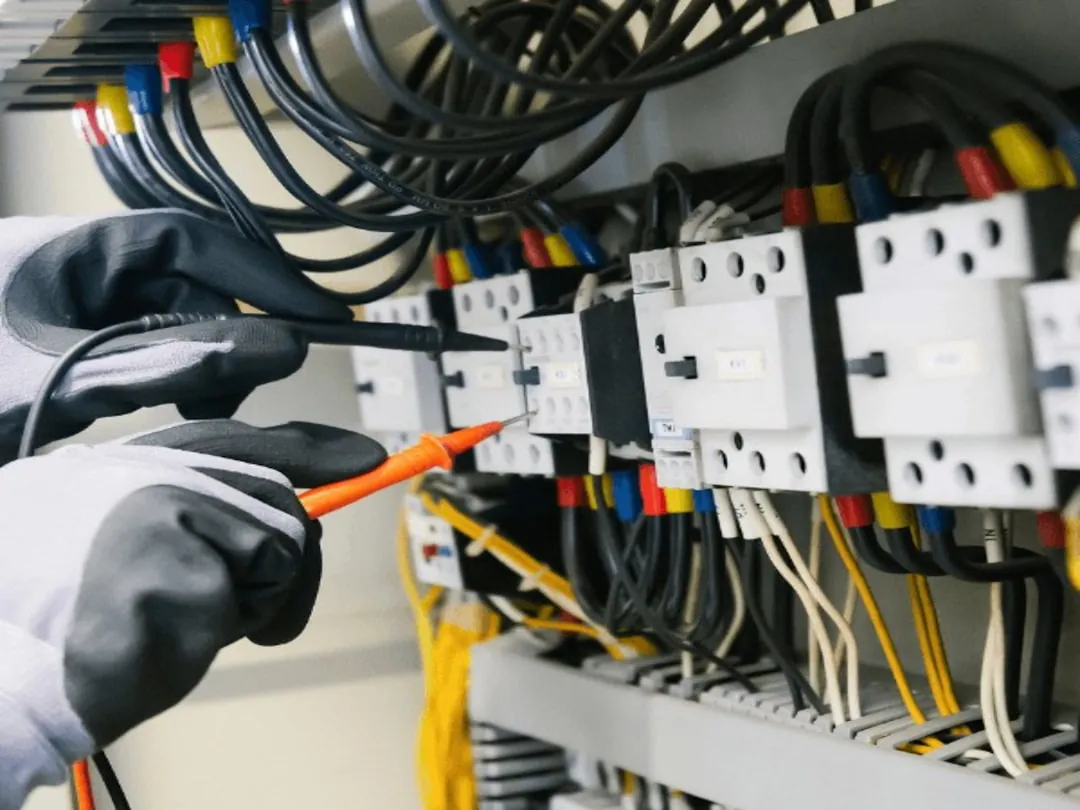
“模块带得动就行”是出现频率最高的误区。实际负载中,感性负载(如电磁阀、接触器)的反向电动势会干扰PLC输出,长期运行可能击穿输出点。建议在输出侧加装续流二极管或选用继电器隔离型模块。另一个高频问题是通信距离超限——RS485在不加中继的情况下超过1200米,数据丢包率会急剧上升。若产线跨度较大,应优先考虑光纤或工业以太网方案。
对于正在推进数字化改造的湖北制造企业,建议在选型阶段同步评估模块是否支持OPC UA或MQTT等上行协议。这决定了未来能否低成本接入MES或边缘计算网关,避免二次更换硬件。
工业控制器的选型本质上是工艺需求与电气参数的匹配过程。坎泽鑫科技在湖北地区服务超过200条产线的经验表明,前期多花2小时核对负载特性与通信拓扑,调试阶段往往能节省2天以上的排查时间。一套匹配得当的PLC系统,其稳定运行带来的隐性收益,远高于采购时压缩的那部分预算。