PLC模块与工控设备对比分析:华中地区工厂自动化升级选型参考
在华中制造业密集区,工厂自动化升级已经从"要不要做"进入"怎么选"的阶段。湖北省坎泽鑫科技有限公司在长期服务湖北制造企业的过程中发现,选型失误往往不是预算问题,而是对工业控制器与通用工控设备之间的边界认知模糊。本文从技术原理和现场应用两个维度展开对比,供工程技术人员参考。
PLC模块与通用工控设备的核心差异
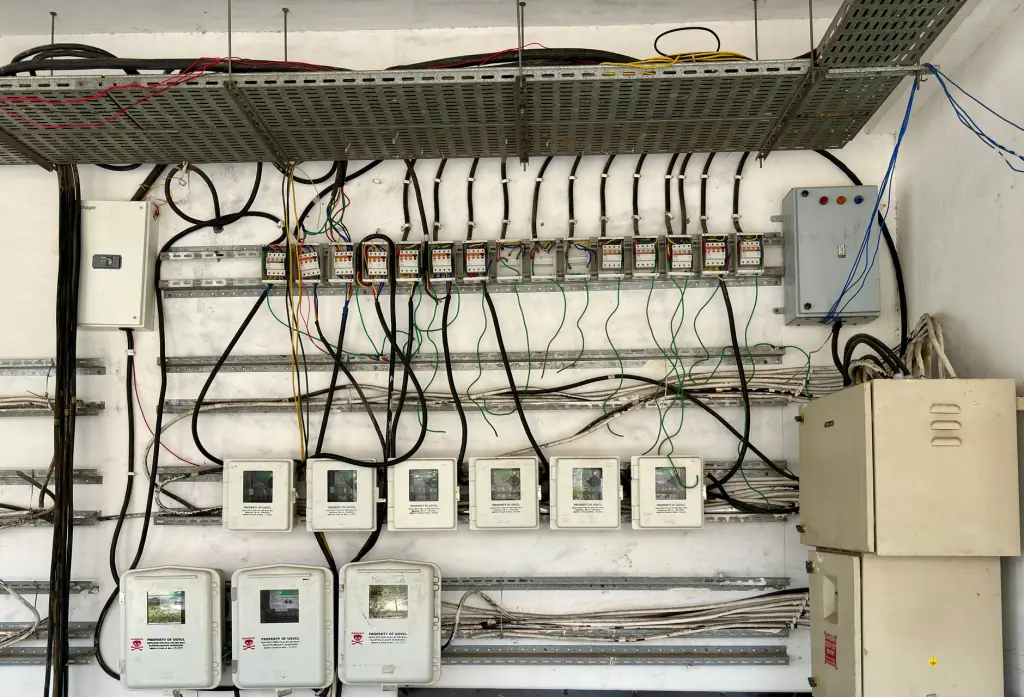
PLC模块的本质是一台经过工业级加固的微型计算机,其扫描周期通常在1~10ms量级,支持确定性实时响应。而通用工控设备(如工控机、边缘网关)侧重数据处理与通信,运算能力强但实时性依赖操作系统调度,抖动可能在数十毫秒。这个差异在高速产线(如包装、分拣)上直接决定良率。
从I/O架构看,PLC采用背板总线或现场总线扩展,模块化程度高,单机可扩展至数千点;通用工控设备则更多依赖外部采集卡或远程I/O,布线复杂度和抗干扰能力存在差距。
华中地区选型的三个关键考量
湖北及周边省份的工厂类型跨度大——从汽车零部件到食品加工、从化工到纺织,工况差异显著。选型时建议重点评估以下维度:
- 环境耐受性:PLC模块典型工作温度为-20~60℃,抗振动、抗电磁干扰指标明确;工控设备在高温高湿车间需额外防护。
- 通信协议兼容:华中大量存量设备使用Modbus RTU、Profibus等老协议,PLC模块的原生支持通常优于通用设备。
- 维护与备件:湖北制造企业普遍关注本地化服务响应速度,模块化PLC的故障定位和热插拔更换更利于缩短停机时间。
自动化控制升级中的常见问题
实际项目中,工程师常遇到"PLC够用但数据上不去"或"工控机算力过剩却控制不稳"的两难。折中方案是采用PLC模块负责底层自动化控制,通过OPC UA或MQTT将数据上传至工控设备或云端做分析,形成分层架构。
另一个高频问题是I/O点数预留不足。经验做法是按实际需求的120%~130%配置,同时预留至少一个通信扩展槽。电源容量也需留足余量,避免后续增加模块时出现供电瓶颈。
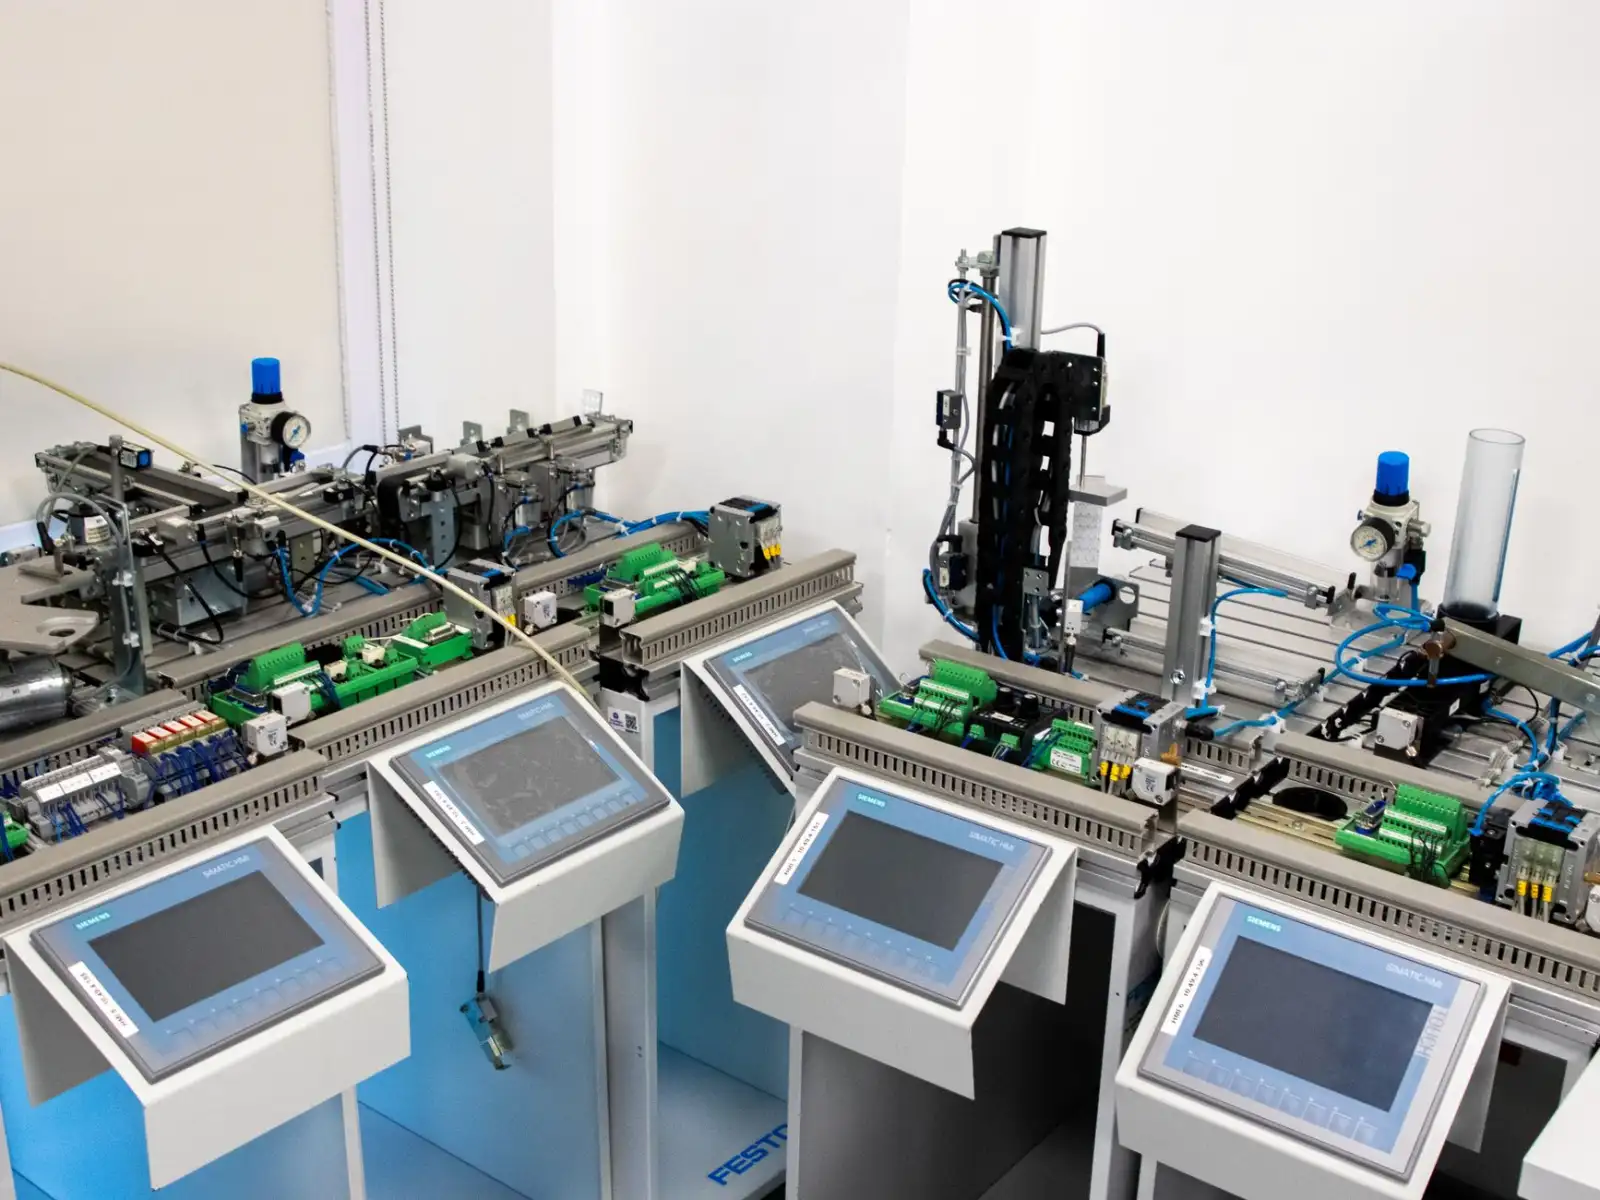
常见疑问包括:PLC能否替代工控机做视觉检测?答案是否定的——视觉算法需要x86架构和GPU支持,PLC擅长的是逻辑与运动控制。反过来,工控机也不适合直接驱动高频电磁阀,响应抖动会导致动作不一致。
对于湖北制造企业的升级项目,建议先梳理控制层与信息层的边界,再匹配工控设备与PLC模块的组合方案。坎泽鑫科技可提供从选型评估到现场调试的本地化技术支持,帮助工厂在预算内实现稳定、可扩展的自动化控制架构。