湖北制造业智能化升级中工业控制器的技术发展趋势
在湖北制造业向智能制造转型的过程中,一个现实问题日益突出:产线设备来自不同年代、不同品牌,数据协议互不兼容。如何让这些"哑设备"具备可感知、可分析、可优化的能力?答案往往落在工业控制器这个关键环节上。它既是设备层的执行中枢,也是数据向上流动的第一道关口。
湖北制造现场的真实需求
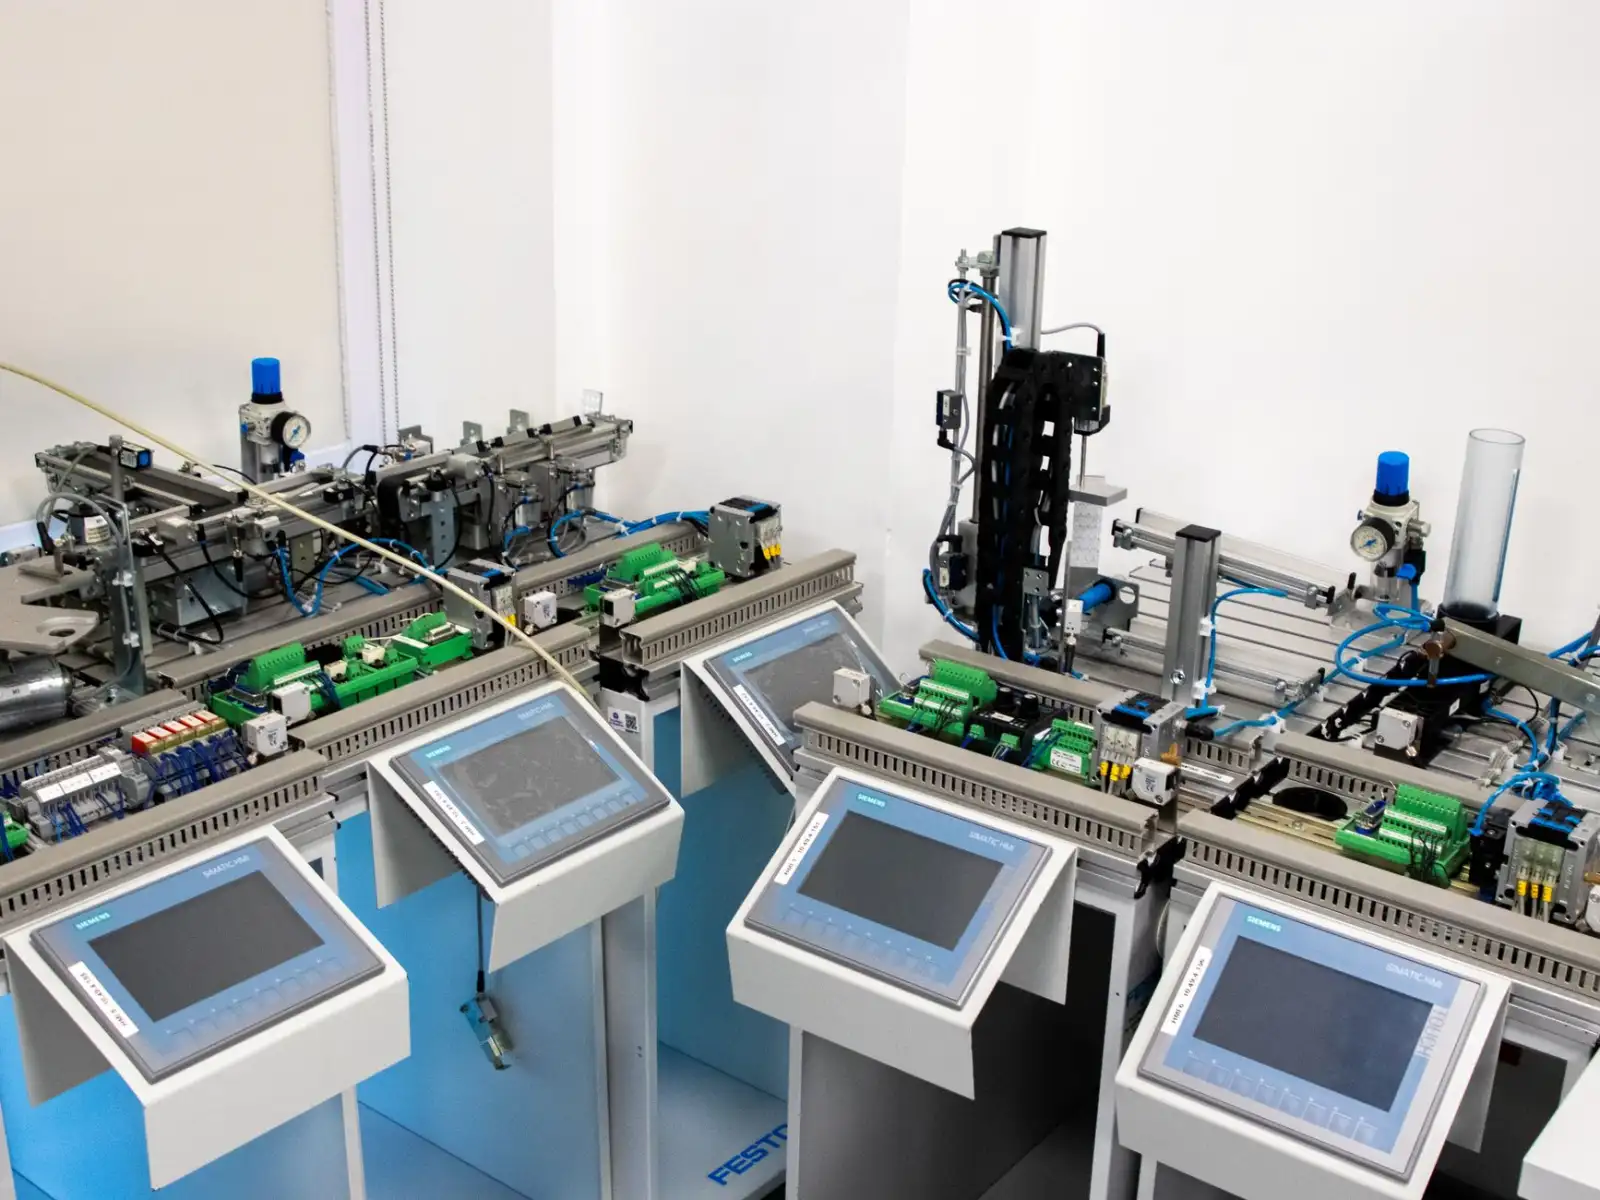
湖北拥有汽车零部件、光电子、食品加工、纺织等庞大制造集群。以武汉城市圈为例,大量中小型工厂正处于"半自动化"阶段——单机设备能跑,但整线协同靠人工。这类场景对自动化控制的需求并非追求无人化,而是解决三个具体问题:设备间信号互通、工艺参数可追溯、故障响应从小时级压缩到分钟级。
这恰好是PLC模块与新一代工业控制器发挥价值的地方。传统继电器逻辑已被淘汰,但简单的逻辑控制也无法满足柔性生产要求。市场需要的是兼具实时性、开放协议支持和边缘计算能力的控制设备。
核心技术演进方向
从封闭走向开放
过去工控设备多采用私有协议,维护依赖原厂。当前趋势是支持Modbus TCP、OPC UA、Profinet等标准协议,让控制器成为数据枢纽而非信息孤岛。坎泽鑫科技在服务湖北本地客户时发现,支持OPC UA的控制器能让MES系统对接周期缩短约40%。
算力下沉与软硬解耦
新一代工业控制器不再只是执行梯形图逻辑。它需要同时处理运动控制、视觉信号预处理、数据加密上传等任务。这意味着:
- 多核异构架构成为主流,CPU+FPGA或CPU+NPU组合出现;
- 控制逻辑以软件容器方式部署,硬件平台可替换;
- 实时操作系统(RTOS)与Linux共存,兼顾确定性与扩展性。
落地实践中的选型方法
面对市场上繁杂的工控设备,湖北制造企业可参考以下步骤降低试错成本:
- 梳理I/O清单与通信矩阵:统计数字量、模拟量点位,明确需对接的上级系统协议;
- 评估环境等级:粉尘、油污、电磁干扰程度决定防护等级与隔离要求;
- 预留20%以上算力余量:为后续视觉检测或预测性维护算法留出空间;
- 验证编程环境兼容性:是否支持IEC 61131-3标准,能否导入现有代码库。
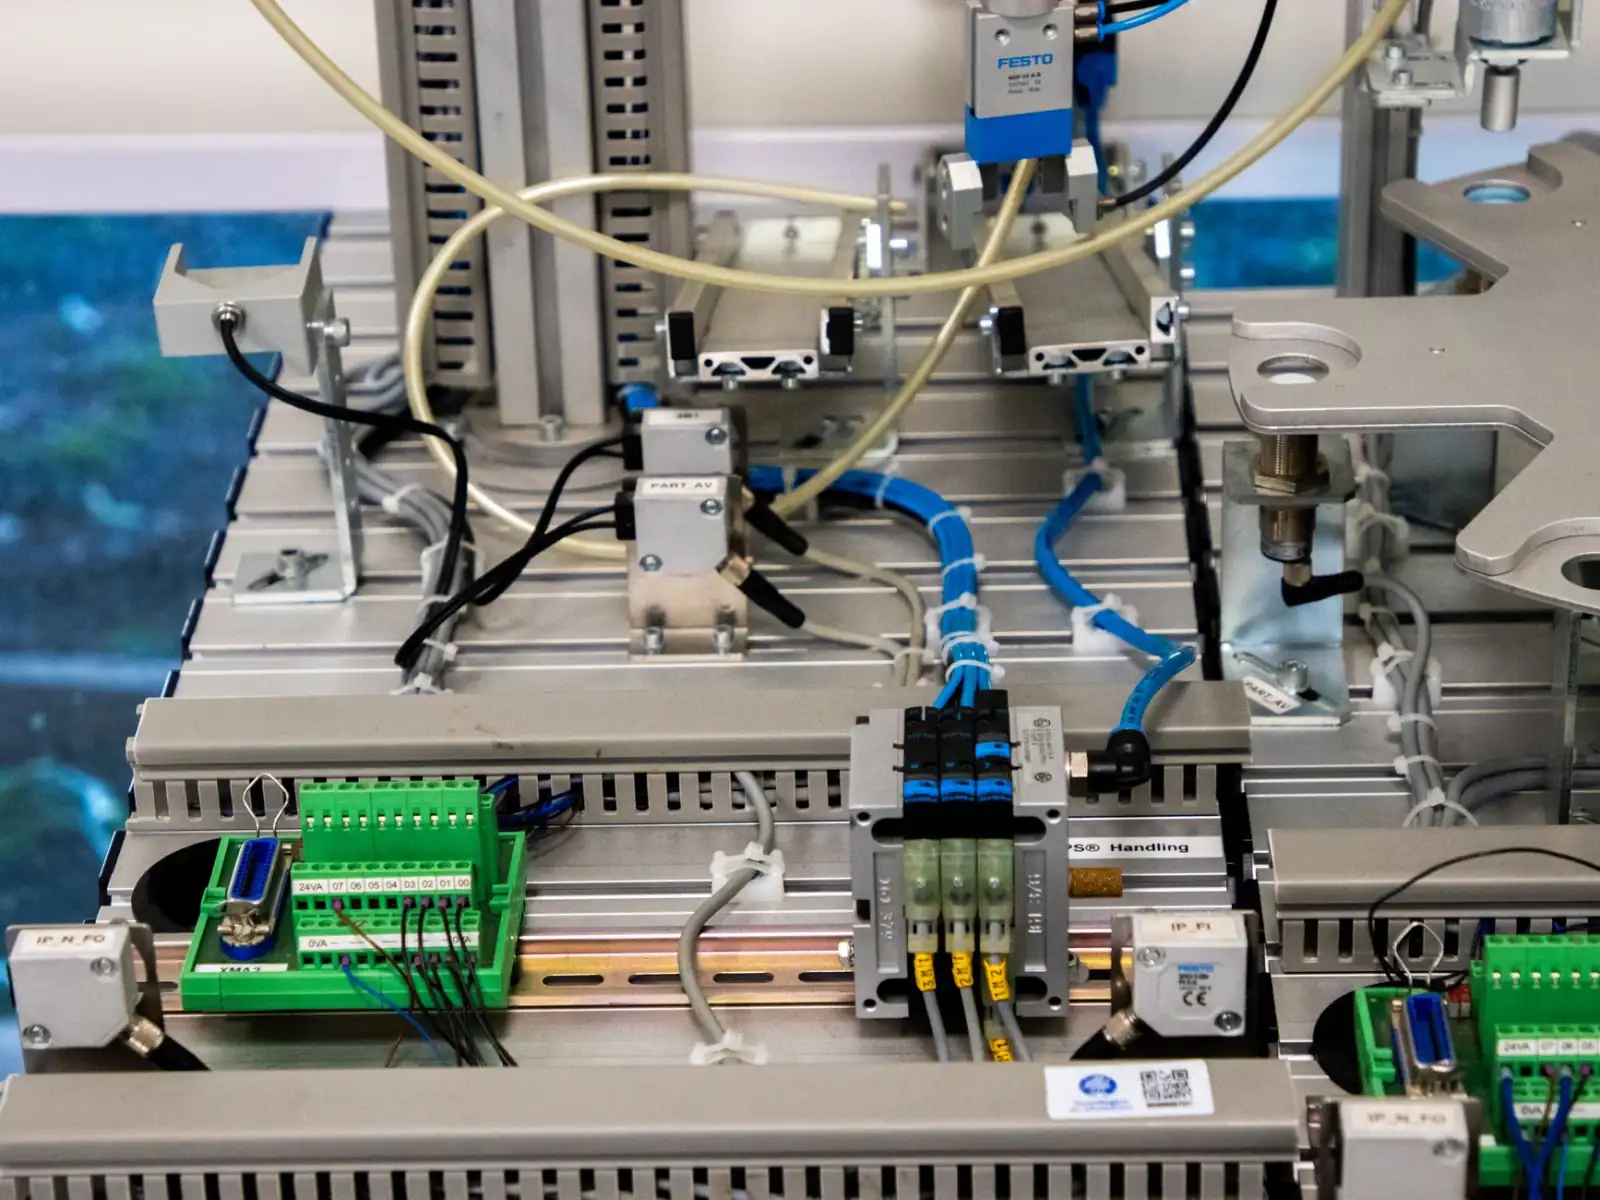
以湖北某汽车零部件厂为例,将老旧产线的继电器控制更换为模块化PLC后,换型时间从45分钟降至12分钟,同时通过控制器内置的Web服务器实现了远程诊断。这类改造投入回收期通常在8-14个月。
区域产业链协同前景
湖北制造的优势在于光电子、传感器与装备制造的配套能力。工业控制器作为承上启下的环节,其技术趋势必然与本地产业链深度绑定——更快的本地化技术支持、更贴合中部地区工况的防护设计、更灵活的协议定制服务。对于正在推进智能化改造的湖北工厂而言,选择具备开放架构和本地服务能力的控制器方案,比单纯追求硬件参数更具长期价值。