工业控制器选型指南:PLC模块在华中制造产线中的核心作用解析
在华中制造业加速向柔性化、智能化转型的当下,产线设备的控制核心正从传统继电器逻辑向以工业控制器为基础的架构迁移。PLC模块作为这一架构的执行中枢,其选型是否得当,直接决定了设备运行的稳定性、扩展性与后期维护成本。
PLC模块在产线控制中的角色拆解
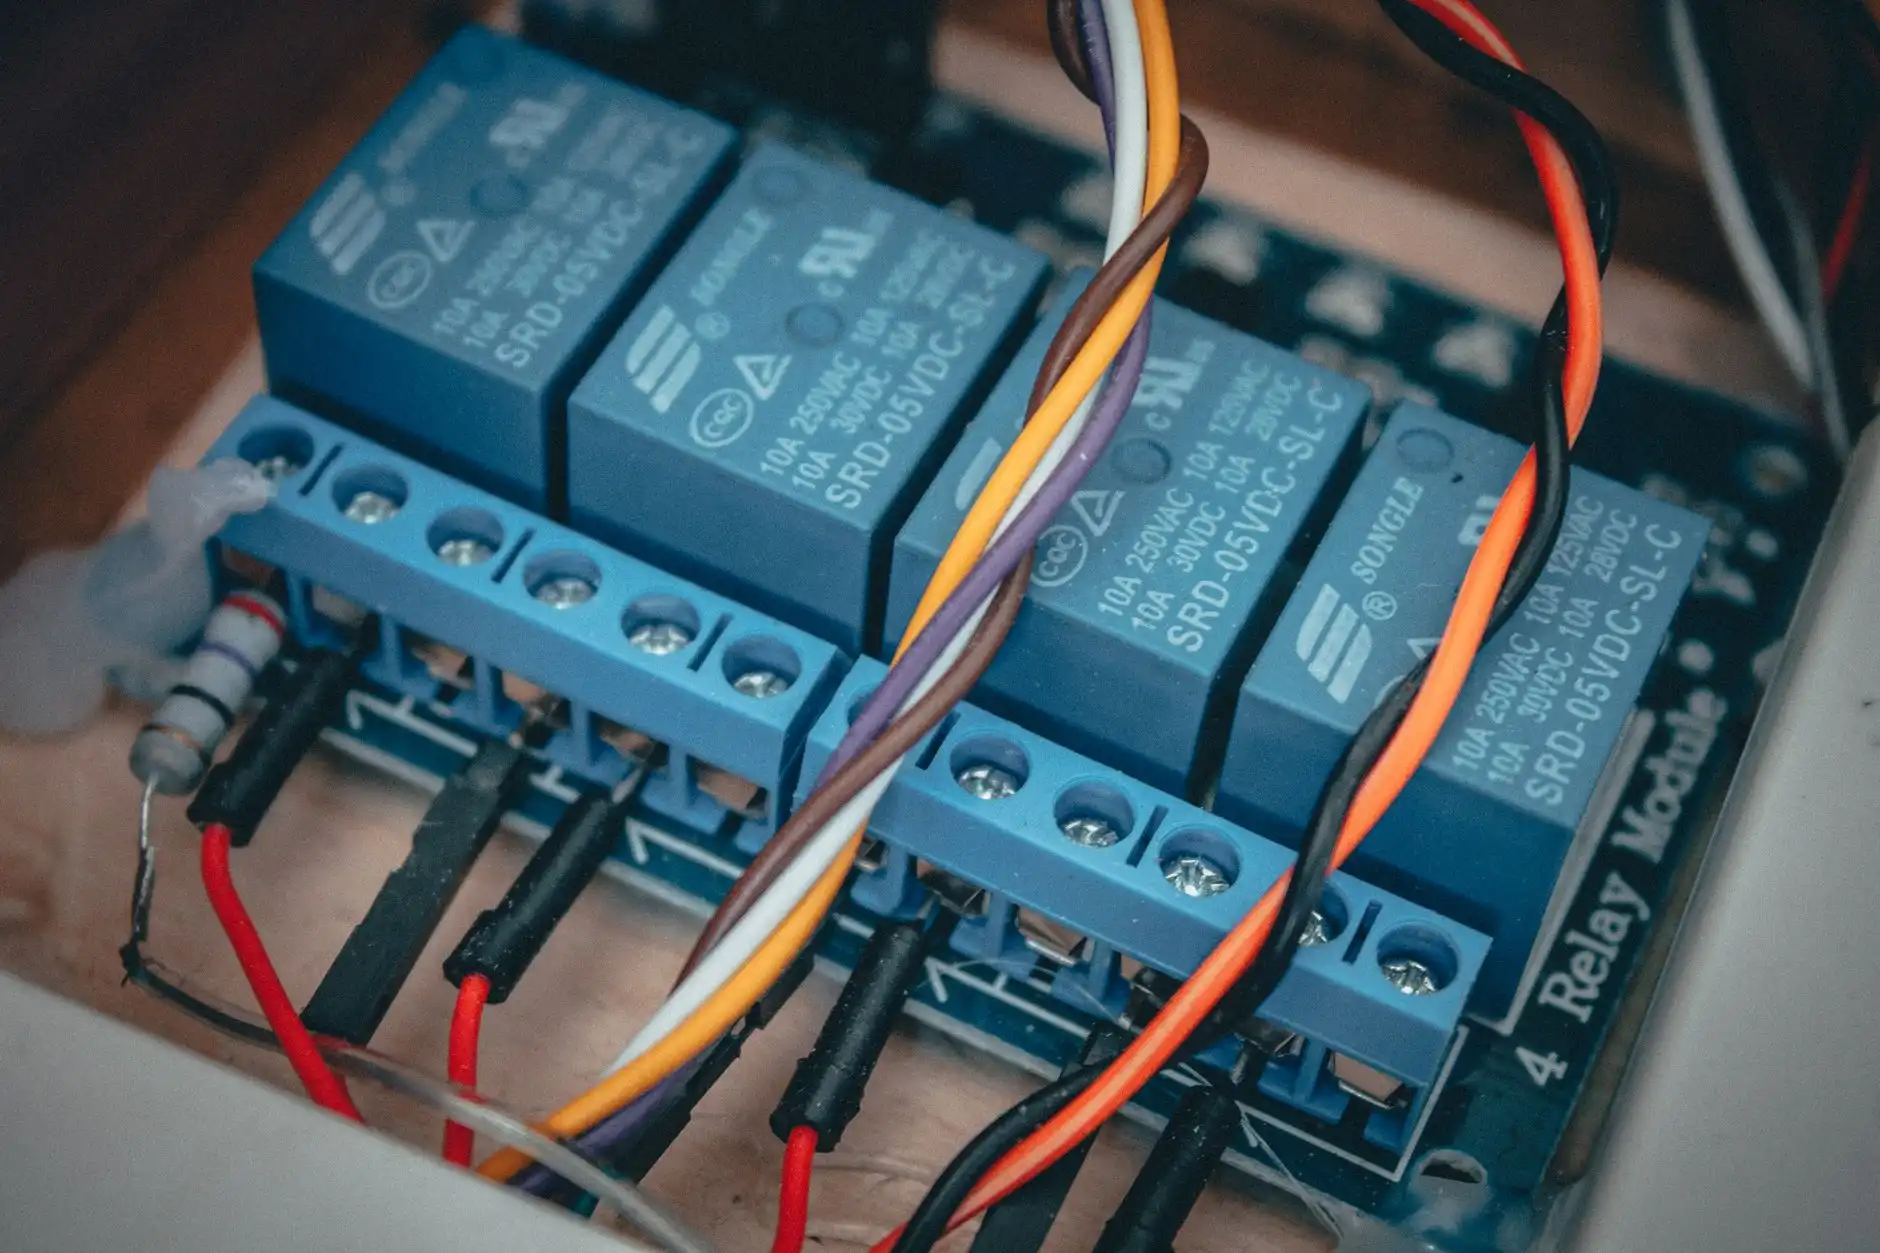
一条典型的湖北制造产线,往往涉及伺服驱动、气动执行、视觉检测、安全互锁等多个子系统。PLC模块通过背板总线或工业以太网与远程IO站通信,完成周期性的输入采集与输出刷新。以西门子S7-1200/1500系列为例,其扫描周期可稳定在1~5ms量级,配合PROFINET IRT等实时协议,能实现多轴同步精度在微秒级。这意味着PLC模块不只是“开关控制器”,而是整条产线节拍与工艺参数的调度中心。
在自动化控制层级中,PLC通常承担三类任务:逻辑联锁、过程闭环、运动控制。逻辑联锁要求响应快、诊断全;过程闭环(如温度、压力PID)要求模拟量模块精度高、抗干扰强;运动控制则对CPU的浮点运算能力和高速脉冲输出提出更高要求。选型前必须先梳理产线工艺对这三类任务的占比。
选型时容易被忽略的四个技术参数
很多工程师在选型时只关注IO点数和CPU型号,但实际运行中以下参数往往成为瓶颈:
- 背板总线负载能力:当机架插满高速计数、运动控制模块时,背板电流余量不足会导致模块随机掉站,排查极其耗时。
- 模拟量模块的共模抑制比:在变频器密集的产线环境中,低于80dB的共模抑制比会使温度、张力信号出现周期性跳变。
- CPU的通信资源数量:每增加一个HMI、一台机器人或一个远程IO站,都会占用连接资源。S7-1200最多支持16个连接,产线规模稍大就需升级到1500系列。
- 工作温度与防护等级:湖北夏季车间温度常超40℃,若工控设备未按降额曲线使用,故障率会显著上升。
此外,PLC模块的固件版本与编程软件兼容性也需提前确认。曾有一家武汉汽车零部件厂因CPU固件为V2.8而工程组态软件为V15,导致在线下载反复失败,最终不得不返厂刷新固件。
华中产线的特殊工况与应对
华中地区制造业涵盖汽车零部件、光电子、食品加工等多元场景。以光谷周边的电子装配线为例,设备密集、电磁环境复杂,PLC模块的接地与屏蔽设计比选型本身更关键。建议模拟量信号采用双绞屏蔽线单端接地,通信线缆与动力线槽间距不低于20cm。对于食品饮料产线,则需关注PLC模块的防潮与耐腐蚀能力,机柜内可配置除湿加热器,并将模块安装在导轨中上部远离冷凝水积聚区。
常见选型误区与快速判断方法
一个常见的误区是“IO点数留20%余量就够”。实际应考虑产线未来可能增加的检测工位、安全门锁和阀岛。经验做法是:数字量输入输出各预留25%~30%,模拟量通道预留至少2路。另一个误区是忽视PLC模块的扫描周期与工艺节拍匹配。若产线节拍为200ms,而PLC程序扫描周期已达30ms,再加上通信和输出刷新延迟,实际响应可能逼近节拍极限,造成偶发丢动作。
快速判断方法:列出所有需要PLC处理的信号类型与频率,估算总扫描时间,再对比CPU手册中的指令执行时间表。若余量低于40%,建议升级CPU或增加协处理器。
湖北省坎泽鑫科技有限公司长期服务于华中地区制造企业,在工业控制器与PLC模块的选型配套、程序调试及备件供应方面积累了丰富现场经验。面对湖北制造向高端化迈进的需求,选对PLC模块只是起点,合理的系统架构与规范的现场施工才是产线长期稳定运行的保障。