PLC模块与工控设备对比:湖北自动化项目如何选择可靠控制方案
在湖北制造业加速智能化改造的背景下,很多项目负责人面临一个现实问题:产线控制方案到底是用传统PLC模块搭建,还是直接选用一体化工控设备?两者看似功能重叠,实际在响应速度、扩展成本和维护便利性上存在明显差异。选错了,后期改造成本可能是初期节省的几倍。
从近两年湖北自动化市场的采购数据看,中小型产线对PLC模块的需求仍占主导,尤其在汽车零部件、食品包装和环保水处理领域。但一体化工控设备在视觉检测、多轴运动控制等场景的渗透率正在快速上升。
核心技术差异:模块化与集成化的取舍
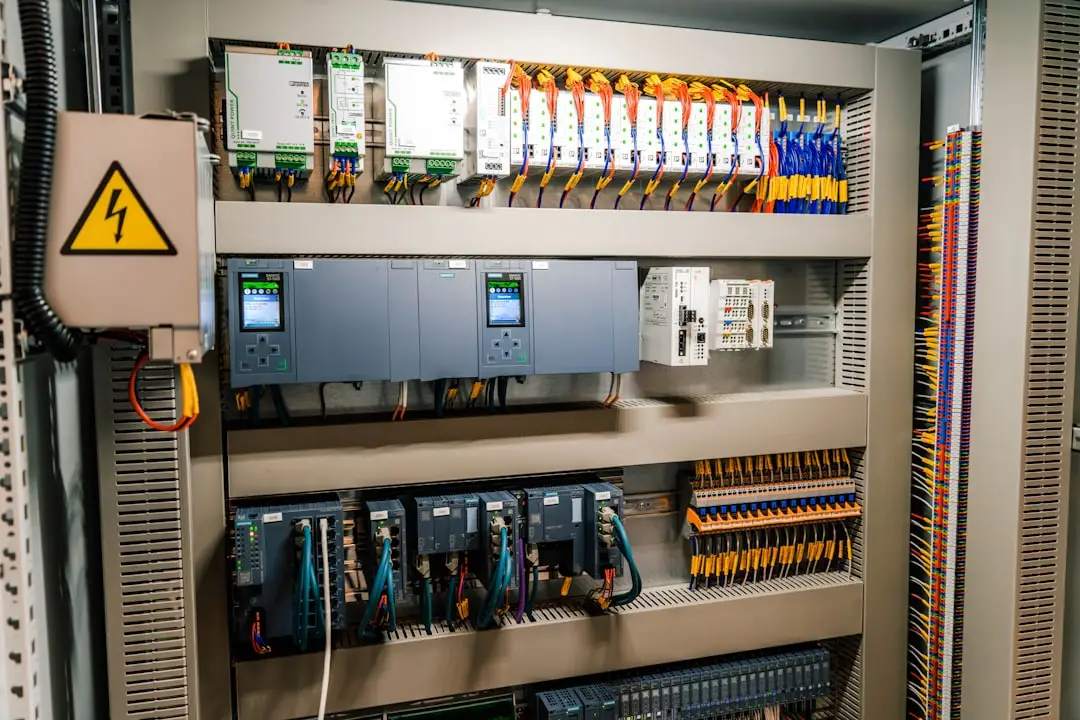
PLC模块的核心优势在于灵活组合。以西门子S7-1200或国产汇川H5U系列为例,数字量输入输出、模拟量采集、高速计数等功能通过背板总线拼接,单点故障不影响其他模块运行。而工控设备通常将CPU、I/O和通信接口集成在一块主板上,体积更小,但扩展槽位有限。
实际选型时,可以按以下维度评估:
- I/O点数与类型:超过128点且混合多种信号,优先考虑PLC模块方案
- 扫描周期要求:运动控制场景下,集成式工控设备往往能做到0.5ms以内
- 后期改造频率:产线工艺经常调整,模块化PLC的更换成本更低
- 环境适应性:湖北夏季高温高湿,需关注设备工作温度范围(通常0~55℃)
需要提醒的是,不少湖北制造企业为节省成本,用低端工控设备替代PLC模块,结果在电磁干扰较强的变频器附近出现误动作。这不是品牌问题,而是防护等级和隔离设计不到位。
湖北项目实践中的选型方法
结合坎泽鑫科技在省内多个自动化项目的实施经验,建议按以下步骤推进:
- 先统计所有传感器和执行器的信号类型与数量,预留15%~20%余量
- 确认控制柜安装空间——模块化PLC通常需要更深的导轨空间
- 评估通信协议:Modbus TCP、EtherCAT还是Profinet,这直接影响控制器选型
- 核算全生命周期成本,包括备件价格和工程师熟悉程度
对于大多数湖北中小型自动化控制项目,PLC模块配合远程I/O站是平衡可靠性与成本的稳妥选择。只有在节拍要求极快、设备体积受限的场合,才建议优先考虑高性能工控设备。
应用前景与本地化服务价值
随着湖北制造向柔性化升级,工业控制器的选型逻辑正在从“单一设备性能”转向“系统协同能力”。边缘计算网关与PLC模块的融合、工控设备支持AI推理,都是可见的趋势。选择有本地技术支持的供应商,能在故障响应和备件供应上节省大量停机时间。
坎泽鑫科技长期服务于湖北自动化控制领域,提供从PLC模块选型、控制柜成套到程序调试的完整支持。如果您正在规划新产线或改造旧设备,欢迎带着I/O清单和控制要求与我们交流,我们可以协助您做一次务实的方案对比。