工业控制器选型要点:PLC模块与工控设备在产线升级中的技术适配分析
产线升级改造中,不少工程师遇到过这样的尴尬:新采购的PLC模块与原有工控设备通讯不上,或者IO响应速度跟不上节拍要求,导致整线调试周期拉长。问题往往不出在单个设备的质量上,而是选型阶段对技术适配性的评估不够充分。
产线升级中的控制器适配痛点
湖北制造企业近年加速推进产线自动化改造,尤其在汽车零部件、光电子和食品加工领域。改造场景通常分为两类:一是老旧设备局部替换,二是整线新建。前者对工业控制器的兼容性要求极高——原有总线协议可能是Profibus、CANopen甚至串口自定义协议,新控制器必须能"听懂"旧设备的语言。后者虽然自由度大,但一旦选型时未预留扩展余量,后期增加工位或接入MES系统就会捉襟见肘。
PLC模块选型的三项核心技术指标
抛开品牌偏好,从技术维度看,PLC模块选型应重点关注以下指标:
- 扫描周期与IO响应时间:高速产线(如包装、分拣)要求扫描周期稳定在1ms以下,普通逻辑控制场景5-10ms即可。过度追求低周期会增加成本,响应不足则直接影响节拍。
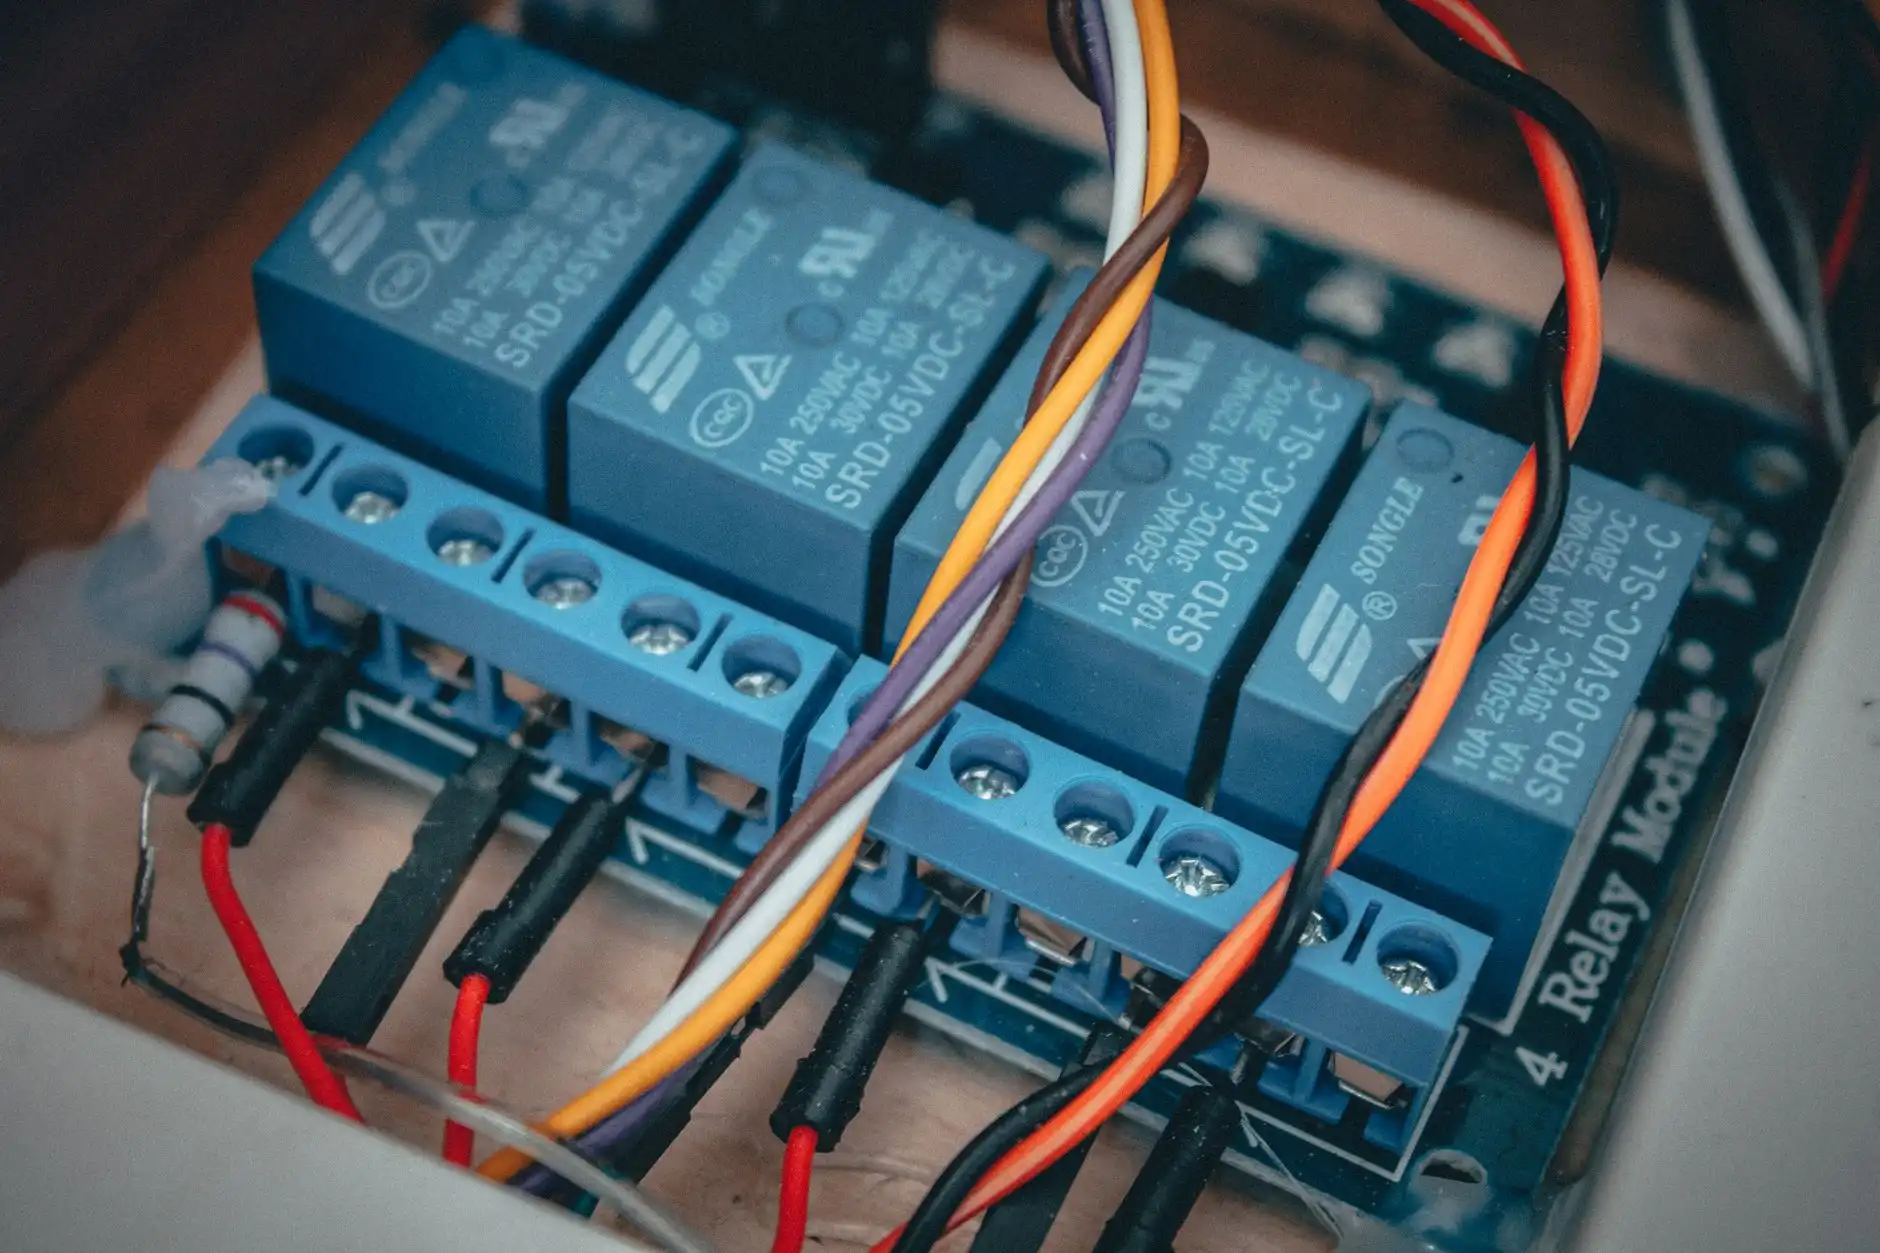
- 总线协议兼容性:确认模块支持的现场总线类型(EtherCAT、Profinet、Modbus TCP等),以及是否具备主站/从站切换能力。混合协议场景建议选择带通讯扩展槽的机型。
- 环境防护与EMC等级:车间粉尘、振动、变频器干扰是常态。IP20级别的模块必须安装在电柜内,若需就近安装,应选IP65以上防护等级。
实际选型中,建议将IO点数的20%-30%作为预留余量,同时确认CPU负载率在峰值工况下不超过70%。这两个数字来自大量现场调试的经验积累。
工控设备与自动化控制系统的协同方法
工控设备不是孤立运行的。PLC模块需要与伺服驱动器、变频器、传感器、HMI等协同工作,构成完整的自动化控制链路。实践中常见的适配问题包括:
- 伺服驱动器的通讯刷新率与PLC扫描周期不匹配,导致位置指令延迟;
- 模拟量输入模块的采样精度不足,影响闭环控制稳定性;
- HMI与PLC的变量地址映射错误,调试时排查耗时。
解决思路是在选型阶段就画出完整的通讯拓扑图,标注每个节点的协议类型、数据量和实时性要求,再逐一匹配控制器能力。湖北省坎泽鑫科技有限公司在服务本地制造企业时,通常会协助客户完成这一步技术梳理,避免设备到场后才发现适配缺口。
应用前景与选型建议
随着边缘计算和TSN(时间敏感网络)技术的落地,新一代工业控制器正在从单纯逻辑控制向"控制+数据采集+边缘分析"演进。对于湖北制造企业而言,产线升级不必一步到位,但选型时应确认控制器具备OPC UA或MQTT上行接口,为后续接入工业互联网平台留出通道。
选型本质上是一道平衡题:性能、兼容性、成本、扩展性四者需要根据自身产线的实际工况来权衡。把技术适配分析做在采购之前,远比设备到场后再补救来得划算。