PLC模块与工控设备对比分析:如何为华中工厂匹配自动化控制方案
日期:2026-10-17
标签:工业控制器,PLC模块,自动化控制,工控设备,湖北制造
在华中制造业加速智能化改造的当下,湖北工厂面临一个普遍困惑:产线升级时,究竟该选用专用的PLC模块,还是部署更通用的工控设备?两者在架构、响应速度和扩展能力上差异显著,选型偏差可能导致后期维护成本攀升30%以上。本文从技术逻辑出发,为湖北制造企业提供可落地的匹配思路。
一、PLC模块与工控设备:定位差异决定适用边界
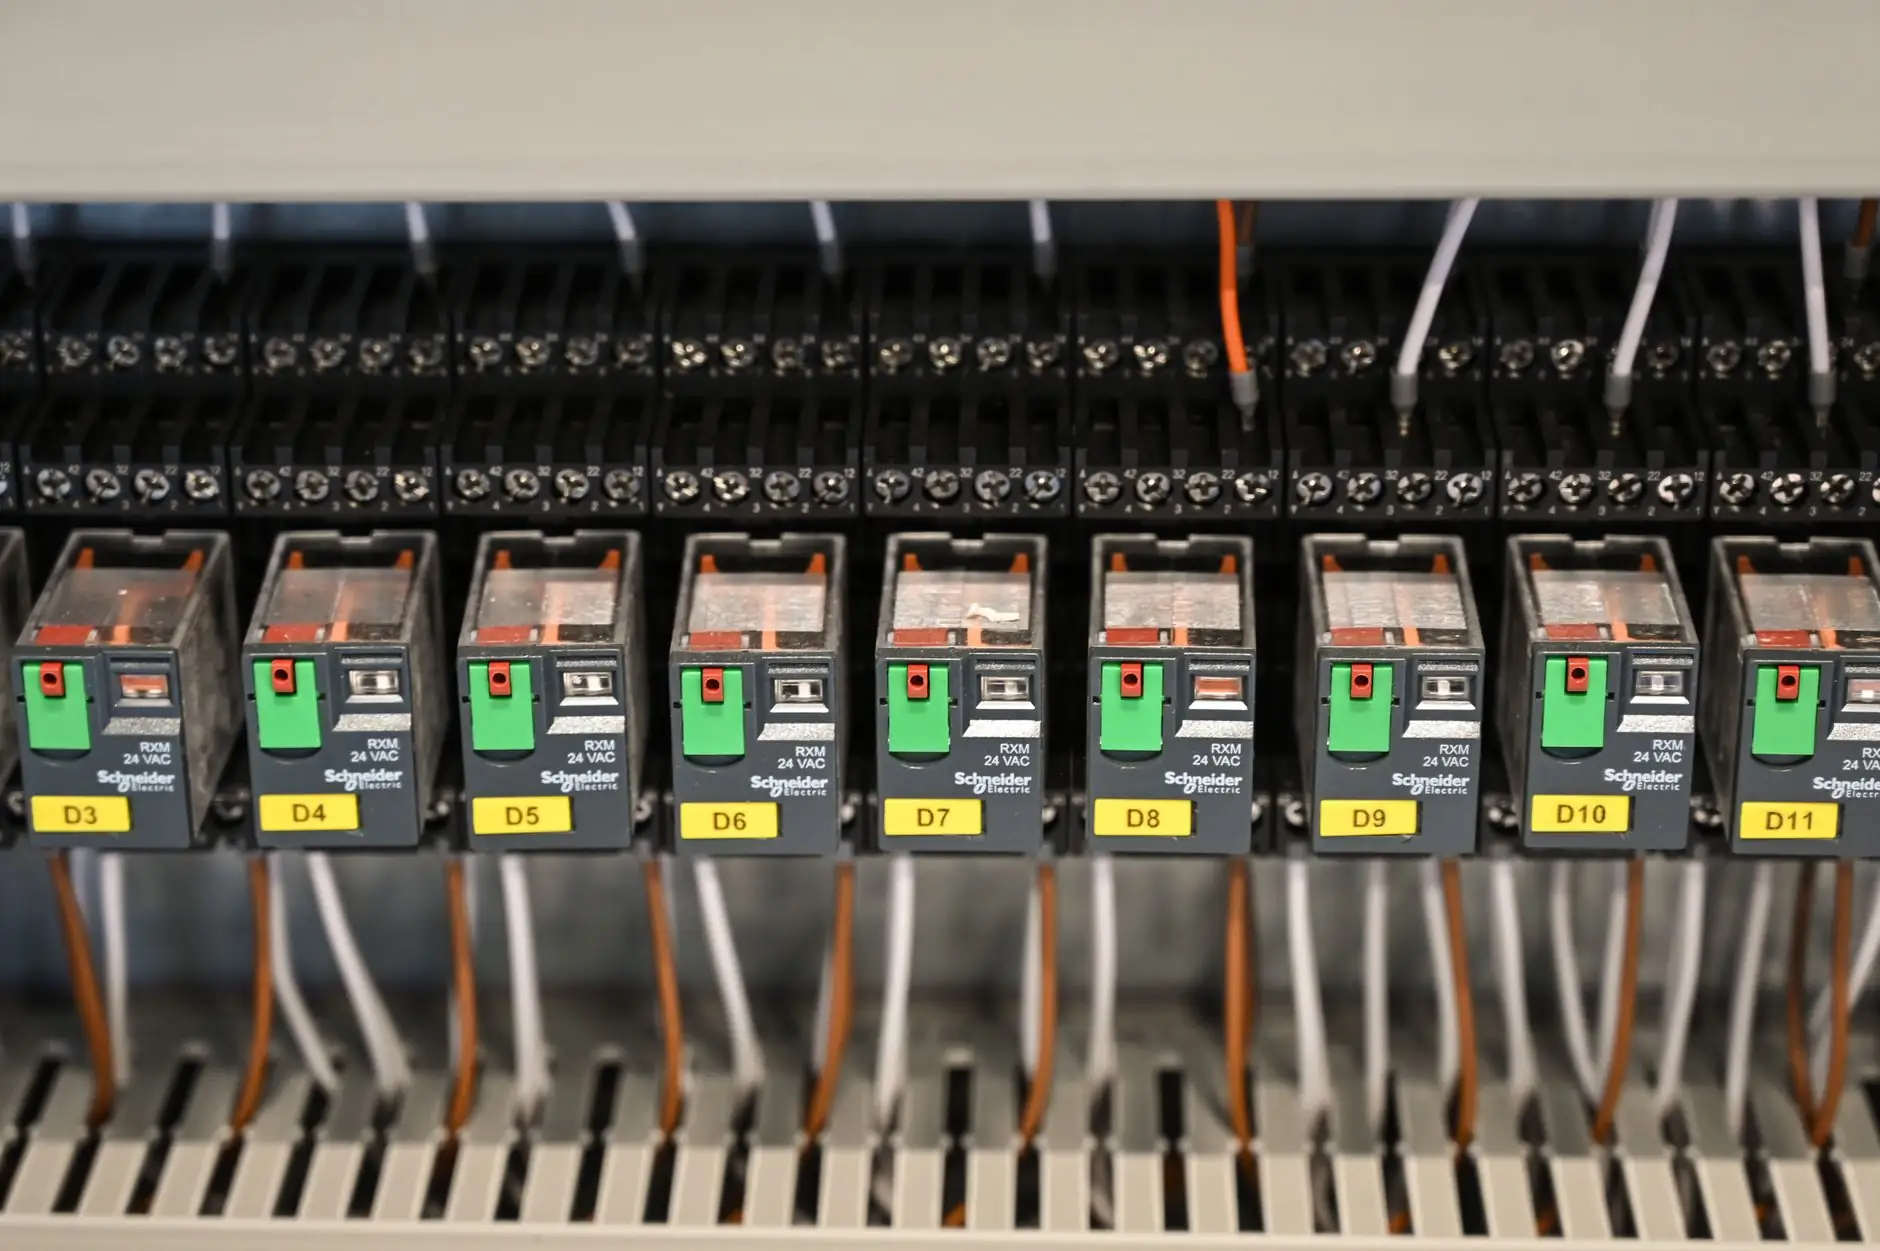
PLC模块本质是面向逻辑控制与顺序执行的专用工业控制器,其扫描周期稳定在毫秒级,抗干扰能力强,适合高实时性场景。而广义的工控设备(如IPC、嵌入式控制器)更侧重数据吞吐与复杂算法,可运行视觉检测、运动规划等任务。前者像产线上的“条件反射神经”,后者更像“决策大脑”。
二、华中工厂的典型场景匹配方法
湖北汽车零部件、光电子和食品加工企业,对自动化控制需求各有侧重。以下匹配清单可供参考:
- 高速分拣、包装线:优先选用响应时间小于1ms的PLC模块,搭配远程I/O,减少柜内布线。
- 多轴运动控制:若轴数超过8轴且需插补运算,建议采用工控机+软PLC方案,兼顾灵活性与算力。
- 老旧设备联网改造:保留原有继电器逻辑,增加支持Modbus/TCP的PLC模块作为网关,成本最低。
值得注意的是,湖北制造企业常面临夏季高温高湿环境,选型时需关注模块的工作温度范围(-20℃~60℃)及防护等级,避免因散热不足导致宕机。
三、从全生命周期看选型决策
单纯比较采购单价容易误判。一套工业控制器方案的真实成本包括编程调试、备件库存、能耗和停机损失。以某武汉光缆厂为例,其拉丝工序原先使用通用工控机,年故障停机达46小时;改用模块化PLC后,停机降至8小时,两年内收回差价。对于批量大、逻辑固定的产线,PLC模块的长期稳定性优势明显;而对于工艺频繁迭代的研发线,工控设备的软件生态更具弹性。
当前,湖北制造正从单机自动化向产线级协同演进。边缘计算与TSN(时间敏感网络)的落地,让PLC模块不再孤立——它们既能执行本地逻辑,又能将数据预处理后上传至MES。未来三年,支持OPC UA over TSN的紧凑型控制器将成为华中工厂的主流选择。坎泽鑫科技建议:先梳理自身工艺的实时性等级与扩展预期,再对照上述维度做加权评分,才能避免“大炮打蚊子”或“小马拉大车”的错配。