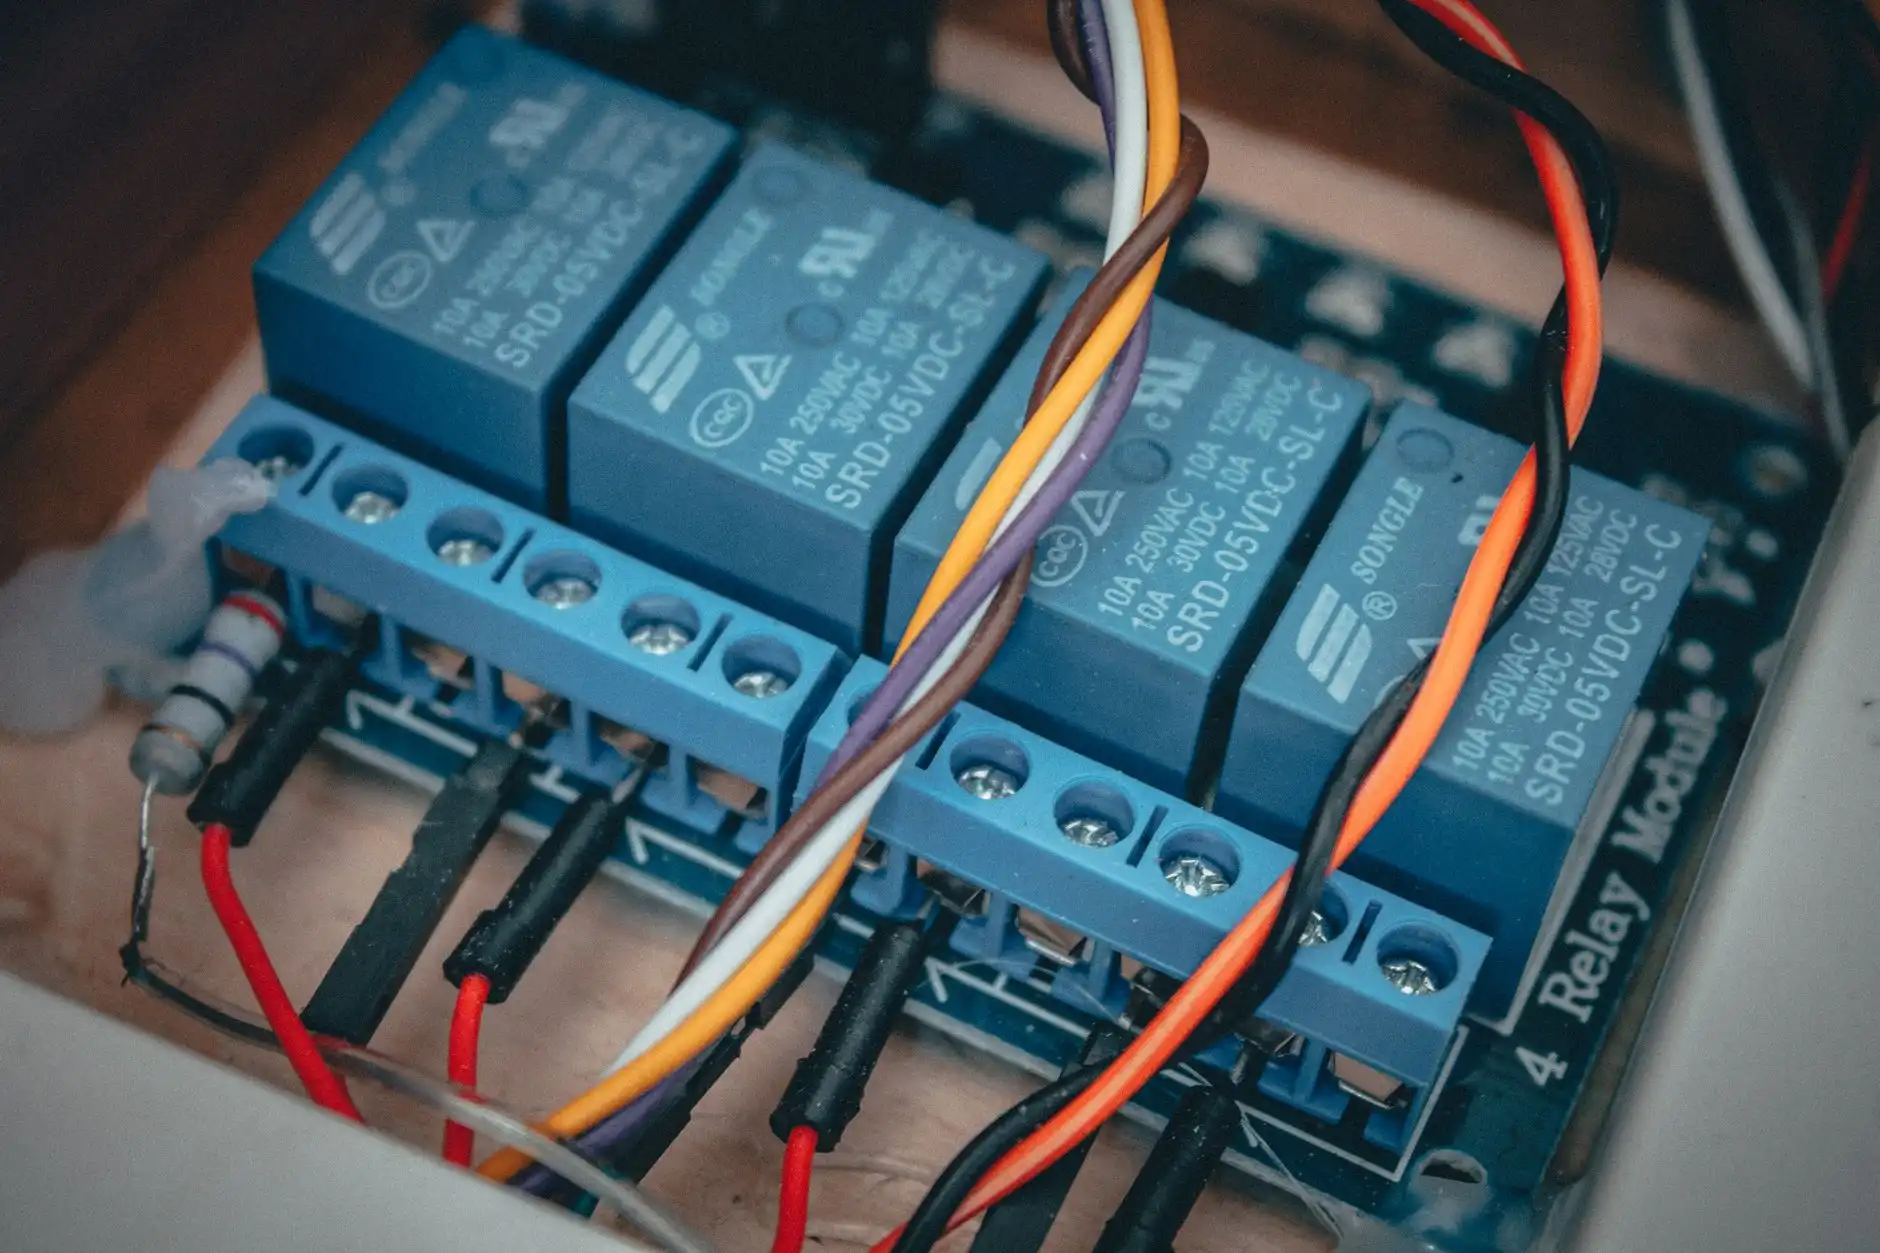
工业控制器选型指南:PLC模块在产线智能化升级中的关键作用
在产线智能化改造项目中,控制层选型往往是决定系统上限的关键一步。很多企业在规划初期把注意力集中在机器人本体或视觉系统上,却忽略了工业控制器作为"神经中枢"的承载能力——一旦I/O点数预留不足、通讯协议不兼容或扫描周期跟不上节拍,后期扩展成本会成倍增加。本文从工程实践角度,梳理PLC模块选型的几个核心判断维度。
一、先算清I/O余量与响应节拍
选型的第一件事不是看品牌,而是做点数盘点。建议按实际需求的1.3倍预留数字量与模拟量通道,尤其要单独核算高速计数、脉冲输出等特殊功能口。对于包装、分拣类产线,PLC模块的单周期扫描时间应控制在10ms以内;若涉及多轴联动,则需评估控制器是否支持运动控制指令集的硬件加速。
另一个容易被低估的参数是背板总线带宽。当扩展机架较多时,总线刷新周期会显著拉长,直接影响自动化控制系统的实时性。
二、通讯协议与生态兼容性
当前主流产线普遍采用混合架构:上层MES走以太网,现场层则混杂PROFINET、EtherCAT、Modbus RTU等协议。选型时应确认PLC模块原生支持的协议栈,而非依赖外置网关转换——每增加一级转换,就多一处故障点和延迟源。
- 现场层:确认是否支持主流实时以太网,从站数量上限是多少
- 信息层:是否内置OPC UA服务端,能否直接对接数据库
- 扩展性:远程I/O模块的级联深度与供电冗余设计
三、环境适应性与国产化供应
华中地区夏季车间温度常超过40℃,粉尘与电磁干扰并存。工控设备的宽温指标(-20℃~60℃)、EMC等级(不低于IEC 61000-4三级)需要写入选型清单。值得关注的是,近年湖北制造在工控领域的配套能力提升明显,本地化供应不仅缩短了备件响应周期,在技术支持和二次开发配合上也更具灵活性。
坎泽鑫科技在服务本地汽车零部件与光电子产线客户时发现,采用模块化设计的PLC方案,单条产线的调试周期平均可压缩约15%。
以某汽车零部件焊接产线为例:原方案采用集中式控制,单点故障导致全线停机。改造后以分布式PLC模块替代,将16个工位划分为4个控制分区,配合环网冗余,故障隔离时间从原来的40分钟降至5分钟以内。这类案例说明,选型的本质是匹配产线的可靠性目标,而非单纯追求性能参数。
产线智能化升级没有"万能型号",只有与工艺节拍、环境条件和运维能力相匹配的方案。建议在选型阶段邀请供应商参与前期工艺评审,把控制器的能力边界摸清楚,再动手画电气图纸。