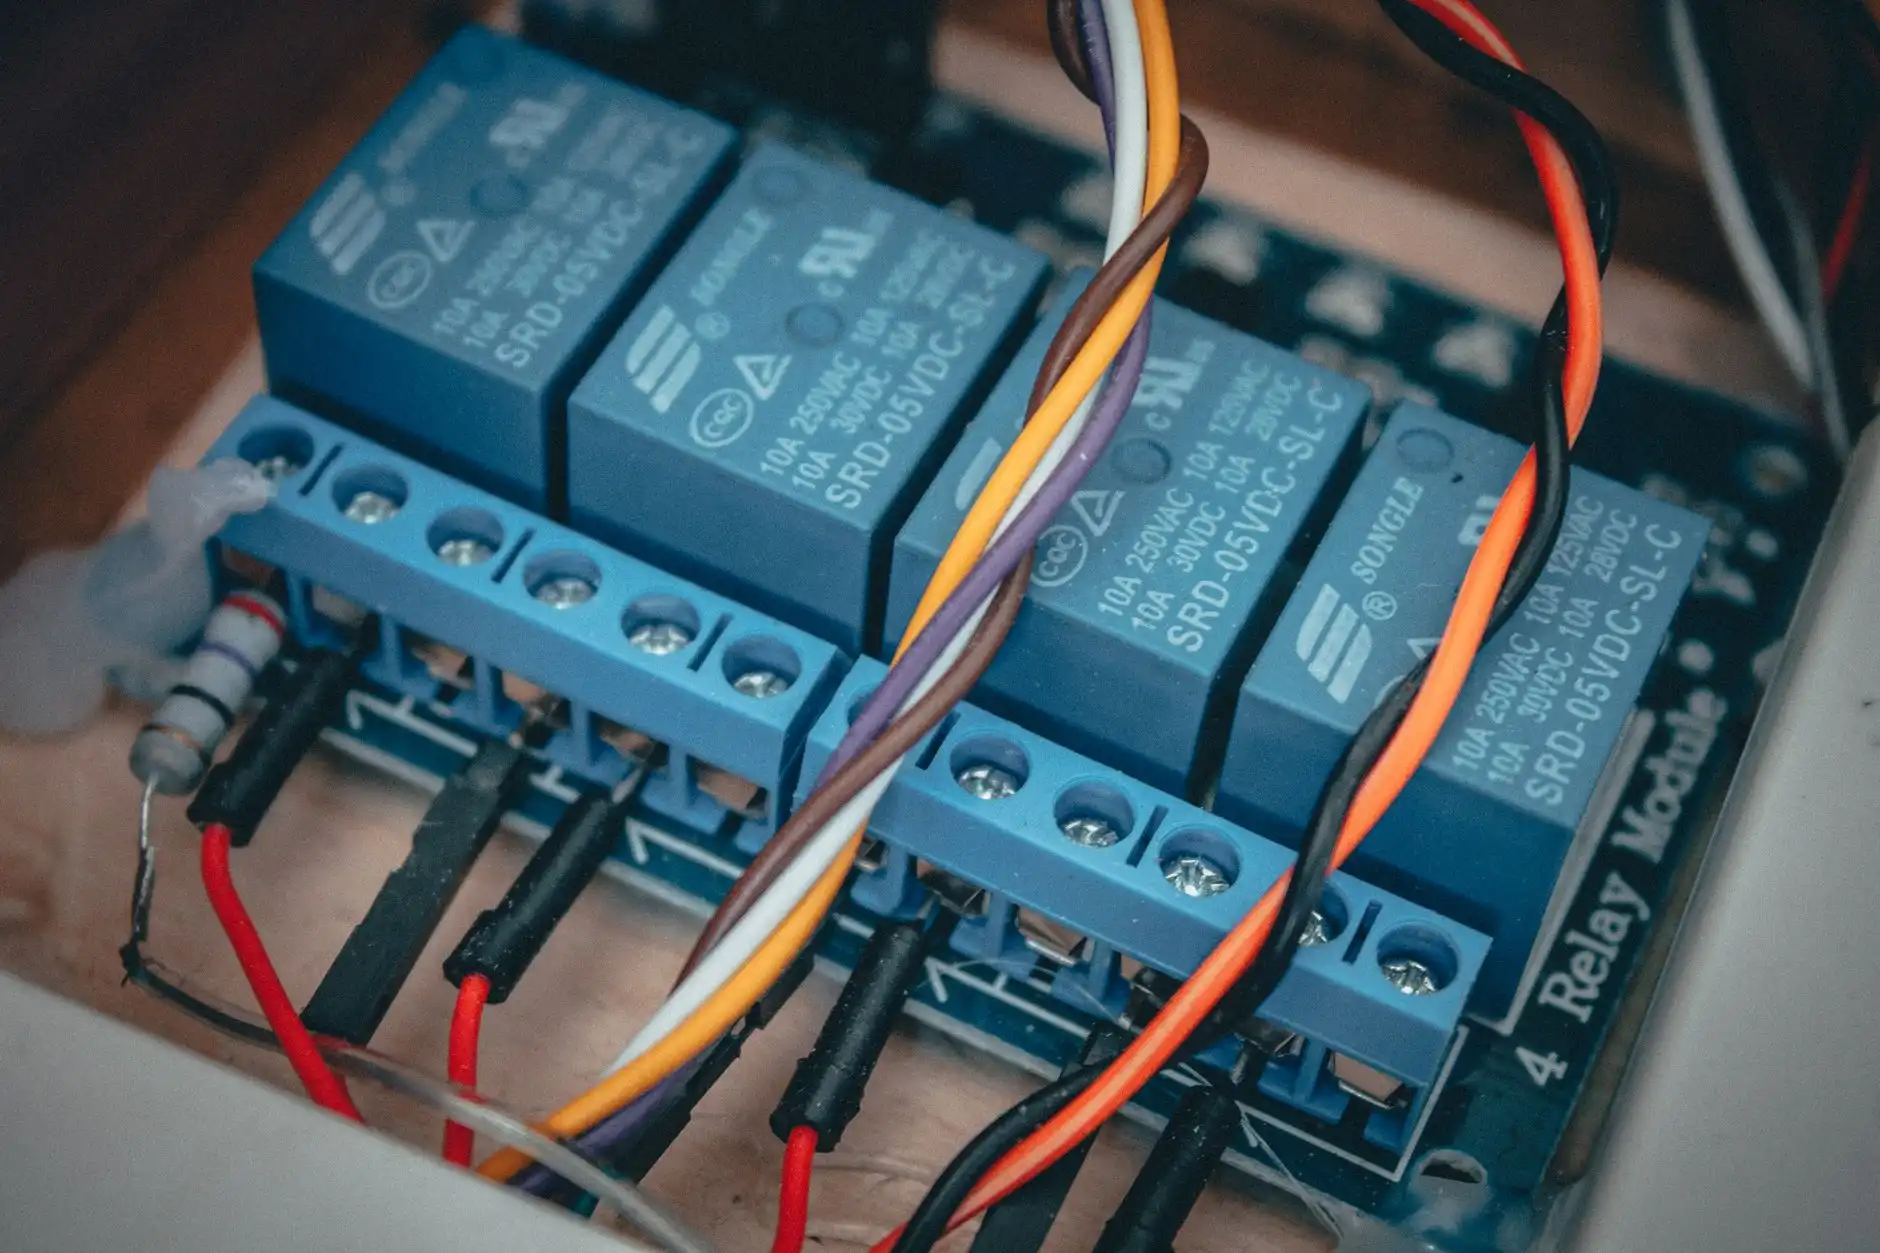
工业控制器与PLC模块选型要点:湖北制造企业自动化升级参考
日期:2026-10-18
标签:工业控制器,PLC模块,自动化控制,工控设备,湖北制造
在湖北制造企业推进产线自动化改造的过程中,一个常被低估却直接影响系统稳定性的环节,是工业控制器与PLC模块的选型匹配。不少项目在机械与执行机构到位后,才发现控制层响应滞后、扩展受限或通信不兼容,导致调试周期拉长。选型并非简单对照I/O点数下单,而是对负载特性、通信架构与现场环境的综合判断。
一、从现场痛点看选型的真实难点
湖北地区装备制造、汽车零部件、食品加工等行业的中小型产线,常见的问题是控制方案"够用但不好用":数字量输入模块无隔离,感性负载启停时误触发;模拟量通道精度不足,温度与压力信号漂移明显;通信口只有单一串口,无法接入上层MES。这些问题在初期不明显,却在连续运行三到六个月后集中暴露。
选型的核心,是先厘清控制对象的时间常数与干扰源分布,再反推自动化控制平台的性能余量,而不是先定品牌再凑功能。
二、工业控制器的关键参数取舍
控制器层面,扫描周期、程序容量与运动控制能力是三条主线。对于以逻辑联锁为主的产线,1ms级扫描周期已足够;涉及多轴插补或高速飞剪的场景,则需关注控制器的背板总线带宽与同步抖动指标。程序容量应预留30%以上余量,避免后期工艺追加时被迫更换主机。
环境适应性同样不可忽视。车间粉尘、油雾与电磁干扰并存时,控制器的防护等级、工作温度范围与EMC指标需与现场匹配,必要时通过隔离电源与屏蔽布线补强,而非单纯依赖设备本身。
三、PLC模块配置的实践方法
模块配置建议遵循"分区分组、留有余量"的原则:
- 按干扰等级分组:将驱动类输出与信号采集模块分列不同机架或分区,减少共模干扰耦合;
- 模拟量通道独立隔离:对热电偶、4-20mA信号优先选用带通道隔离的模块,降低地环流影响;
- 通信模块前置规划:预留以太网与现场总线接口,为后续接入工控设备与数据采集层留出通道;
- 备件通用化:同一企业内尽量统一模块系列,降低备件库存与维护门槛。
这些做法在湖北本地多个机加工与装配线改造项目中已被反复验证,能显著缩短调试期的排故时间。
四、面向柔性产线的应用前景
随着湖北制造向多品种小批量模式转型,控制系统的柔性扩展能力正成为选型权重更高的指标。支持热插拔、在线组态与边缘数据上报的工业控制器与PLC模块组合,能让产线在不更换主控的前提下完成工艺切换。对制造企业而言,选型阶段多花一周做需求梳理,往往能换来后续数年更低的运维成本。