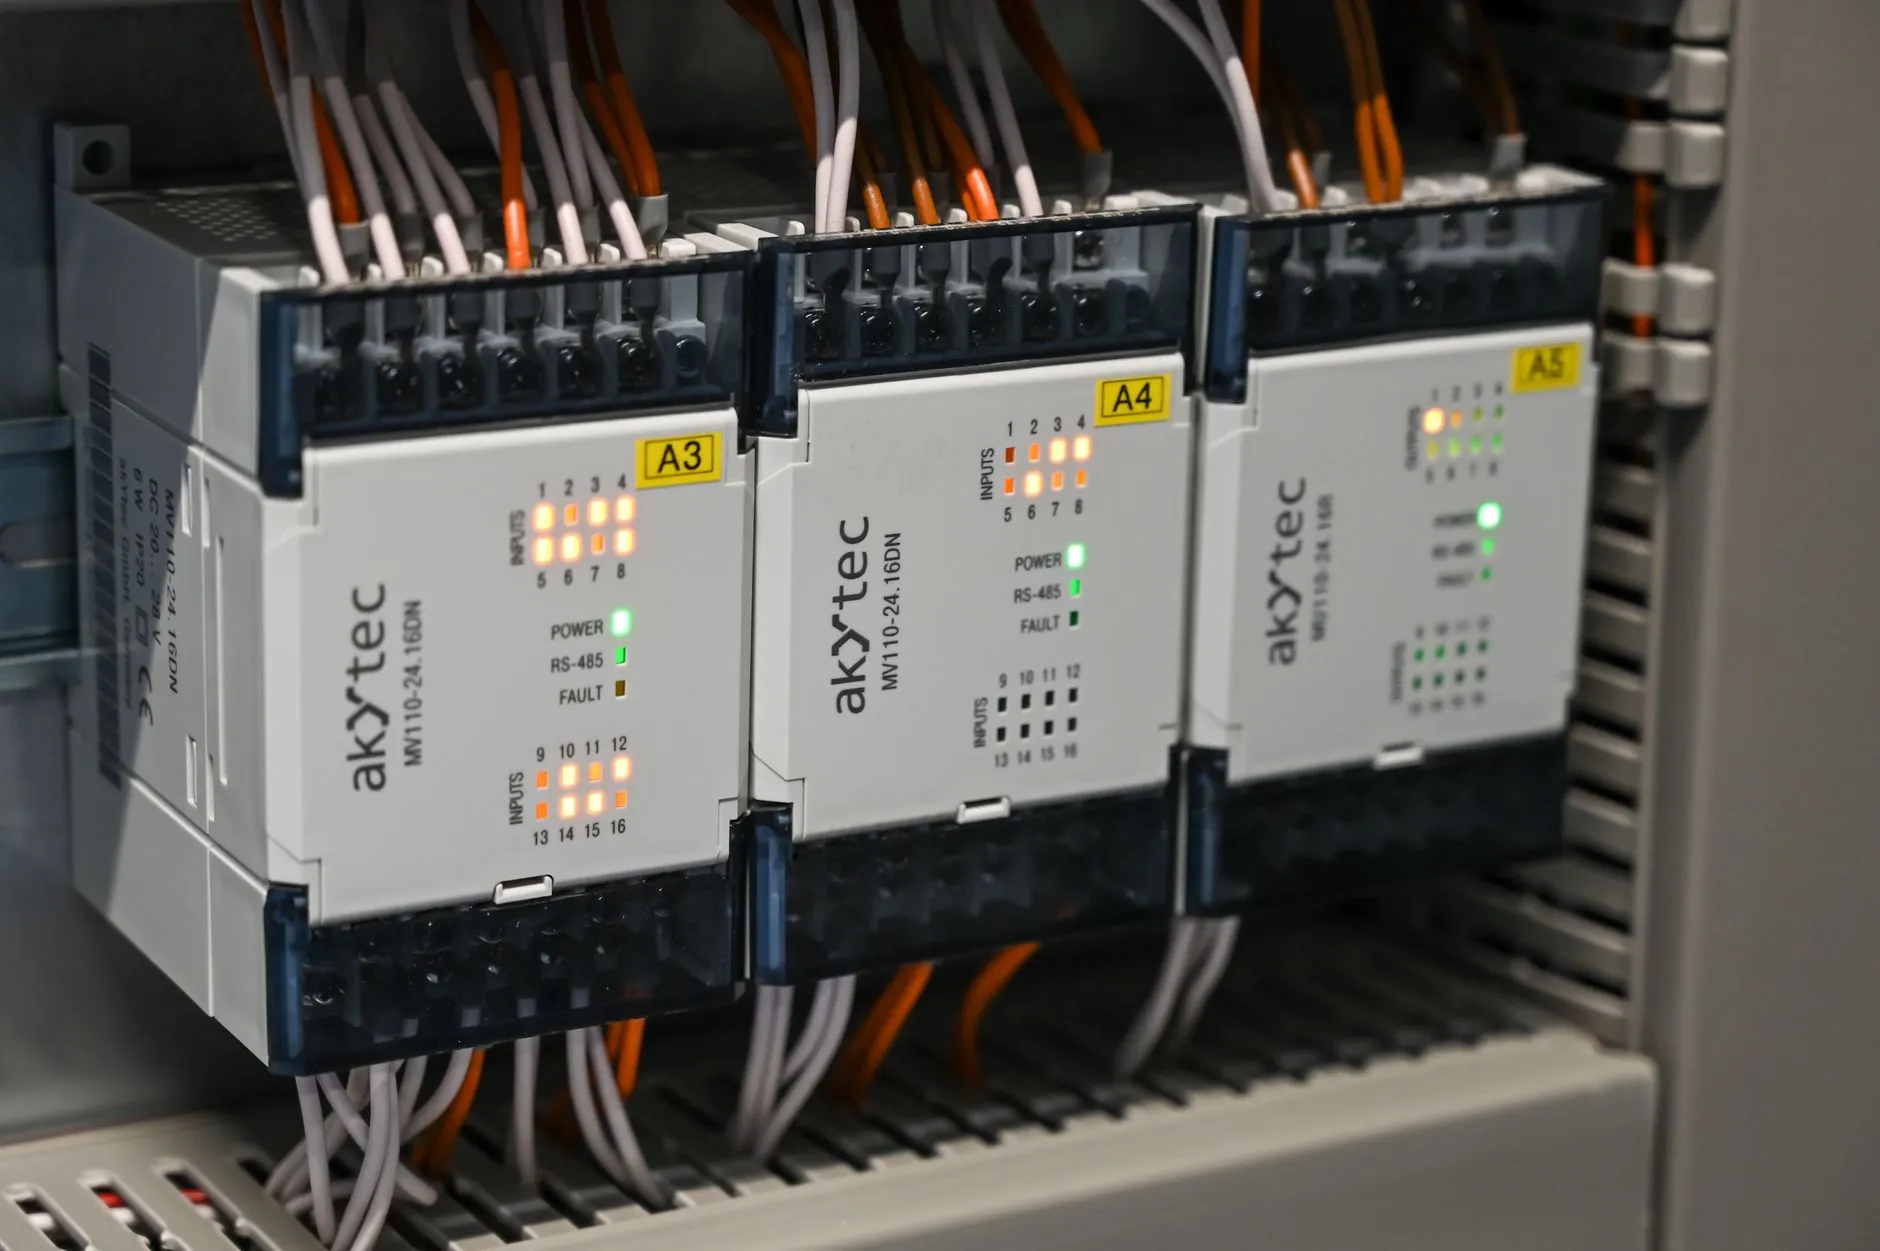
PLC模块与工控设备如何匹配?湖北制造企业自动化控制方案解析
日期:2026-10-19
标签:工业控制器,PLC模块,自动化控制,工控设备,湖北制造
在湖北制造企业的产线升级项目中,一个常见的困惑是:买回来的工业控制器性能参数漂亮,现场却频繁报错或响应迟滞。问题往往不在控制器本身,而在于PLC模块与工控设备之间的匹配逻辑没有理清。自动化控制不是把最贵的部件堆在一起,而是让信号链、时序和负载特性彼此咬合。
匹配的核心:I/O类型与信号链对齐
PLC模块选型的第一步不是看点数,而是看信号类型。数字量输入模块分漏型与源型,若现场接近开关为NPN输出,却配了源型输入模块,信号将无法有效导通。模拟量模块更需注意:4-20mA与0-10V的输入阻抗不同,湖北不少食品包装设备沿用0-10V变送器,直接接入电流型模块会导致读数漂移。实操中建议先列出现场工控设备的电气清单,标注每路信号的类型、量程与隔离需求,再反推模块规格。
时序与负载:容易被忽略的隐性参数
扫描周期与设备响应时间的匹配,是自动化控制方案里最容易翻车的环节。以高速灌装线为例,光电传感器响应时间若为1ms,而PLC数字量输入滤波时间默认设为6.4ms,理论上的高速计数就会丢失脉冲。建议将关键输入通道的滤波时间调至0.2-1ms,并核对输出模块的继电器或晶体管类型——继电器输出适合低频通断,晶体管输出才适合PWM调速类负载。湖北某汽车零部件企业的案例中,仅将输出模块由继电器更换为晶体管型,电磁阀动作一致性就提升了约30%。
可执行的匹配核对清单
- 统计现场工控设备的I/O点数,预留15%-20%余量
- 确认信号类型(NPN/PNP、4-20mA/0-10V)与模块通道一致
- 核对输入滤波时间与传感器响应速度的比值
- 输出负载电流不超过模块单通道额定值的70%
- 强电与弱电信号分槽布置,模拟量通道优先选用隔离型
数据对比:匹配得当与失配的差距
以一条中等规模装配线为例,匹配合理的PLC模块配置与随意选型相比,差异体现在运行数据上:
- 信号误报率:匹配方案约0.3次/班,失配方案可达2-4次/班
- 模块温升:负载率控制在70%以内时,温升约8-12℃,超载时可达20℃以上
- 调试周期:有完整信号清单的项目,现场调试缩短约2-3天
这些数字背后是湖北制造企业在自动化控制投入上实打实的维护成本差异。
工业控制器与外围设备的匹配,本质是把电气参数、时序逻辑和现场工况放在同一张表上核对。湖北省坎泽鑫科技有限公司在服务本地制造客户时,通常建议先完成信号清单与负载核算,再确定模块组合,而非反向从控制器型号倒推。这套思路适用于产线改造,也适用于新建项目的自动化控制架构设计。