工业控制器与PLC模块技术解析:提升产线智能化水平的关键路径
过去三年,国内离散制造产线的自动化改造率从不足40%攀升至接近60%,但工业控制器与PLC模块的选型失配、协议割裂问题,仍是大量中型工厂卡在"半自动化"阶段的核心瓶颈。产线跑得动,却跑不精;设备联得上,却联不深——这是当前工控领域最真实的写照。
一、工业控制器与PLC模块:分工与耦合的技术逻辑
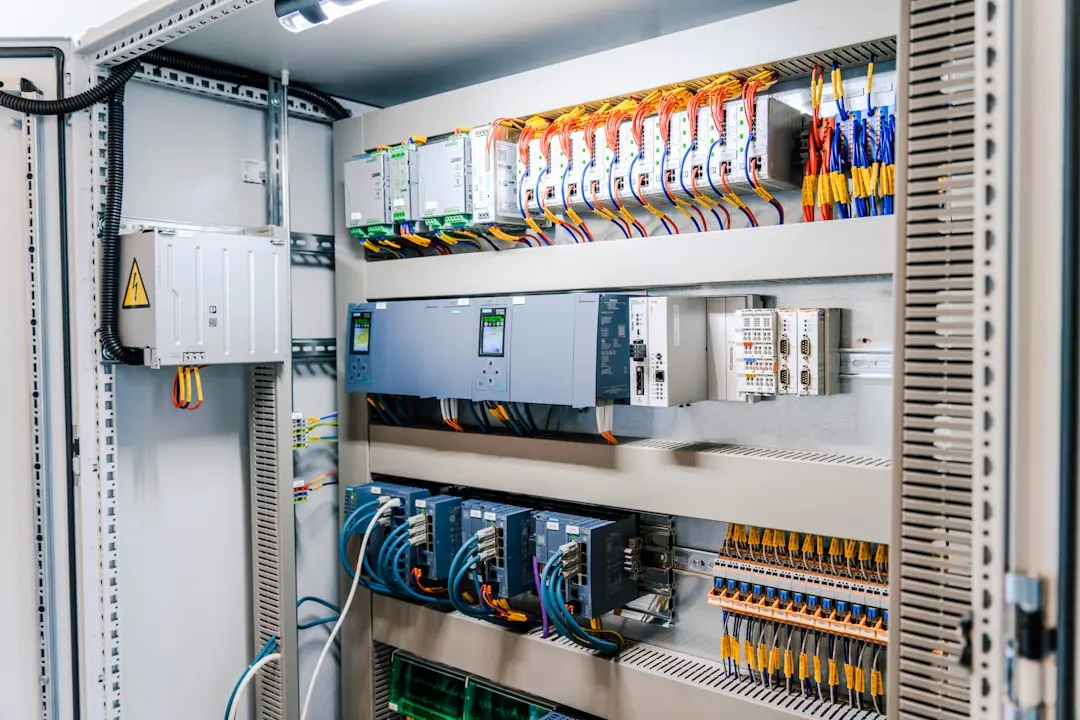
工业控制器承担的是整线调度、运动规划与数据汇聚的角色,而PLC模块更偏向现场层的逻辑执行与I/O响应。二者的边界在近五年发生了明显位移:传统PLC擅长毫秒级确定性扫描周期,典型循环周期在1–10ms量级;而现代工业控制器借助多核架构与实时OS,已能在同一平台内完成运动控制与边缘计算任务。
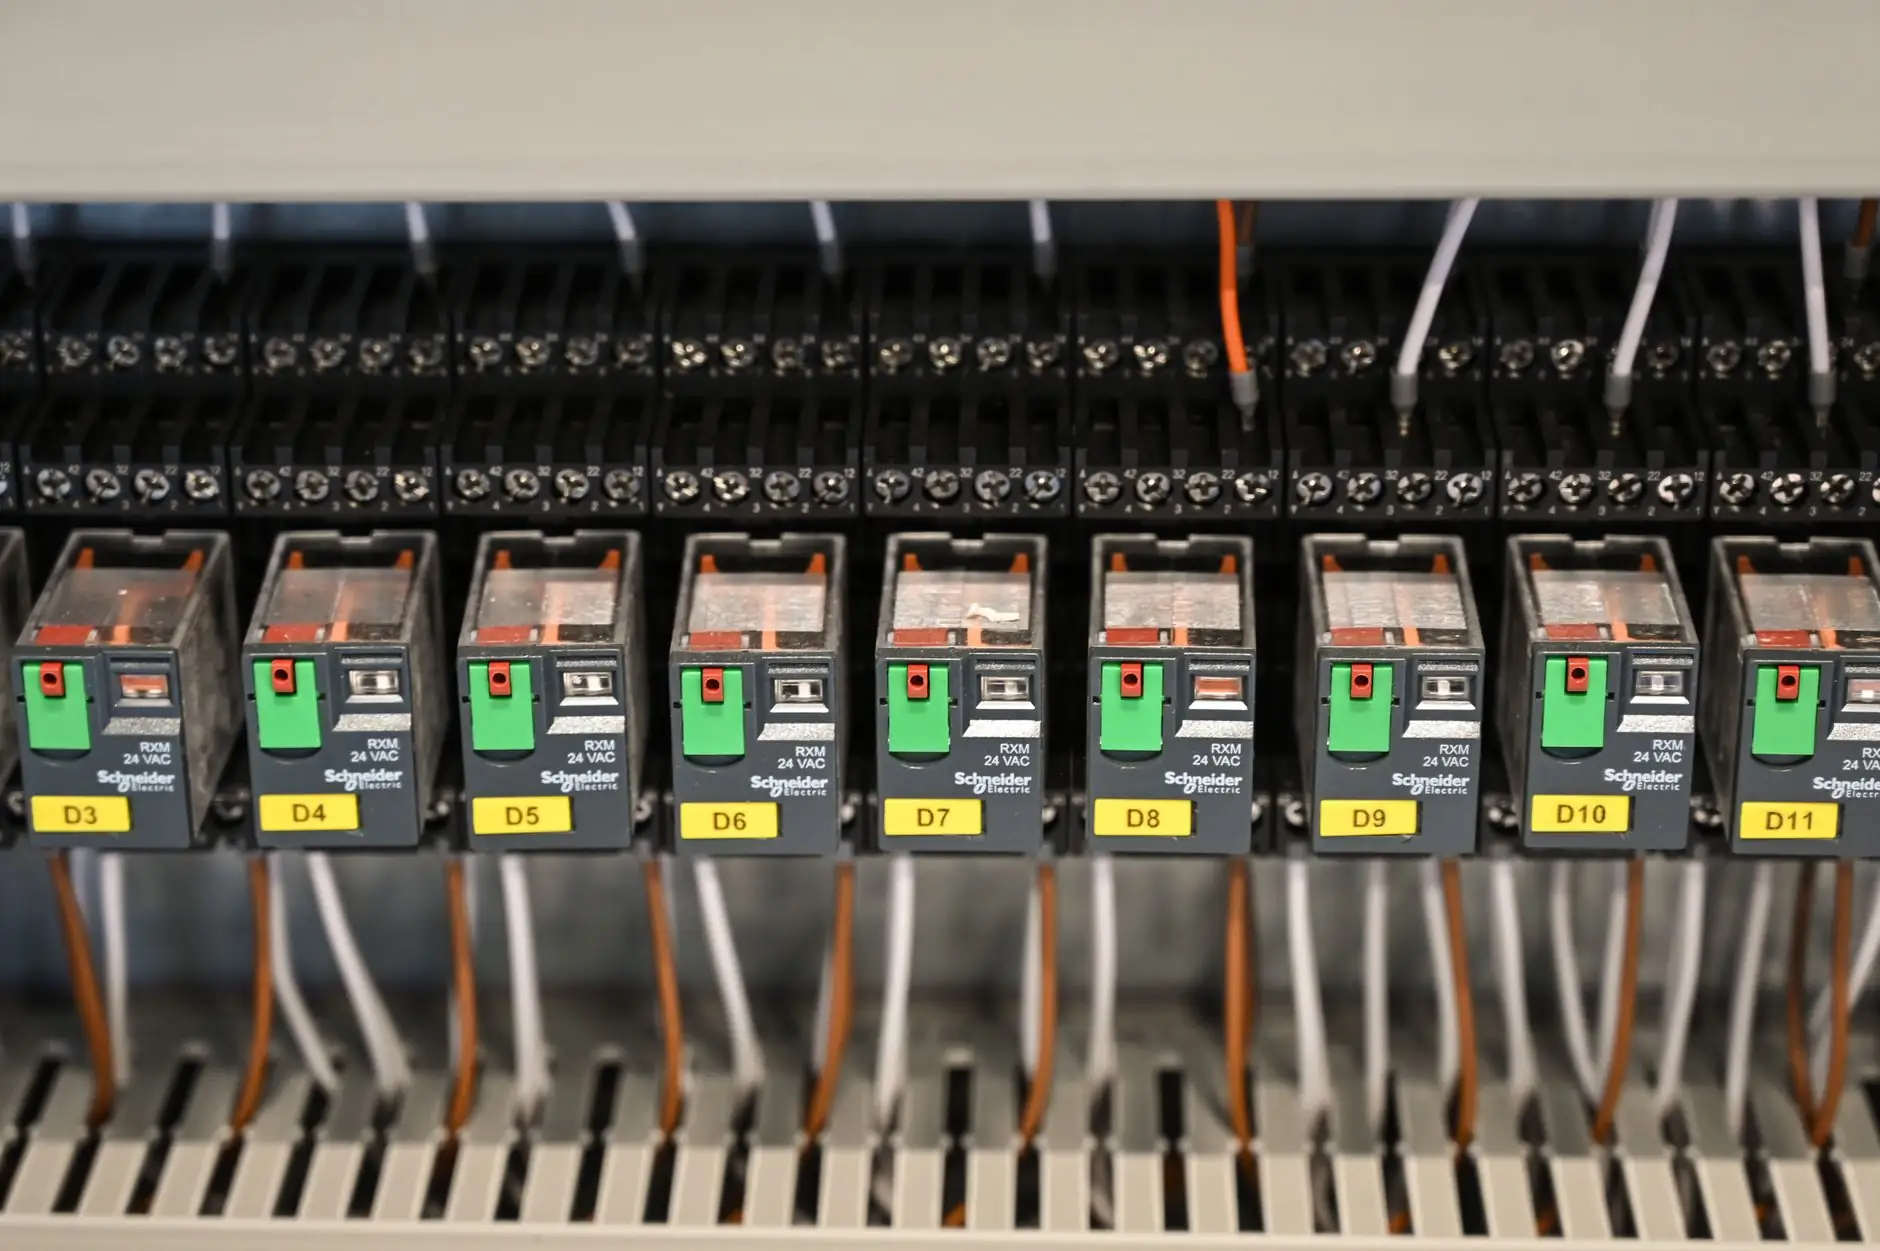
实际部署中,一个常见误区是把所有控制逻辑压到单台控制器上。合理的做法是分层解耦:现场急停、安全门锁等安全链路交由专用安全PLC模块独立处理,满足SIL2/PLd等级要求;工艺逻辑与配方管理则交由上层工业控制器完成。这样既保证了响应确定性,也避免了单点故障扩散。
二、协议互通:产线智能化的隐性成本
产线智能化升级中,真正拖慢工期的往往不是设备本身,而是协议栈的打通。EtherCAT、PROFINET、Modbus TCP、OPC UA并存于同一车间是常态。选型时应优先确认工控设备是否支持多协议并行或网关级转换,而非事后追加协议转换器——后者会引入额外50–200μs的通信抖动,对高速贴装、精密同步工位影响显著。
- 扫描周期匹配:控制器任务周期应至少为最慢从站响应时间的1/3,留足余量
- 时钟同步:多轴协同场景建议启用IEEE 1588分布式时钟,同步精度可达亚微秒级
- 诊断通道:优先选择带在线拓扑诊断的PLC模块,故障定位时间可缩短60%以上
值得关注的是,湖北制造在光电子、汽车零部件产线领域积累了大量现场工况数据,本地化服务团队对协议兼容性问题的响应速度,往往比远程支持更具实际价值。
三、落地实践中的三条建议
第一,先做I/O点数与实时性需求的量化梳理,再反推自动化控制架构,避免"先买设备后设计";第二,预留不低于20%的I/O余量与一个扩展槽位,产线后期加装视觉检测或力控模块时无需更换主控;第三,将控制器固件版本纳入设备台账管理,跨版本升级前务必在离线环境完成回归测试。
产线智能化的关键路径,不在于堆叠更高算力的工业控制器,而在于让控制层级、协议链路与运维体系形成闭环。对PLC模块与工控设备的技术理解越贴近现场,升级路径就越短、越稳。