工业控制器与PLC模块选型要点:华中制造业设备升级参考
数控机床的停机故障,往往不是机械磨损,而是藏在控制柜里的逻辑冲突——这是华中地区许多制造企业设备维护人员心照不宣的痛点。当产线节奏被一个异常I/O信号打断,当老旧PLC模块的响应时间拖累整条装配节拍,选型就不再是采购单上的勾选动作,而是一场关于生产效率的硬仗。
湖北作为传统装备制造重镇,武汉、襄阳、宜昌的汽车零部件与电子代工企业正密集推进产线自动化改造。但一个现实矛盾摆在眼前:进口高端工控设备性能优异,却面临交期长、服务响应慢的困境;国产替代方案性价比高,部分型号却在复杂工况下稳定性存疑。这种夹缝状态,让不少技术负责人陷入犹豫。
核心差异不在芯片,而在场景适配
很多工程师习惯把工业控制器与PLC模块混为一谈,其实两者在架构上存在本质区别。工业控制器往往承担运动控制、视觉集成等复杂算法任务,而PLC模块专注于顺序逻辑与安全联锁。以湖北本地常见的包装机械为例,一套高速贴标系统通常需要PLC模块处理200+个I/O点,同时依赖工业控制器完成伺服轴的同步插补运算。选错层级,轻则浪费算力,重则导致控制周期抖动。
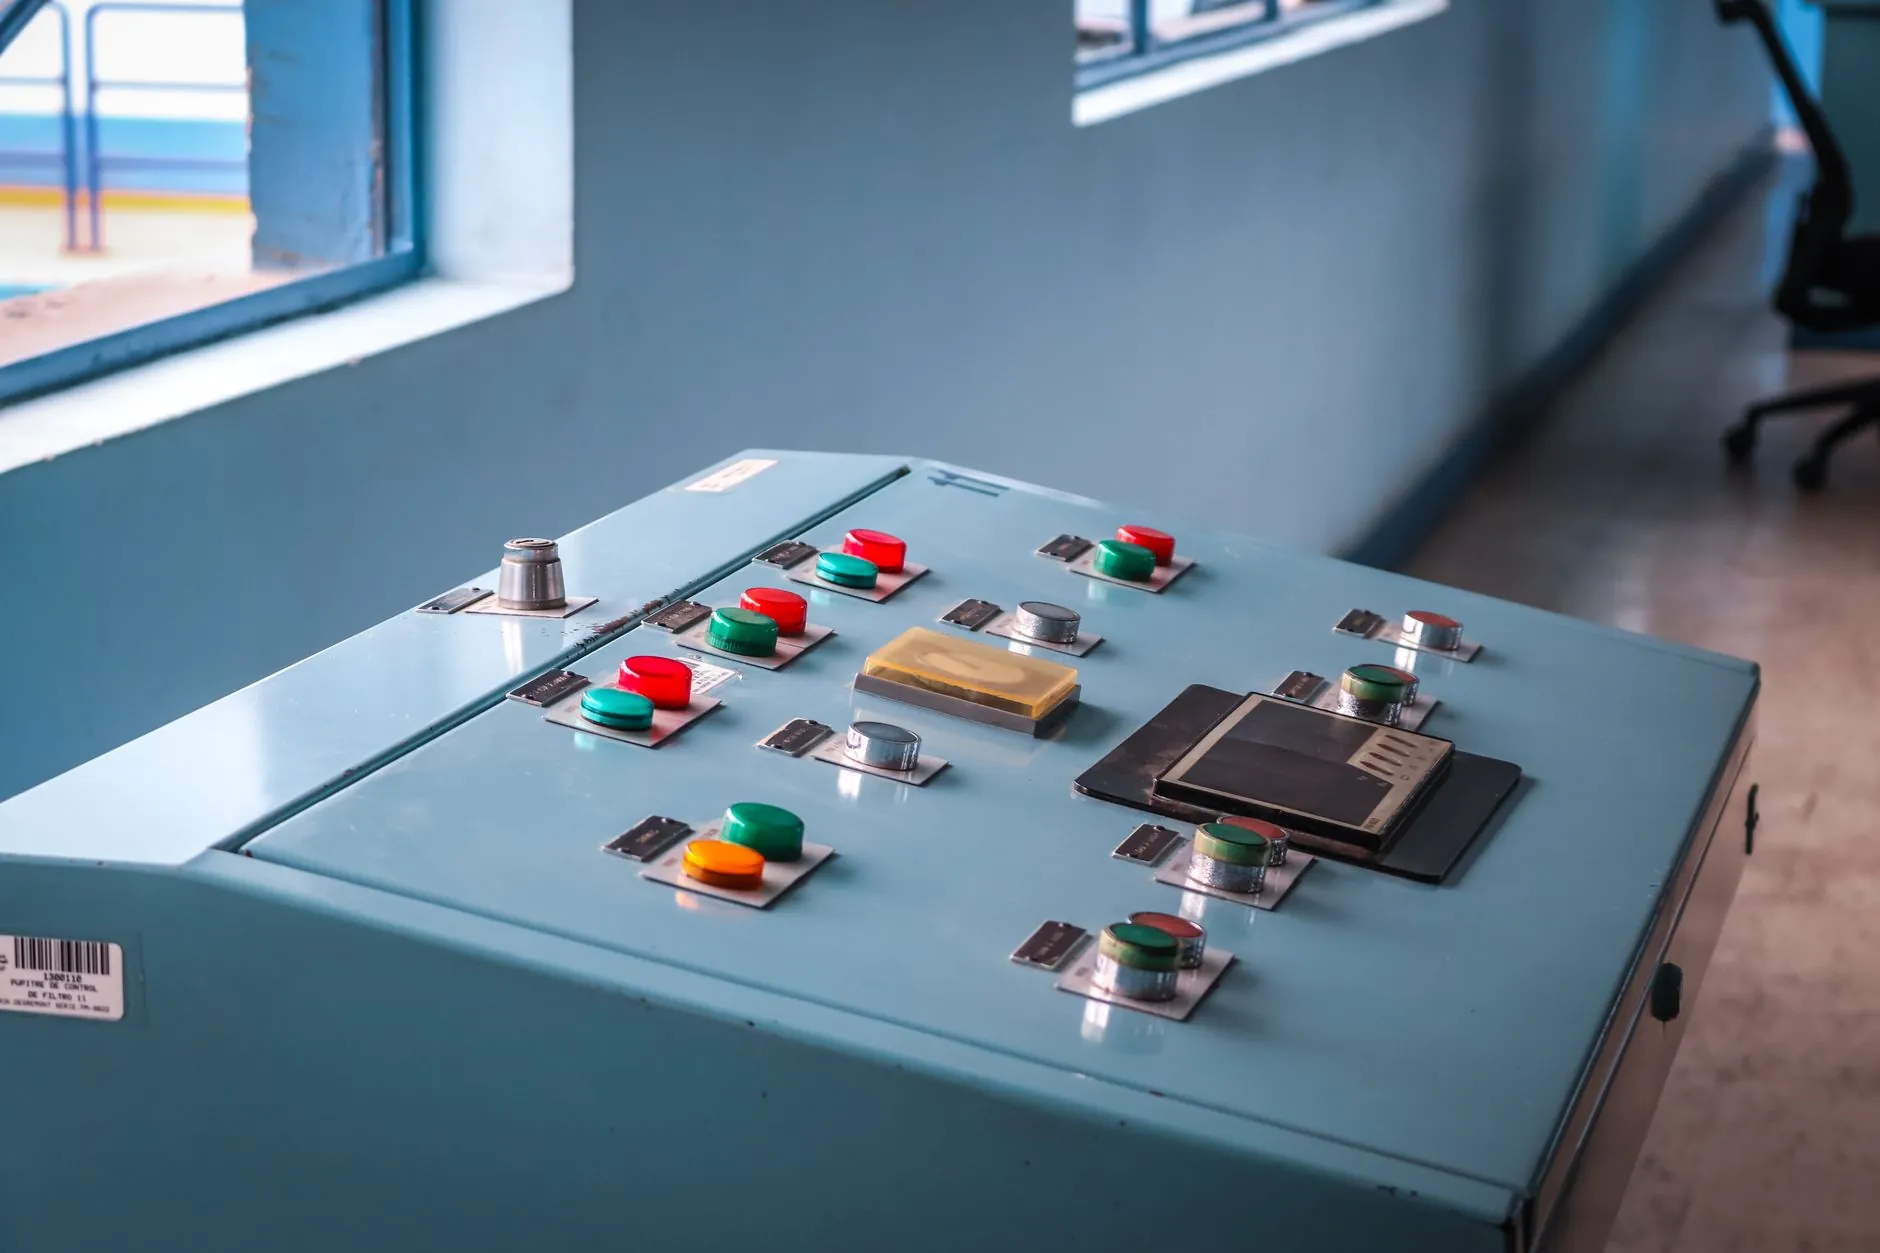
从实际项目反馈看,选择支持IEC 61131-3五种编程语言的控制器,能显著降低跨平台移植成本——许多武汉的集成商在交付后才发现,客户原有的梯形图程序无法在新型号上直接复用,导致调试周期拉长三周以上。这一点在设备改造项目中尤为致命。
选型指南:从这三条硬指标切入
- 扫描周期与抖动控制:普通逻辑控制要求PLC模块扫描周期≤10ms即可,但涉及张力控制或飞剪应用,必须要求控制器支持任务优先级抢占,且抖动小于1μs。
- 总线生态兼容性:湖北制造企业常有新旧设备混线生产,选型时务必确认PROFINET、EtherCAT或Modbus TCP的从站容量,避免因协议不匹配而被迫增加网关设备。
- 环境耐受度与MTBF:华中地区夏季高温高湿,控制柜内温度常突破60℃,普通商用级芯片的工控设备故障率会翻倍。建议优先选择宽温型(-20℃~70℃)且平均无故障时间高于10万小时的型号。
此外,一个常被忽略的细节是诊断功能的颗粒度。优秀的PLC模块应当能定位到具体通道的断线或短路,而不是只显示笼统的模块故障代码。这直接决定设备维护人员是花十分钟换一个端子,还是花半天排查整个机柜线路。对于宜昌化工园区的连续生产装置而言,这种差异意味着数万元的停机损失。
回到湖北制造的大背景,随着新能源电池与激光装备产业在鄂州、黄石快速崛起,对工业控制器的算力冗余要求正在上探。部分头部企业已开始尝试在同一个背板上混插高速运动控制模块与标准逻辑模块,通过背板总线实现纳秒级同步。这种混合架构思路,或许比单纯追求某台设备的单体性能更具前瞻性。
设备选型从来不是参数的简单堆砌,而是对产线未来五年运行场景的预判。建议技术团队保留至少20%的I/O余量与15%的CPU负载余量,为后续工艺升级留出空间。湖北省坎泽鑫科技有限公司深耕工控领域多年,可提供从PLC模块选型到控制逻辑优化的全程技术陪跑,让湖北制造企业在转型路上少走弯路。
