PLC模块与工控设备对比分析:华中地区自动化工程选型参考
日期:2026-09-15
标签:工业控制器,PLC模块,自动化控制,工控设备,湖北制造
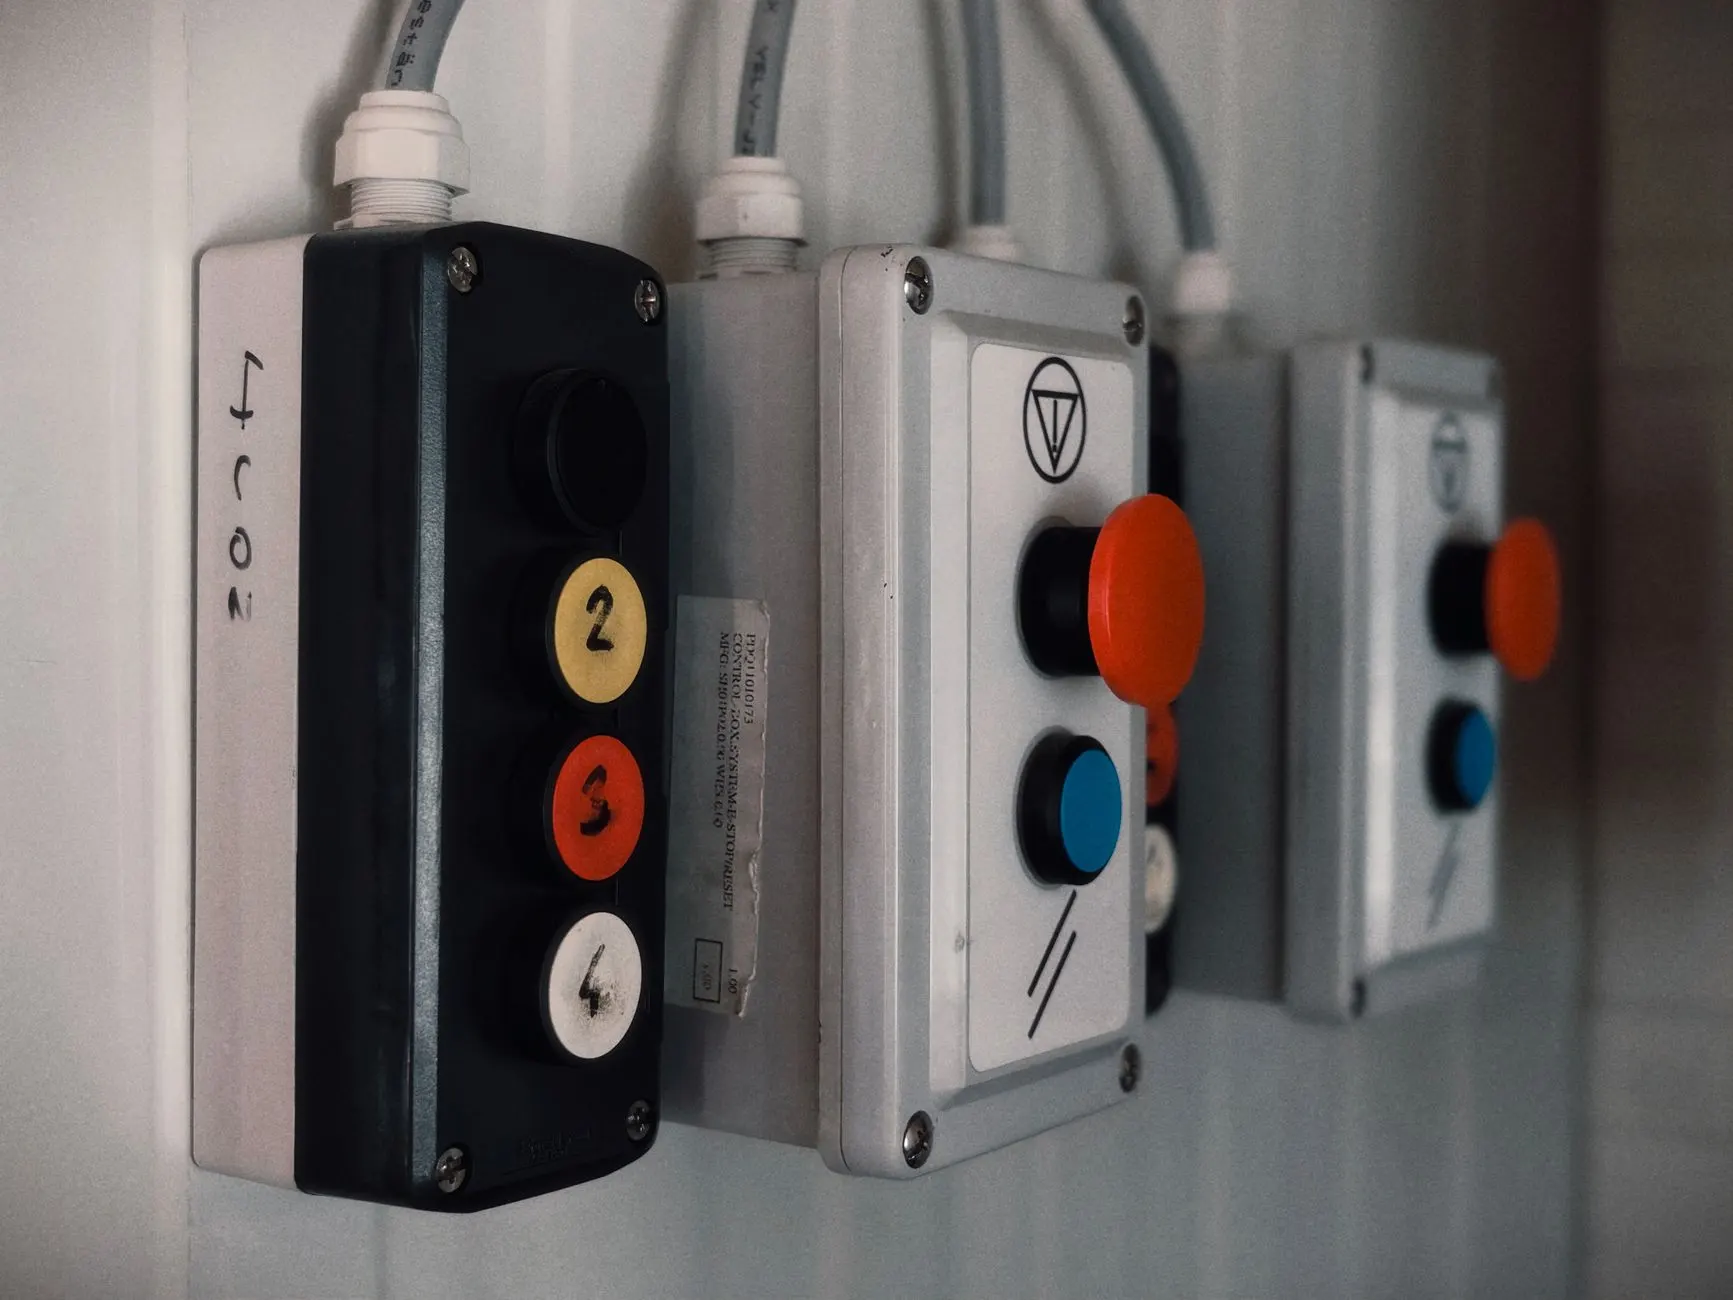
在华中地区的制造业现场,无论是武汉的汽车零部件产线,还是襄阳的纺织机械车间,工程师们经常面临一个实际抉择:控制核心到底选用传统的工控设备,还是模块化的PLC模块?这两类工业控制器在架构逻辑、响应特性和维护成本上差异显著,选型偏差往往导致后期改造成本翻倍。
一、从硬件架构看本质区别
传统工控设备(如工控机+运动控制卡)采用x86架构,算力强、支持复杂算法,适合视觉检测或轨迹插补场景。而PLC模块基于嵌入式实时操作系统,采用循环扫描机制,扫描周期可稳定在1ms以内。以西门子S7-1200与倍福C6015为例,前者在逻辑联锁场景下抗干扰能力更优,后者在浮点运算密集场合更具优势。
华中地区夏季高温高湿,部分湖北制造的PLC模块在-20℃~60℃宽温测试中表现优于通用工控机。去年我们在黄石某压铸车间实测:同一产线换用模块化PLC后,因散热导致的宕机次数从月均3.2次降至0.4次。
二、选型必须量化的四个维度
脱离工艺谈选型是纸上谈兵。建议从以下维度建立评分表:
- I/O响应确定性:PLC模块的硬实时性适合安全联锁;工控设备适合非周期性任务
- 扩展成本:增加16点DI,PLC模块仅需加装扩展模块,工控设备需更换采集卡
- 编程生态:PLC模块遵循IEC 61131-3标准,工控设备多用C++/C#,人才储备差异大
- 生命周期:主流PLC模块供货周期可达10年,工控机主板通常5年即停产
在自动化控制项目中,若逻辑支路超过200条且以开关量为主,优先评估PLC模块方案。反之,若涉及大量PID自整定或数据追溯,可考虑工控设备+软PLC的混合架构。
三、华中地区工程实践建议
结合湖北制造业的产线升级节奏,给出三条可执行建议:
- 分区分层部署:设备层用PLC模块做快速逻辑,车间层用工控设备做数据汇聚,通过Profinet或EtherCAT耦合
- 预留20% I/O余量:华中地区中小型项目常因后期增加检测工位导致改造,模块化扩展比整机更换节省约35%费用
- 关注本地化服务:选择在武汉、长沙设有备件库的供应商,湖北制造的控制器在物流响应上通常比外省品牌快1-2天
去年我们协助宜昌某医药包装线做改造,将原工控机方案替换为PLC模块+远程I/O,接线工作量减少40%,故障排查时间从平均45分钟压缩到12分钟。这印证了一个趋势:在离散控制层,模块化工业控制器正在替代部分传统工控设备的功能。
未来三年,随着TSN时间敏感网络在华中地区普及,PLC模块与工控设备的边界会进一步模糊。但核心判断逻辑不变——确定性要求高的场景选模块,算法复杂度高的场景选工控机。建议工程师在选型阶段用真实工艺节拍做72小时拷机测试,数据比参数表更可靠。