湖北坎泽鑫科技工业控制器选型指南:兼顾性能与成本的关键参数
工业控制器选型,到底在选什么?
在湖北坎泽鑫科技多年的工控设备研发与服务经验中,我们见过太多项目因为最初选型时的“差不多”心态,导致后期调试周期拉长、维护成本飙升。工业控制器作为自动化控制系统的“大脑”,它的选型从来不是看谁家参数表更漂亮,而是看它能否在真实工况下,用最经济的算力完成最可靠的控制。今天不谈虚的,直接拆解几个决定性价比的关键参数。
一、I/O点数与扩展能力:别只看“够用”,要看“冗余”
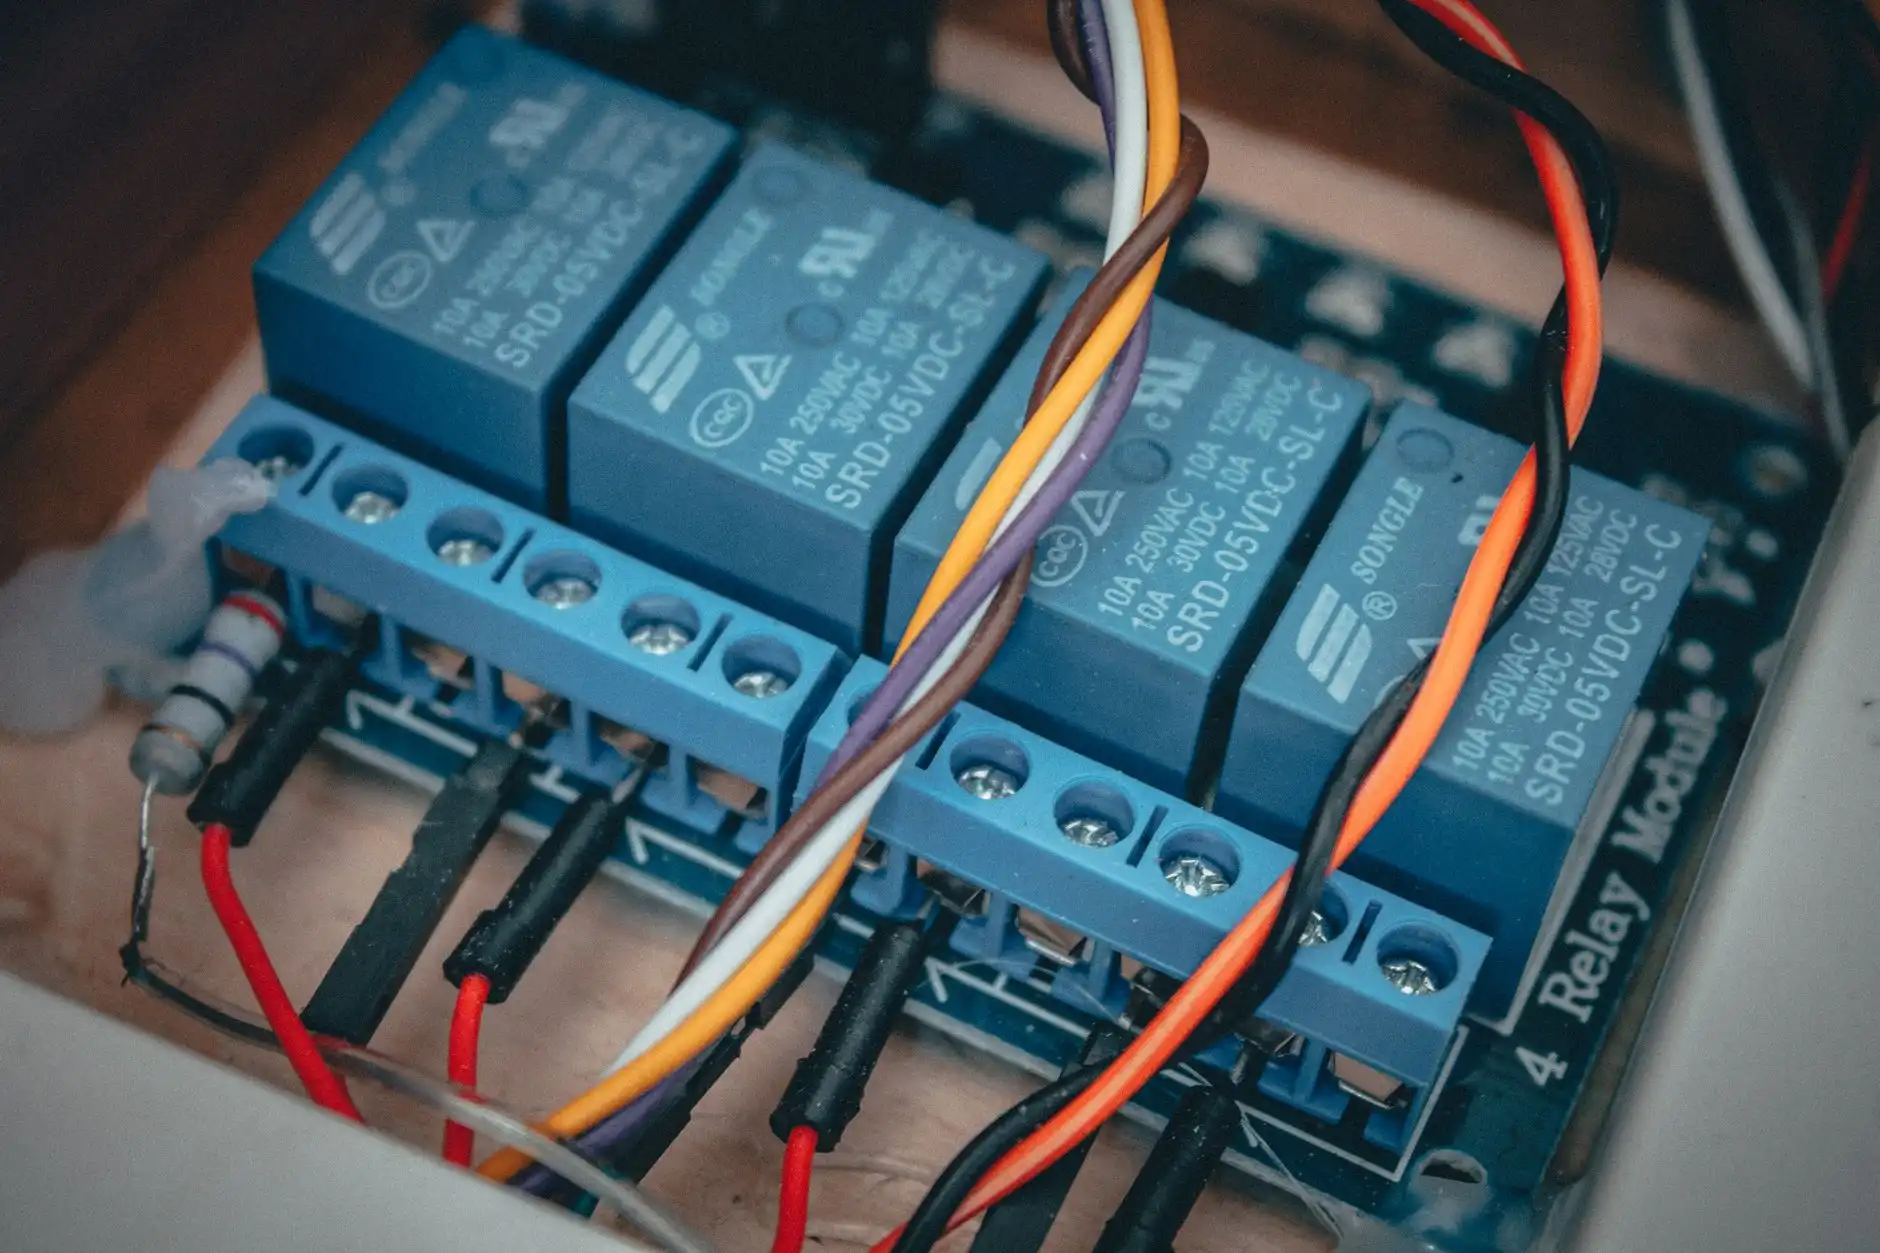
很多工程师在选PLC模块时,习惯按当前点位需求加10%的余量。但以我们的经验看,这个比例在非标自动化项目中至少应该放到 20%~30%。为什么?因为设备调试阶段的功能追加、产线后期的工艺微调,都会消耗点位。更重要的是,你要关注控制器的本地扩展总线的速率和最大带载模块数量。有些控制器的背板总线速率看似高,但一旦挂载超过5个特殊功能模块(如高速计数、运动控制),通讯周期就会明显抖动,这在湖北坎泽鑫的出厂老化测试中屡见不鲜。
- 确认CPU的程序容量是否与数据存储区分离,避免程序写满导致变量丢失。
- 问清楚远程I/O站是否支持光纤冗余环网,这对长距离分布式控制至关重要。
- 留意扩展电缆的屏蔽层材质,劣质电缆在变频器密集的车间里就是“信号杀手”。
二、响应速度与通讯协议:别被“纳秒级”宣传带偏
对于大多数过程控制而言,PLC模块的扫描周期在1ms~10ms之间完全够用,真正拉开差距的是中断响应时间和通讯协议的实时性。比如在湖北坎泽鑫的某条包装产线案例中,我们选用了一款支持EtherCAT的工业控制器,其从站同步抖动误差控制在±100ns以内,这使得32轴联动的凸轮曲线误差只有0.02mm。但如果你只是控制几个气缸和阀门,用Modbus TCP反而更稳定——协议越简单,排查故障越容易。别迷信“全协议支持”,那往往意味着每个协议都优化得不彻底。
另外,务必关注控制器的程序执行效率。同样一段PID运算,不同品牌在相同主频下的执行时间可能相差4倍。这直接影响你能否在同一个扫描周期内塞入更多的自动化控制逻辑。我们的建议是,拿你实际最复杂的程序段去跑Benchmark,而不是只看数据手册上的浮点运算指标。
三、环境适应性与生命周期:湖北制造要扛得住“水土”
湖北地处中部,夏季车间高温高湿,冬季又湿冷,这对工控设备的PCB板和三防漆工艺是实打实的考验。选型时必须确认控制器的工作温度范围(优选-20℃~+60℃)和相对湿度耐受(95%无凝结)。更关键的是,要问清楚元器件的供货周期。很多进口品牌的核心芯片交期长达52周,一旦损坏,整条产线停摆。这也是为什么越来越多客户倾向于选择湖北制造的工控设备——像我们坎泽鑫科技,核心物料常备库存,48小时内能发出替换模块,这个隐形成本往往比设备采购价更重要。
在电磁兼容性上,建议要求厂家提供第三方EMC报告,特别是ESD(静电放电)和EFT(快速脉冲群)的测试等级,不能低于4级。我们在现场遇到过多次变频器干扰导致CPU重启的案例,最后排查下来都是电源模块的滤波电容缩水所致。
常见选型误区与答疑
Q:是不是CPU型号越高越好?
A:不是。高配CPU往往意味着更高的功耗和更大的发热,在密闭电控柜里,你反而要额外加装散热风扇,增加了故障点。够用、留有余量、散热好,才是正解。
Q:国产PLC模块和进口的差距还大吗?
A:在基础逻辑控制和过程控制领域,差距已经非常小。差距主要体现在运动控制算法库的丰富度和总线生态的开放性上。如果你的设备以点位运动为主,湖北制造的工控设备完全能胜任,且性价比高出30%以上。
Q:如何评估厂家的技术支持能力?
A:不要听销售讲,直接问对方要底层寄存器映射表和动态库API文档。能大大方方提供完整文档的,说明技术底气足;含糊其辞的,后期有你受的。
选型是一场基于数据的权衡。把工业控制器的每一个参数放到你的实际工况里去检验,把自动化控制系统的全生命周期成本算进去,你会发现,湖北制造的PLC模块早已不是“低价替代品”,而是高性价比的理性选择。湖北省坎泽鑫科技有限公司始终愿意用实测数据,帮你做这道最难的减法题。