PLC模块与工控设备如何协同?自动化控制系统架构设计解析
在一条自动化产线上,PLC模块负责逻辑判断,工控设备负责执行动作,但两者之间的协同并非简单地接线通电。不少工程师在现场调试时遇到过这样的场景:PLC程序逻辑正确,变频器参数无误,但设备就是无法按节拍运行。问题往往出在架构设计层面——数据流与控制流没有形成闭环。
从控制层级看PLC模块与工控设备的角色分工
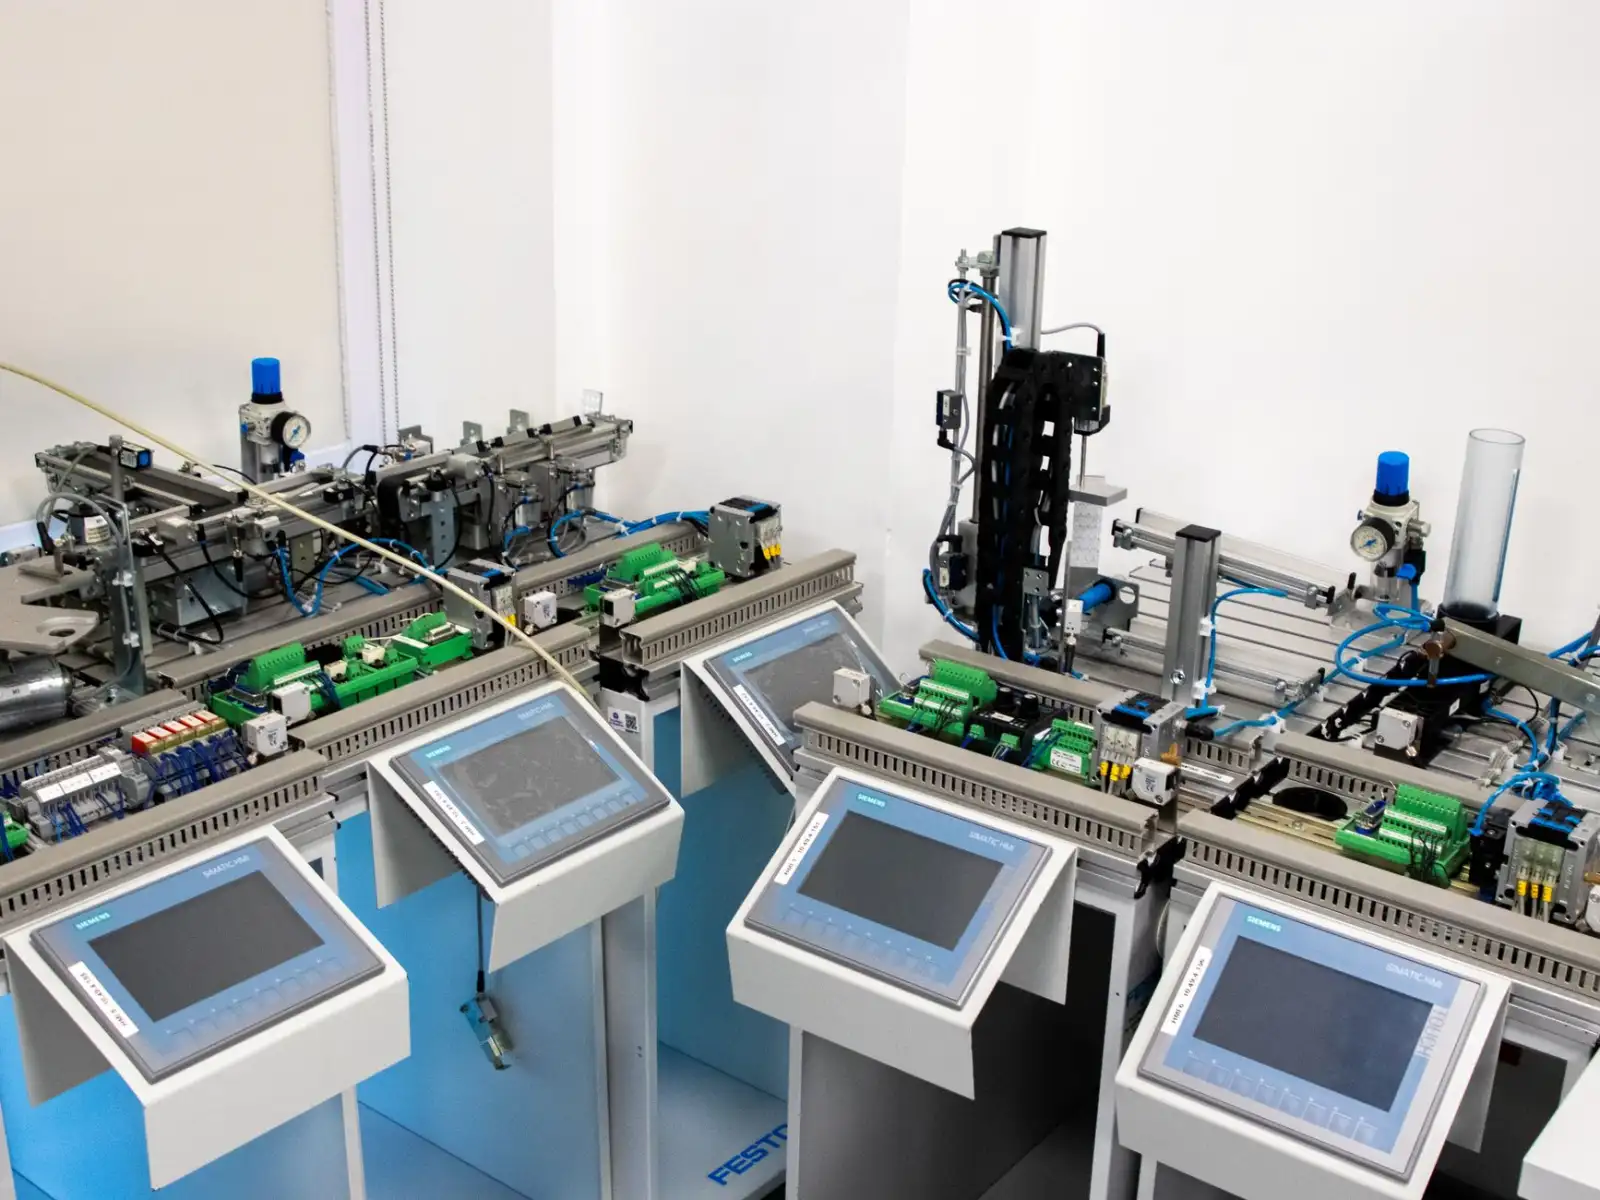
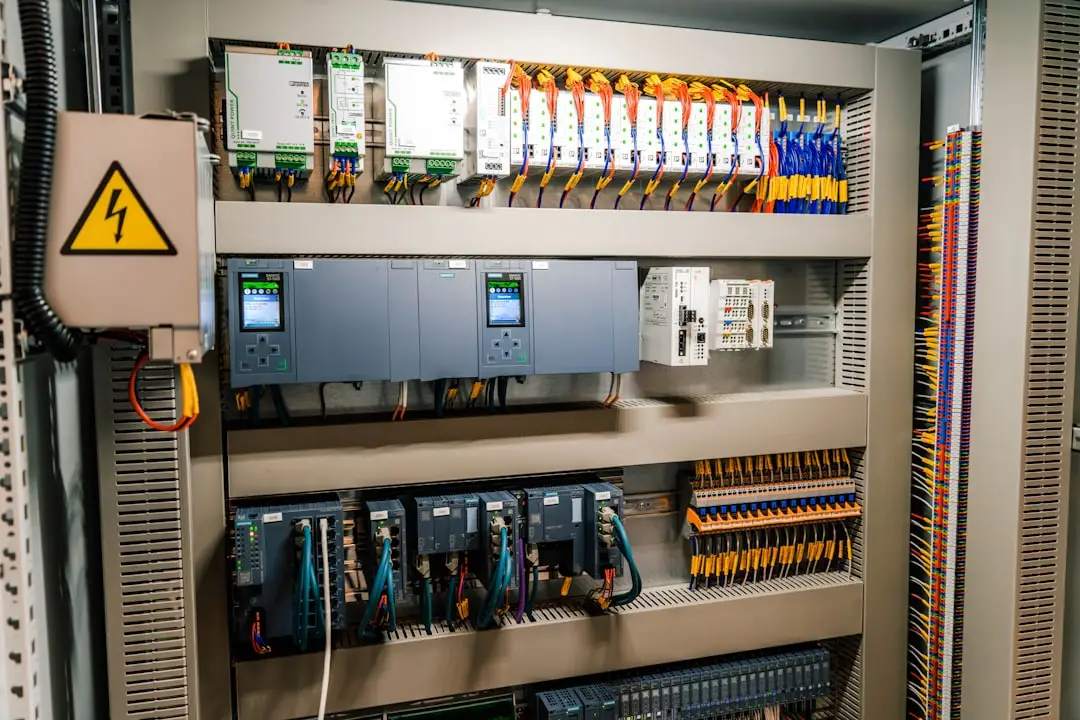
工业自动化控制系统的经典架构通常分为三层:管理层、控制层和执行层。工业控制器处于控制层核心位置,承担逻辑运算、顺序控制、定时计数等任务;PLC模块则通过背板总线与CPU模块通信,完成模拟量采集、数字量输出、运动控制等专用功能。执行层的工控设备——变频器、伺服驱动器、气动阀岛、传感器——接收PLC发出的指令信号并反馈状态数据。
关键在于:PLC模块与工控设备之间的信号类型必须匹配。例如,PLC的模拟量输出模块输出0-10V电压信号,而变频器的频率给定端子接受4-20mA电流信号,直接连接会导致线性度差、抗干扰能力弱。此时需要增加信号转换模块,或选用支持多种信号类型的PLC模拟量模块。
通信协议:协同的“语言”基础
现代自动化控制系统中,硬接线方式正逐步被现场总线替代。PROFINET、EtherCAT、Modbus TCP等工业以太网协议让PLC模块与工控设备之间实现高速数据交换。以EtherCAT为例,其分布式时钟机制可使伺服驱动器的同步抖动控制在微秒级,满足多轴联动插补需求。而传统的Modbus RTU在波特率19200bps下,轮询32个从站一轮耗时约200ms,仅适合对实时性要求不高的温度、液位等慢变量采集。
湖北制造企业在选择通信方案时需权衡实时性与成本。汽车零部件产线对同步精度要求高,倾向EtherCAT或PROFINET IRT;而建材、食品包装等场景,Modbus TCP或CANopen已能满足节拍要求。
架构设计的三个实操要点
第一,I/O映射与地址规划要留余量。PLC模块的输入输出地址一旦分配,后期扩展受限于机架槽位和电源容量。建议数字量I/O预留15%-20%,模拟量通道预留10%以上。
第二,扫描周期与设备响应时间要匹配。PLC扫描周期通常为1-10ms,而气动执行元件的动作响应可能达到50-100ms。若在PLC程序中以10ms周期检测气缸到位信号,会出现误判。正确做法是使用延时定时器或状态机等待反馈。
第三,故障安全设计不可省略。急停信号应硬接线直接切断执行器动力回路,而非仅通过PLC程序逻辑处理。安全继电器或安全PLC模块(如西门子F-CPU)是更可靠的选择。
边缘计算与IT/OT融合趋势
当前自动化控制架构正在向边缘侧延伸。具备OPC UA功能的PLC模块可直接将设备状态数据推送至MES系统,无需额外网关。部分湖北制造的智能装备已采用“PLC+边缘控制器”双核架构:PLC负责硬实时控制,边缘控制器运行Python或C++算法进行振动分析、能耗优化等任务。这种分工既保证了自动化控制的确定性,又为数据增值提供了通道。
对于正在规划新产线或改造旧设备的企业,建议先梳理控制对象的实时性等级,再选择PLC模块与工控设备的通信方式,最后预留数据上云接口。架构设计阶段多花一周时间,调试阶段可能节省一个月。