湖北坎泽鑫科技:PLC模块在产线自动化升级中的选型要点
产线自动化升级从来不是简单的设备替换,而是对控制逻辑、通信架构与运维体系的整体重构。湖北坎泽鑫科技在服务本地制造企业的过程中发现,许多故障并非源于PLC模块本身,而是选型时的“隐性错配”——CPU处理能力冗余不足、I/O点数估算偏差、通信协议不兼容,这些坑在调试阶段才集中爆发,往往导致项目延期20%以上。
从工艺约束反推硬件规格,才是PLC模块选型的正确逻辑
很多工程师习惯先看品牌和价格,再对着手册选型号。但真正专业的做法是从产线的节拍时间、控制精度和故障安全等级出发,倒推CPU的扫描周期和I/O响应速度。比如,一条包装线若要求在50ms内完成称重反馈与封切动作,那么普通PLC的循环扫描可能就力不从心,需要选用带硬件中断功能的工业控制器。
具体到湖北坎泽鑫科技经手的项目,我们通常将选型拆解为四个维度:I/O类型与冗余量、通信接口的开放性、环境适应性(温度/振动/EMC)、以及扩展槽位的预留空间。其中冗余量建议按实际点数的15%-20%预留,别卡着理论值采购——现场加个传感器或电磁阀是常有的事,后期再加扩展模块的成本远高于初期预留。
{p1}通信协议与品牌锁定,是工控设备选型最容易踩的暗礁
自动化控制系统的价值在于协同,而非孤立运行。如果你现有的上位机用的是PROFINET,而新选的PLC模块只支持Modbus RTU,那中间加网关不仅增加延迟,还多了一个故障点。湖北坎泽鑫科技强烈建议:在选型前就绘制一张完整的网络拓扑图,明确主站、从站、HMI、变频器之间的协议归属。
另一个常见争议是“是否必须沿用现有品牌”。诚然,同品牌PLC模块在编程环境和诊断一致性上有优势,但如果你面临的是老旧的停产型号,与其花高价囤积备件,不如评估一下基于Codesys或IEC 61131-3标准编程的开放型工业控制器,这些设备通常能兼容多种协议,且软件平台不受品牌绑架。
环境工况与安装细节,决定PLC模块能否跑满十年
车间里常见的“莫名其妙死机”,很多时候不是程序问题,而是温湿度或粉尘越过了PLC模块的规格边界。比如某湖北制造企业将控制柜安装在电镀线旁,没有做气密处理,结果腐蚀性气体导致端子氧化,I/O误动作频发。选型时务必确认模块的防护等级(至少IP20,恶劣环境需IP65)和允许的污染等级(通常为2级或3级)。
安装环节同样有讲究:
- CPU模块与高发热的电源模块之间留足散热间距(建议≥20mm);
- 模拟量输入线必须与动力线分开走线槽,间距≥100mm;
- DC24V供电回路要加装浪涌抑制器和快熔保险,别指望PLC内部保护能扛住感性负载的冲击。
常见问题速查:为什么程序下载了但输出不动?
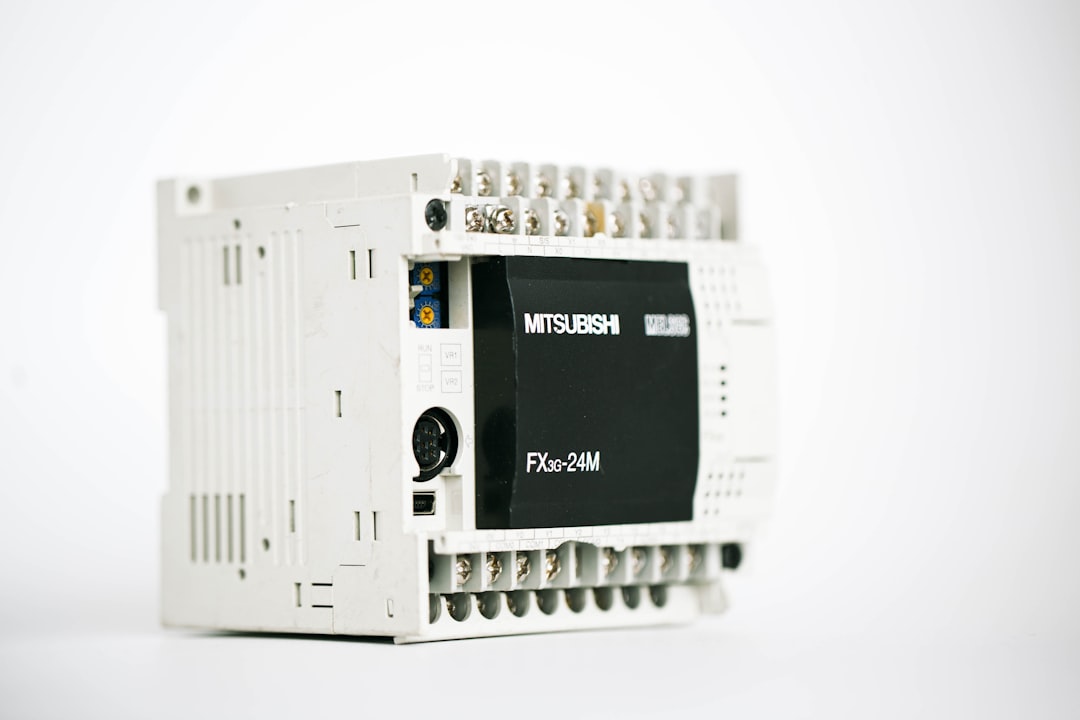
这里列几条高频故障,供现场工程师快速定位。第一,检查CPU模块的RUN/STOP开关是否被误拨,以及是否有强制变量未被清除;第二,确认输出模块的公共端(COM)接线是否与负载电源极性匹配;第三,用在线诊断功能查看模块的LED状态,如果SF灯闪烁,大概率是组态与实际硬件不一致。若问题依旧,优先怀疑背板总线接触不良——重新插拔并紧固接线端子,能解决约三成的隐性故障。
{p2}湖北坎泽鑫科技有限公司深耕自动化控制领域多年,服务于汽车零部件、食品包装、精细化工等行业的产线升级项目。我们不仅提供PLC模块与工控设备的选型支持,更擅长结合具体工艺给出完整的控制方案。湖北制造向智能化转型的进程中,选对控制器只是第一步,让每个模块在正确的逻辑与环境中协同,才是产线持续高效运转的根基。若您在项目规划阶段有困惑,欢迎带着工艺流程图来聊,我们帮您把风险前置化解。