工业控制器选型指南:PLC模块在华中制造产线中的应用解析
在华中制造业密集区,一条产线的电气控制系统往往决定了整条线的节拍与稳定性。以湖北为例,武汉、襄阳、宜昌等地的汽车零部件、光电子和食品加工产线,近两年对工业控制器的选型要求明显提高——不再只是"能用",而是要在多轴同步、高速计数、复杂通信场景下保持长期可靠。
很多工厂在新建或改造产线时,面对市场上数十个品牌的PLC模块,容易陷入两个极端:要么一味追求高配,造成I/O和通信资源闲置;要么压缩预算,导致后期扩展困难。以下从实际应用角度,梳理一套可落地的选型思路。
一、先看工艺,再看参数
选型的第一步不是翻样本,而是梳理产线的工艺需求。华中地区常见的离散制造场景中,以下几类需求直接影响PLC模块的配置方向:
- 运动控制轴数:3轴以下可用紧凑型PLC自带脉冲输出;超过5轴建议考虑支持EtherCAT或Profinet总线的模块化方案。
- 扫描周期要求:包装线通常要求≤5ms,注塑机周边设备可放宽到10~20ms。
- I/O点数与余量:建议预留15%~20%的数字量余量和至少2个模拟量通道,便于后期小幅改造。
- 通信协议:若产线涉及与MES或上位机对接,需确认PLC模块原生支持OPC UA或Modbus TCP。
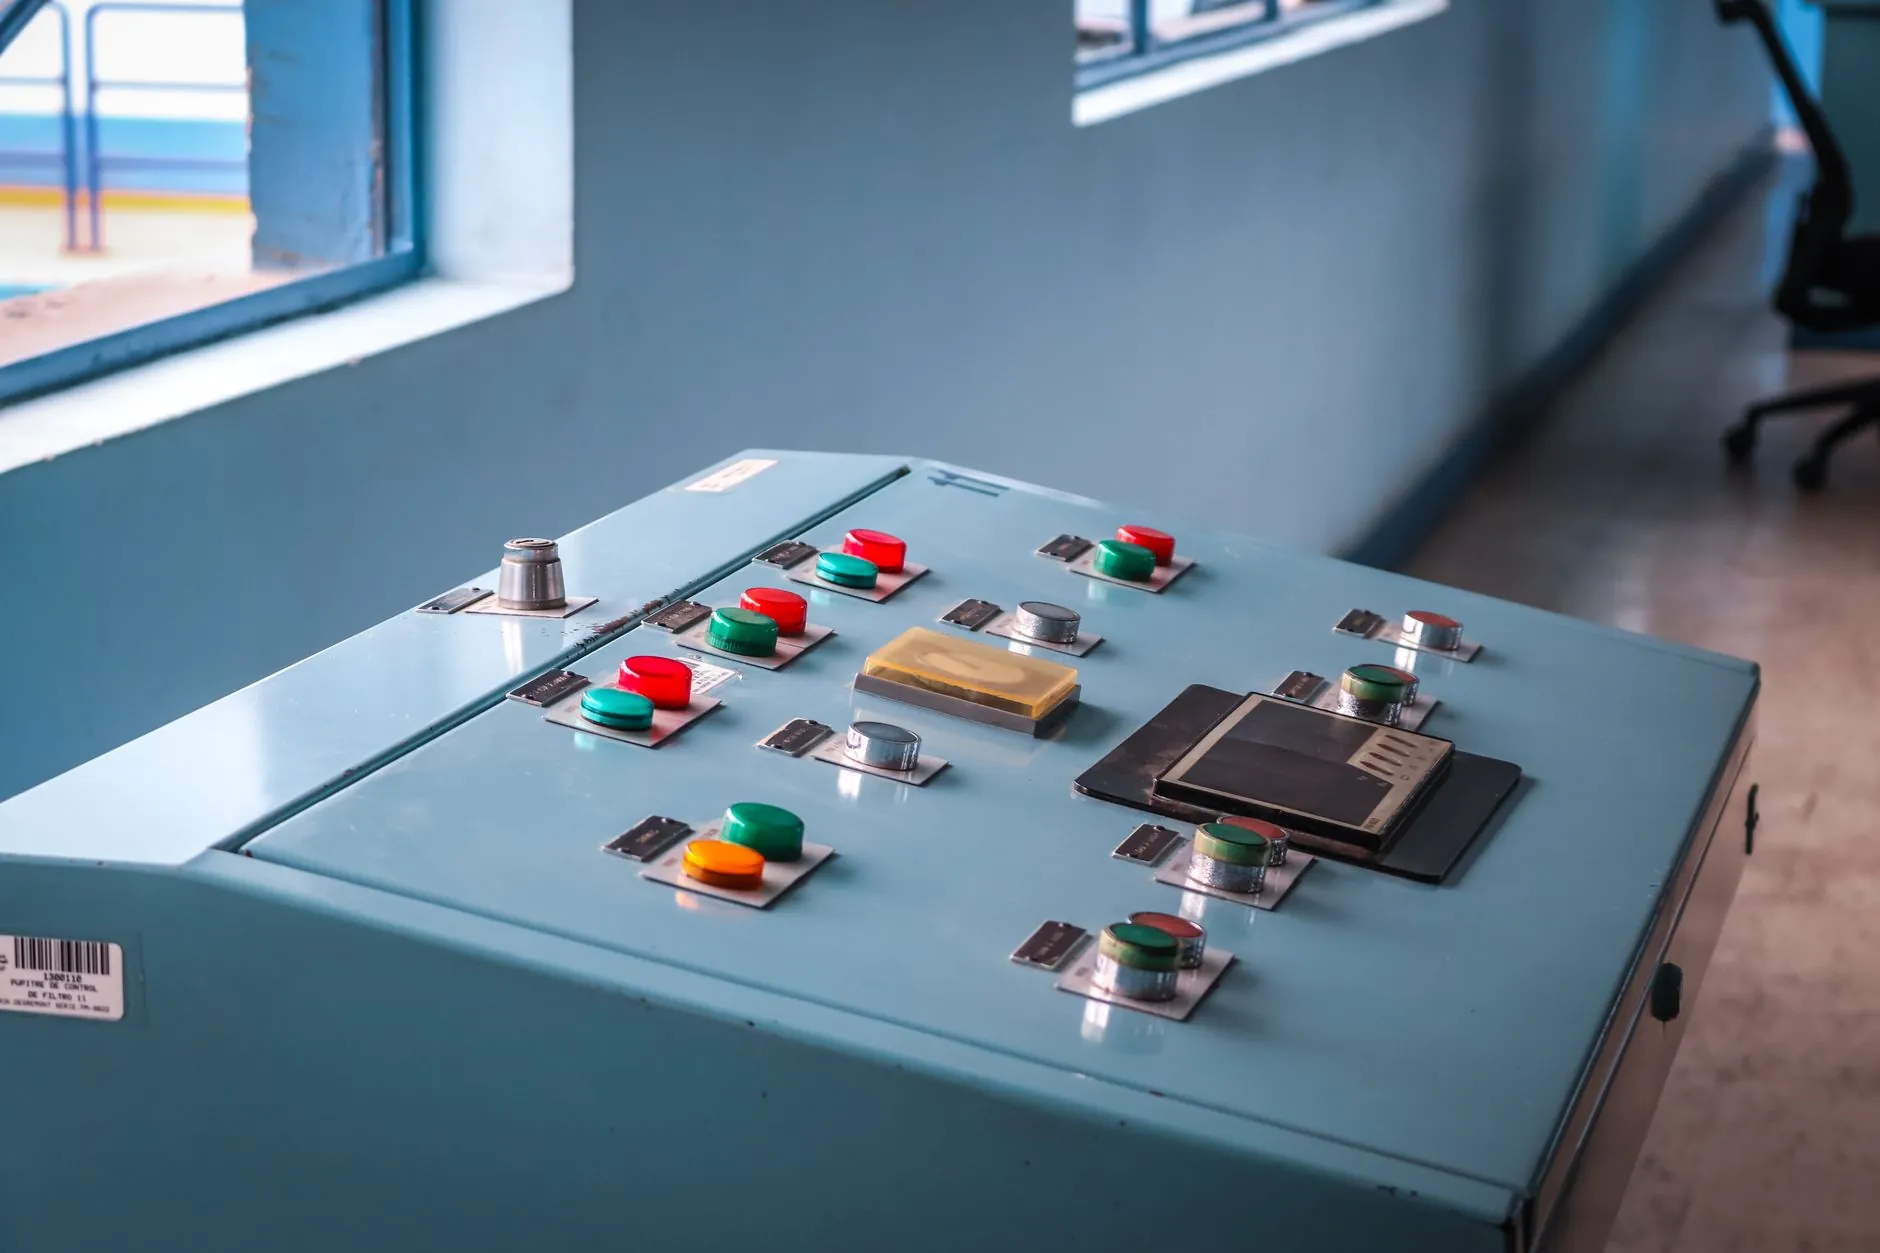
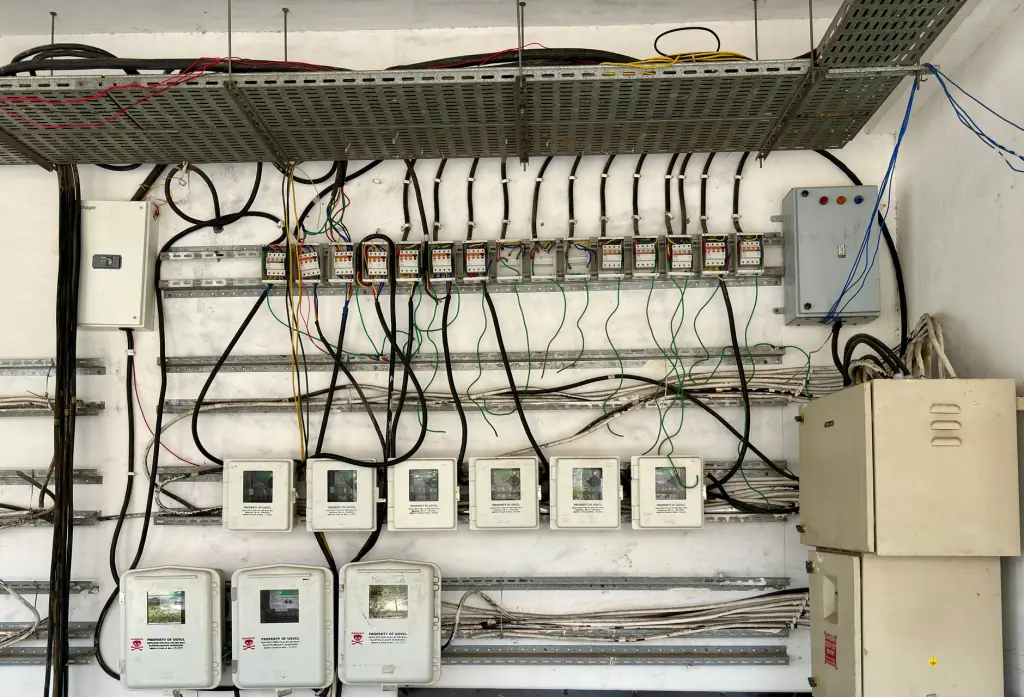
在湖北制造企业中,不少产线还保留着老式继电器控制柜,改造时若直接替换为自动化控制系统,需额外评估原有传感器的信号类型和布线距离,避免因信号衰减导致误动作。
二、模块化与一体式的取舍
一体式PLC在小型单机设备上仍有成本优势,但在华中地区的多工位产线中,模块化工控设备的维护便利性更突出。当某一通道损坏时,模块化方案只需更换对应模块,停机时间可控制在30分钟以内;一体式则可能需要整体更换,影响整线排产。
另一个容易被忽视的细节是背板总线的带宽。部分中低端模块化PLC的背板带宽有限,当挂载多个高速模拟量模块时,刷新周期会明显拉长。建议在选型阶段向供应商索取背板总线的实际吞吐数据,而非只看CPU参数。
三、环境适应性与长期供货
湖北夏季高温高湿,部分车间环境温度可达45℃以上。PLC模块的额定工作温度通常标注为0~55℃,但实际降额使用更稳妥。选型时应关注:
- 电源模块是否支持宽压输入(如85~264V AC),以应对车间电压波动。
- 数字量输出模块的负载能力,继电器输出适合频繁切换但寿命有限,晶体管输出响应快但需注意浪涌保护。
- 供应商在华中地区是否有备件仓库或技术支持团队,这直接影响故障响应速度。
长期供货能力同样关键。一些品牌每隔几年就会停产旧系列,导致已投产产线面临备件断供。建议优先选择市场保有量大、产品生命周期标注清晰的系列。
四、实践建议
结合坎泽鑫科技在湖北及周边地区的项目经验,给出三条可执行的参考:
- 选型前用表格列出所有I/O点、通信口和特殊功能需求,逐项与PLC模块规格比对,避免遗漏。
- 要求供应商提供同行业应用案例,尤其是节拍和精度要求相近的产线。
- 在样机阶段进行72小时连续运行测试,重点观察通信丢包率和模块温升。
工业控制器的选型没有万能公式,但把工艺需求拆解清楚,再对照PLC模块的实际能力逐项验证,就能避开大部分坑。华中制造业正处在自动化升级的密集期,选对一套控制方案,产线的稳定性和可维护性会在未来三到五年持续受益。