工业控制器选型指南:湖北制造企业如何匹配PLC模块与控制方案
日期:2026-09-20
标签:工业控制器,PLC模块,自动化控制,工控设备,湖北制造
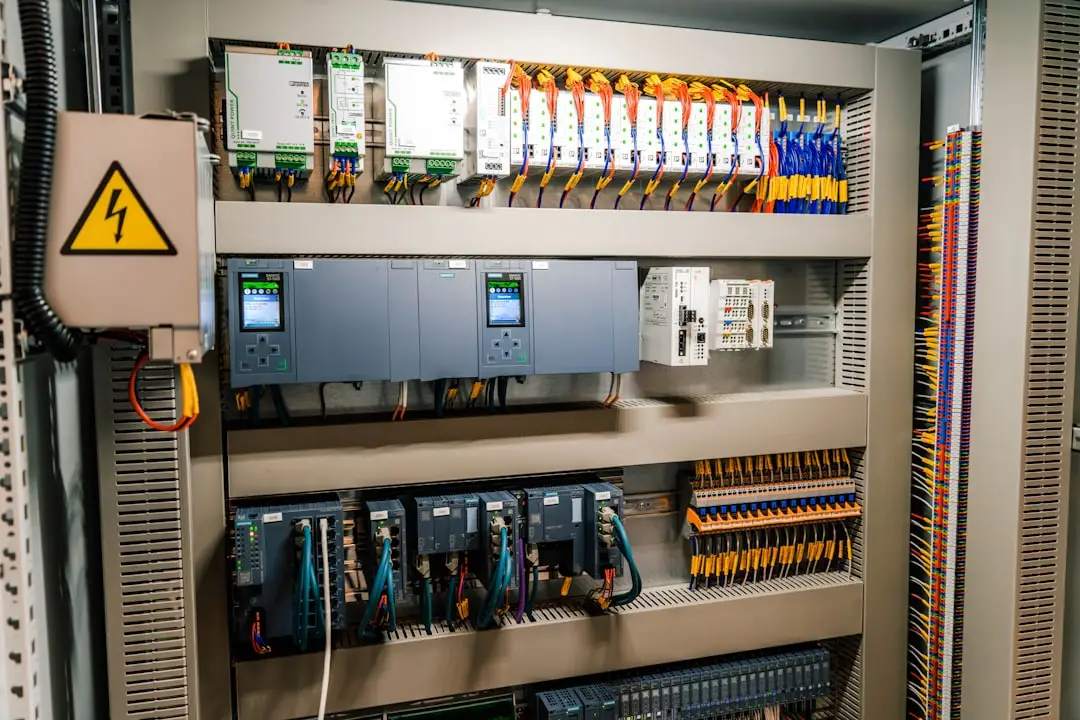
在湖北制造业加速智能化改造的当下,工业控制器作为产线"大脑",其选型直接决定设备稳定性与后期维护成本。不少企业采购时只看I/O点数,忽略了扫描周期、背板总线带宽等隐性参数,导致上线后频繁丢包、时序抖动。本文从实际工程角度,拆解PLC模块与控制方案的匹配逻辑。
PLC模块选型:先算三笔账
选型不是比参数表,而是算清三笔账:I/O余量账、通信负载账、环境耐受账。I/O点数建议预留15%-20%冗余,但模拟量通道要单独核算,因为每路AD转换占用独立寄存器,混用会拉低整体刷新率。通信方面,若产线含多台伺服或视觉设备,需确认PLC模块的Profinet/EtherCAT从站数量上限,避免后期扩展时被迫更换CPU。
环境耐受常被低估。湖北夏季车间温度可达40℃以上,湿度波动大,普通商用级PLC模块的电解电容寿命会折半。建议选择支持-20℃~60℃宽温的工控设备,并关注涂层防护等级。

控制方案匹配:从单机到产线
不同规模的湖北制造企业,自动化控制方案差异明显:
- 单机设备:小型PLC模块+触摸屏即可,重点看高速计数与PWM输出能力,适合包装、切割类设备。
- 多工位产线:需采用分布式I/O架构,主站CPU通过总线连接远程站,减少柜内线束。此时工业控制器的扫描周期同步精度应≤1ms。
- 过程控制场景:如化工、建材,优先选支持PID自整定与冗余电源的PLC模块,避免单点故障停机。
以坎泽鑫科技服务的某湖北汽车零部件厂为例,其焊接产线原用继电器逻辑,故障率月均4.2次。改用中型PLC模块+远程I/O后,故障间隔提升至3个月以上,换型时间从45分钟压缩到12分钟。
数据对比:三类方案的实际表现
下表为本地三家不同规模企业的实测数据(基于连续运行90天统计):
- 小型一体机:I/O 40点,扫描周期2ms,故障率1.8次/月,适合单机。
- 中型模块化:I/O 256点,扫描周期0.8ms,故障率0.3次/月,适合产线。
- 大型冗余系统:I/O 1024点,扫描周期0.4ms,故障率0.1次/月,适合连续流程。
数据可见,扫描周期每降低1ms,产线节拍可提升约5%-8%,但成本增幅达30%。选型需在性能与预算间找平衡点。
结语
工业控制器选型没有"最好",只有"最匹配"。湖北制造企业应结合产线节拍、环境条件与扩展预期,优先验证PLC模块的通信负载与温升表现。坎泽鑫科技建议,在批量采购前进行72小时带载老化测试,用真实工况数据替代纸面参数,才能让自动化控制方案真正落地。