PLC模块与工业控制器的协同应用:湖北制造企业自动化控制方案解析
日期:2026-10-09
标签:工业控制器,PLC模块,自动化控制,工控设备,湖北制造
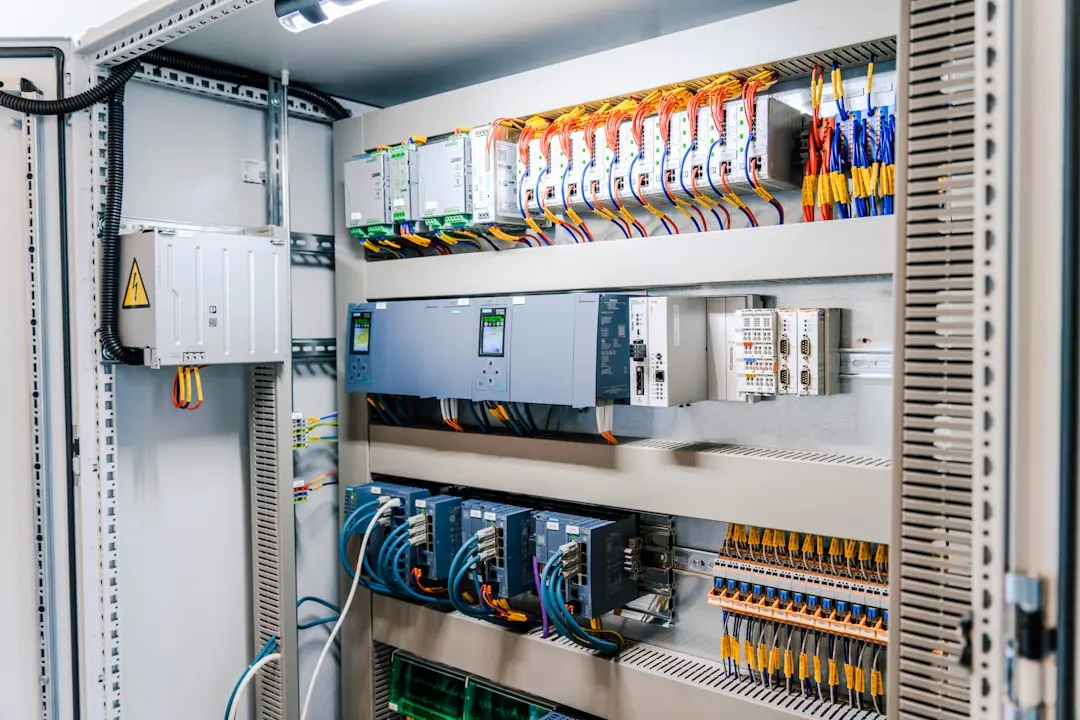
在湖北制造业向智能化转型的过程中,一套稳定的自动化控制系统往往决定了产线的效率与良品率。而工业控制器与PLC模块的协同,正是这套系统的神经中枢与执行末梢。许多企业投入大量资金采购工控设备,却因两者匹配不当导致通讯延迟、逻辑冲突,反而拖累了整线节拍。
一、协同控制的核心逻辑:从指令到动作
工业控制器负责工艺算法、运动规划与多轴联动运算,而PLC模块则承担高速I/O响应、安全互锁与设备级逻辑。二者通过工业以太网(如EtherCAT、Profinet)或现场总线交换数据。关键在于:控制器下发的位置指令与PLC采集的传感器信号必须在同一时间基准下对齐,否则会出现“指令已发、执行未动”的滞后。
二、湖北制造场景下的三个典型痛点
- 异构协议并存:老旧产线常混用Modbus RTU、CANopen与Ethernet/IP,PLC模块与控制器需加装网关,增加故障点。
- 电磁干扰导致丢包:湖北夏季高温高湿,变频器密集的车间里,未屏蔽双绞线易使PLC数字量输入抖动,误触发急停。
- 扫描周期不匹配:控制器循环周期若设为4ms,而PLC模块背板总线刷新为8ms,多轴插补时会出现轮廓误差。
三、可执行的选型与调试方法
针对上述问题,坎泽鑫科技在服务湖北本地客户时,通常建议按以下顺序推进:
- 先定控制器周期,再选PLC模块:控制器周期应≤PLC最慢从站刷新时间的一半,留出余量。
- 分离安全与普通I/O:急停、光栅等安全信号接入带FSoE的PLC模块,不经过普通控制器逻辑。
- 用示波器验证同步抖动:在分布式时钟下,测量PLC输出与控制器指令的时间差,控制在50μs内为佳。
四、案例:襄阳某汽车零部件产线改造
该产线原有6台伺服压机,原控制器与远程I/O通过Modbus TCP通讯,节拍波动达±120ms。更换支持EtherCAT的工业控制器,并将远程站改为高速PLC模块后,分布式时钟同步精度提升至±15μs,压装节拍稳定在2.1s,废品率从1.8%降至0.4%。这一改造说明:自动化控制的性能瓶颈往往不在算法,而在底层数据刷新的一致性。
对于湖北制造企业而言,不必盲目追求最高算力的控制器,而应优先评估现有工控设备的通讯负载与实时性余量。坎泽鑫科技建议:每季度用网络分析仪抓取一次总线负载率,超过60%即需优化PLC模块分组或升级控制器。协同应用的本质,是让每个模块在正确的时间做正确的事。