工业控制器与PLC模块选型要点:湖北制造企业产线智能化升级指南
日期:2026-10-24
标签:工业控制器,PLC模块,自动化控制,工控设备,湖北制造
产线智能化升级,选型是第一道坎。工业控制器与PLC模块选错了,轻则通讯不稳、扩展受限,重则整线节拍卡死、后期改造成本翻倍。湖北制造企业在推进自动化改造时,面对市面上从日系小型机到欧系中大型冗余系统的庞杂选项,真正需要盯住的其实是几个硬指标。
一、I/O规模与扩展余量要留够
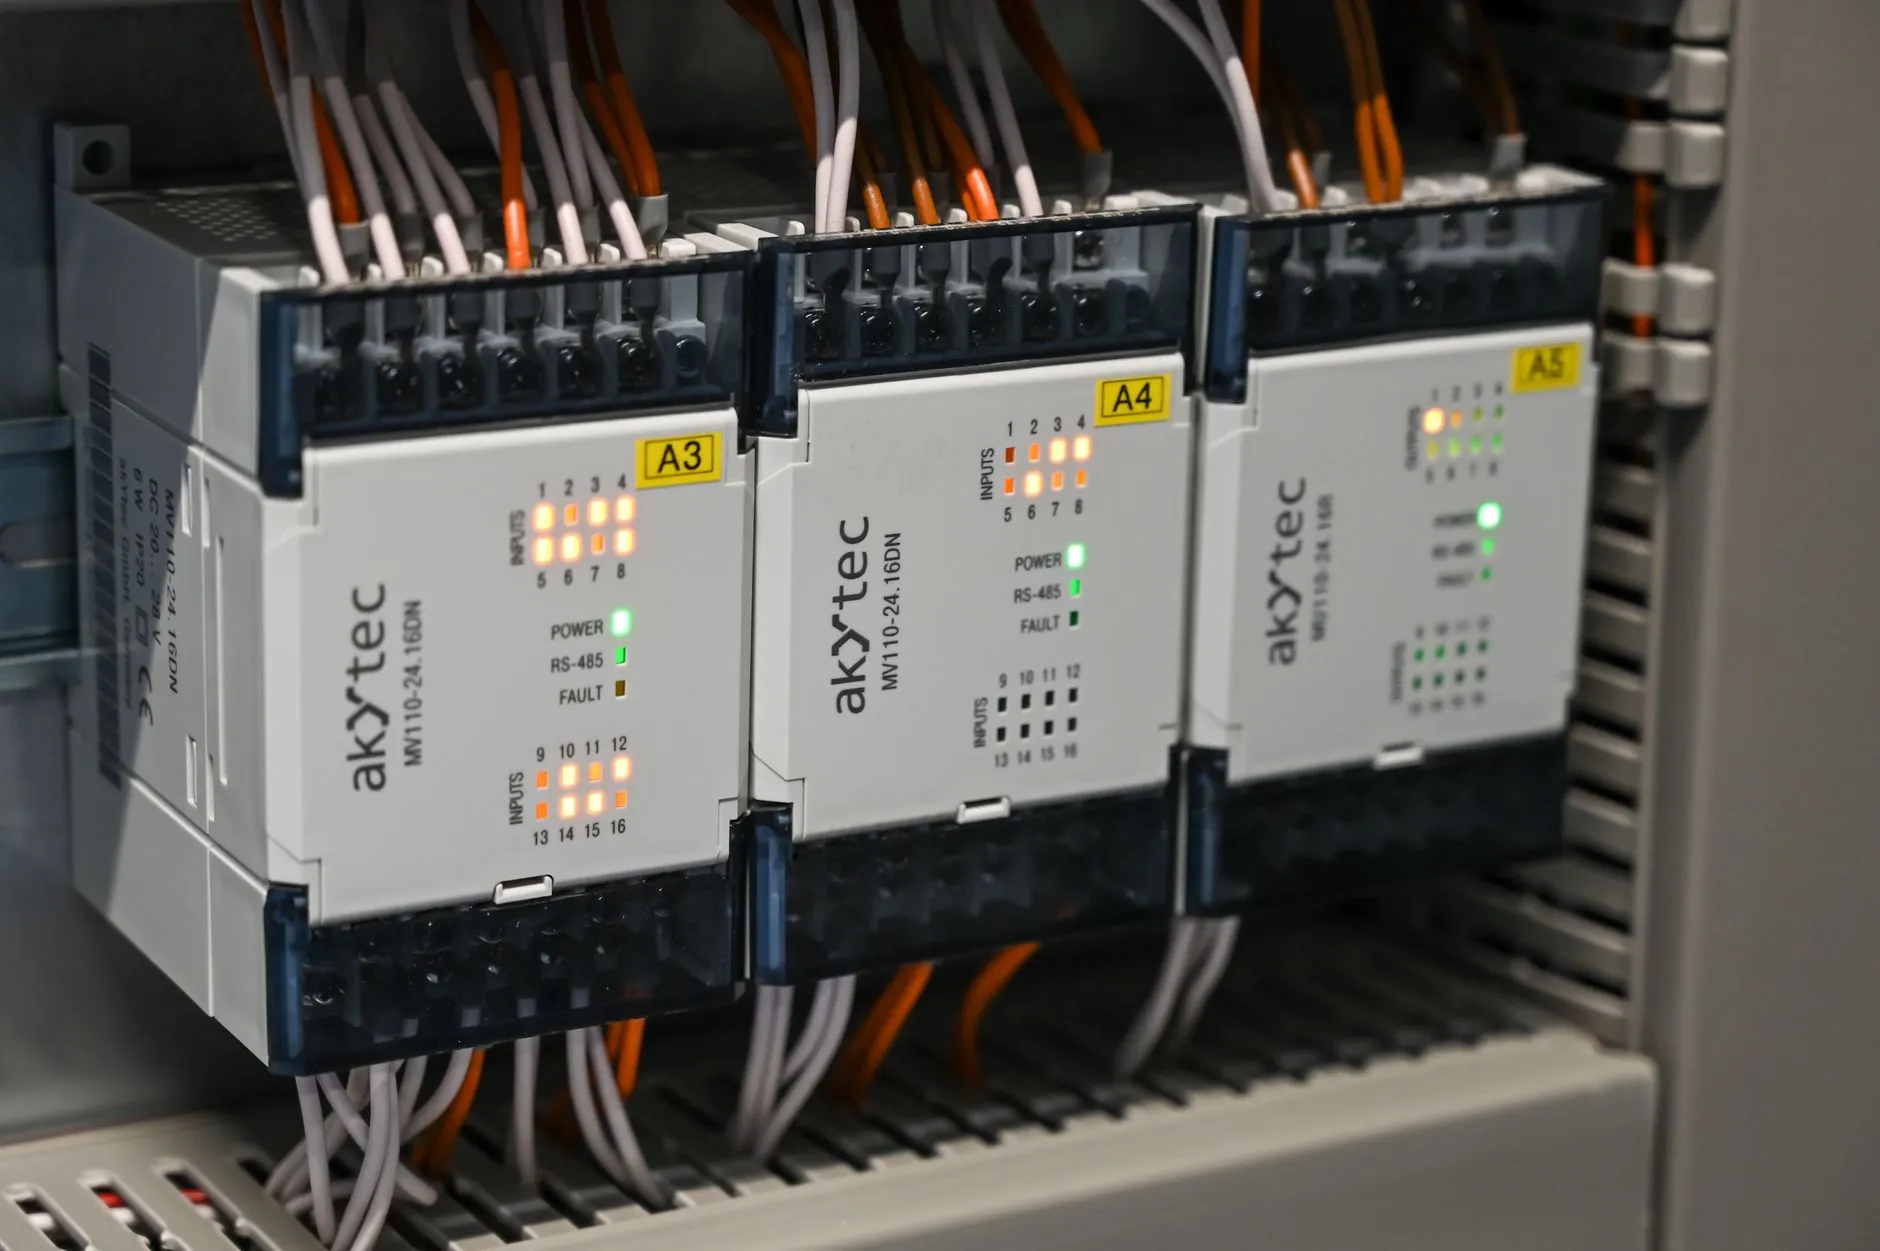
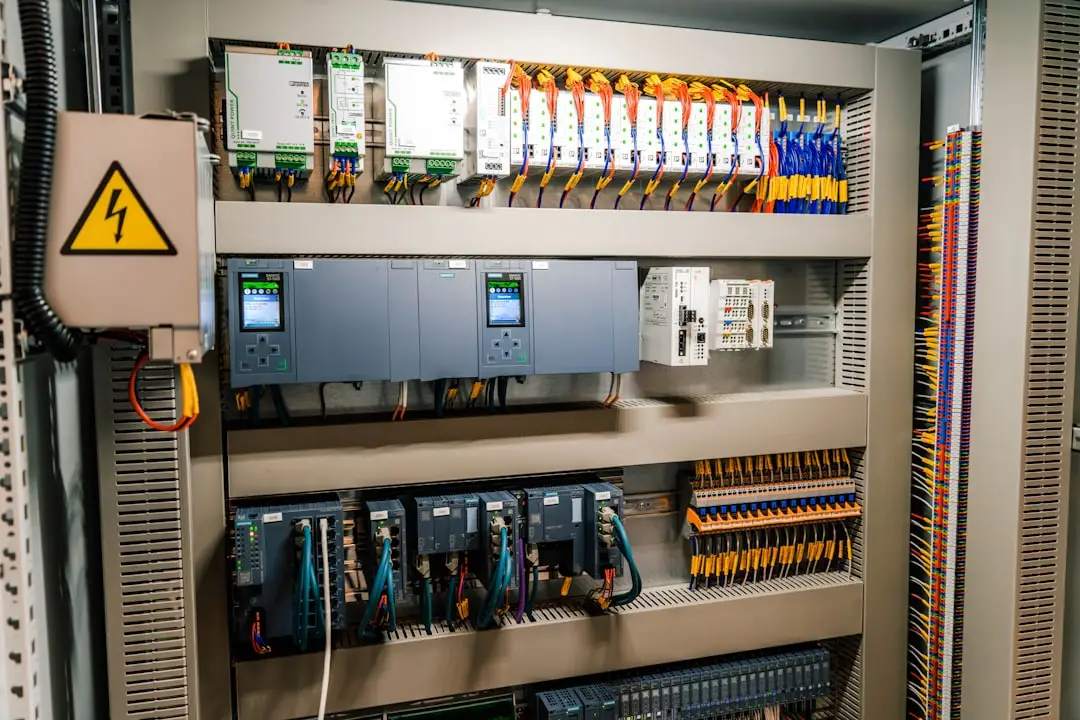
很多企业栽在"刚好够用"上。选型时按当前点位配满,投产半年加两个工位就无槽可插。建议实际I/O点数预留15%–20%余量,并确认PLC模块支持本地机架扩展还是必须上远程I/O。对于多工位、分布式的产线,远程I/O加总线耦合器的方案往往比堆本地模块更经济,布线也更清爽。
二、扫描周期与实时性匹配工艺节拍
工业控制器的处理性能不能只看"快",要看是否匹配工艺。高速包装、飞剪、多轴同步这类场景,扫描周期通常要求控制在1–5ms以内,且需支持运动控制指令集;而温度、液位等慢过程控制,10–20ms完全够用,盲目追高只会抬高工控设备预算。一个常被忽略的点是:总线刷新周期与程序扫描周期是两回事,选型时要分别核对。
三、通讯协议与既有系统兼容
湖北制造企业不少产线是分批改造的,新控制器要能"听懂"老设备。主流方向是走Profinet、EtherCAT或Modbus TCP,选型前务必列清现有设备的协议清单。若上位MES走OPC UA,控制器固件是否原生支持、是否需要额外网关,都要在采购前确认,避免调试期返工。
- 环境适应性:车间粉尘、油雾、电磁干扰环境下,关注工作温度范围与EMC等级
- 编程生态:是否符合IEC 61131-3,工程师上手成本直接影响调试周期
- 备件与技术支持:本地化服务响应速度,对连续生产型企业尤为关键
以襄阳某汽车零部件企业为例,其焊接线改造中原用某品牌小型PLC,扩展槽耗尽后被迫整机更换。后改用模块化工业控制器配合分布式I/O,单站扩展成本下降约三成,调试周期缩短近一周。这类案例说明,选型的核心不是买最贵的,而是买"能长大"的。
坎泽鑫科技在服务湖北制造客户的实践中,倾向于先做点位与协议梳理,再定控制器架构,把自动化控制的长期可维护性放在报价之前考虑。产线升级是长跑,选型阶段的每一分严谨,都会在后续运行中兑现。