可编程逻辑控制器与工控设备对比:如何为湖北工厂匹配自动化控制方案
日期:2026-10-16
标签:工业控制器,PLC模块,自动化控制,工控设备,湖北制造
在湖北制造业向智能化转型的过程中,控制层的选型往往决定了整条产线的响应速度与改造成本。很多工厂负责人面临同一个问题:产线改造时,到底该用传统工控设备搭建继电器逻辑,还是直接上PLC模块做程序化控制?这两者并非简单的替代关系,选错了,轻则调试周期拉长,重则后期扩展寸步难行。
一、工作原理的本质差异
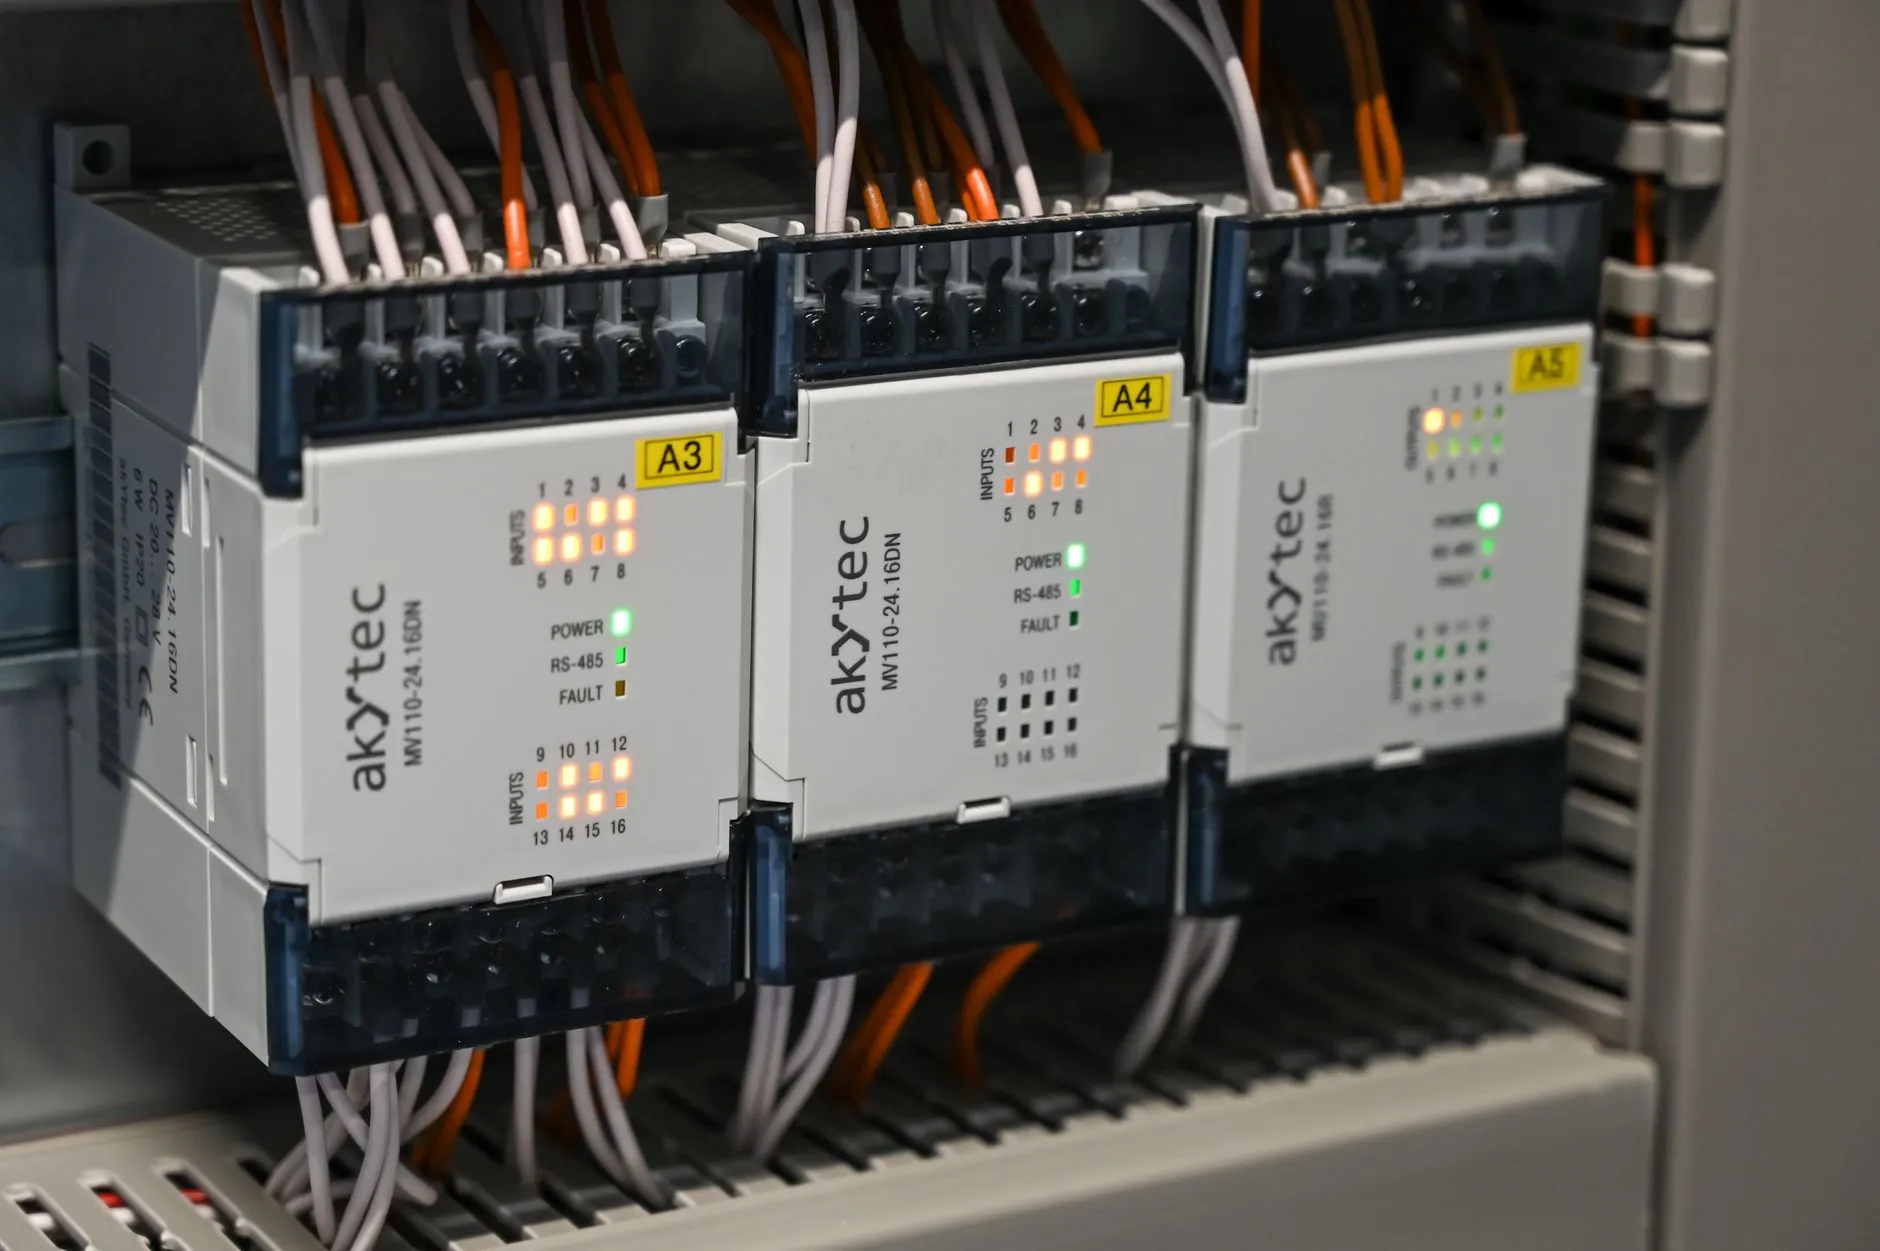
传统工控设备(如接触器、时间继电器、中间继电器)依靠硬接线实现逻辑,每条逻辑都对应一根实体导线。设备动作顺序一旦固定,修改就意味着重新接线。而工业控制器的核心在于循环扫描机制——PLC在毫秒级周期内读取输入状态、执行用户程序、刷新输出,逻辑关系全部由软件定义。
这意味着:一台中型PLC可以替代数十个继电器,且逻辑变更只需修改程序,不动一根线。
二、选型时值得关注的四个维度
- I/O点数与扩展余量:湖北很多中小型工厂的产线初期只有20~40个I/O点,但半年内可能增加工位。选型时建议预留20%以上的扩展槽位,避免换主机。
- 扫描周期与响应要求:包装、分拣类设备对响应时间敏感,通常要求扫描周期≤10ms;而温控、搅拌类过程控制可放宽到50ms以上。
- 通讯协议兼容性:现有设备是否支持Modbus RTU/TCP、Profinet或EtherCAT?这直接决定PLC能否与上位机、变频器、仪表无缝对接。
- 环境防护等级:湖北夏季高温高湿,车间粉尘大的场合,PLC模块的防护等级和散热设计比参数表上的CPU主频更值得关注。
一个常见的误区是只看CPU性能,忽略了电源模块和背板总线的稳定性。在电压波动较大的老厂区,隔离型电源模块能省下不少停机排查的时间。
三、一个湖北工厂的实际匹配案例
襄阳某汽车零部件厂去年改造一条冲压送料线。原方案用继电器逻辑控制,故障率高,每次换模具要重新调整8个时间继电器。后来改用一台中型PLC模块配合触摸屏,将模具参数做成配方存储在HMI中,切换时一键调用。改造后调试时间从原来的4小时压缩到20分钟,且新增了一个安全光幕联锁逻辑,只增加了3个输入点。
这个案例说明:自动化控制方案的价值不在于用了多高端的控制器,而在于是否匹配了工艺的可变需求。
四、匹配湖北制造场景的决策路径
对于年产量稳定、工艺十年不变的专机设备,传统工控设备仍有成本优势。但只要满足以下任一条件,建议优先考虑PLC方案:
- 产品换型周期短于3个月
- 需要与MES或SCADA系统交换数据
- 安全逻辑需要达到PLd以上等级
- 现场环境存在频繁的电气干扰
湖北省坎泽鑫科技有限公司在长期服务本地工厂的过程中发现,湖北制造企业正从单机自动化向产线级联动过渡。选型时把通讯能力和扩展性放在首位,往往比单纯对比I/O单价更有长远价值。