PLC模块与工控设备如何协同?自动化控制系统的架构设计要点
日期:2026-10-02
标签:工业控制器,PLC模块,自动化控制,工控设备,湖北制造
在华中地区的制造业升级浪潮中,湖北制造企业正面临一个共性挑战:如何让来自不同品牌的工业控制器、PLC模块与现场工控设备高效对话。一套设计粗糙的自动化控制系统,往往在调试阶段就暴露出信号冲突、响应延迟等问题。本文从架构设计角度拆解协同要点。
一、PLC模块与工控设备的协同逻辑
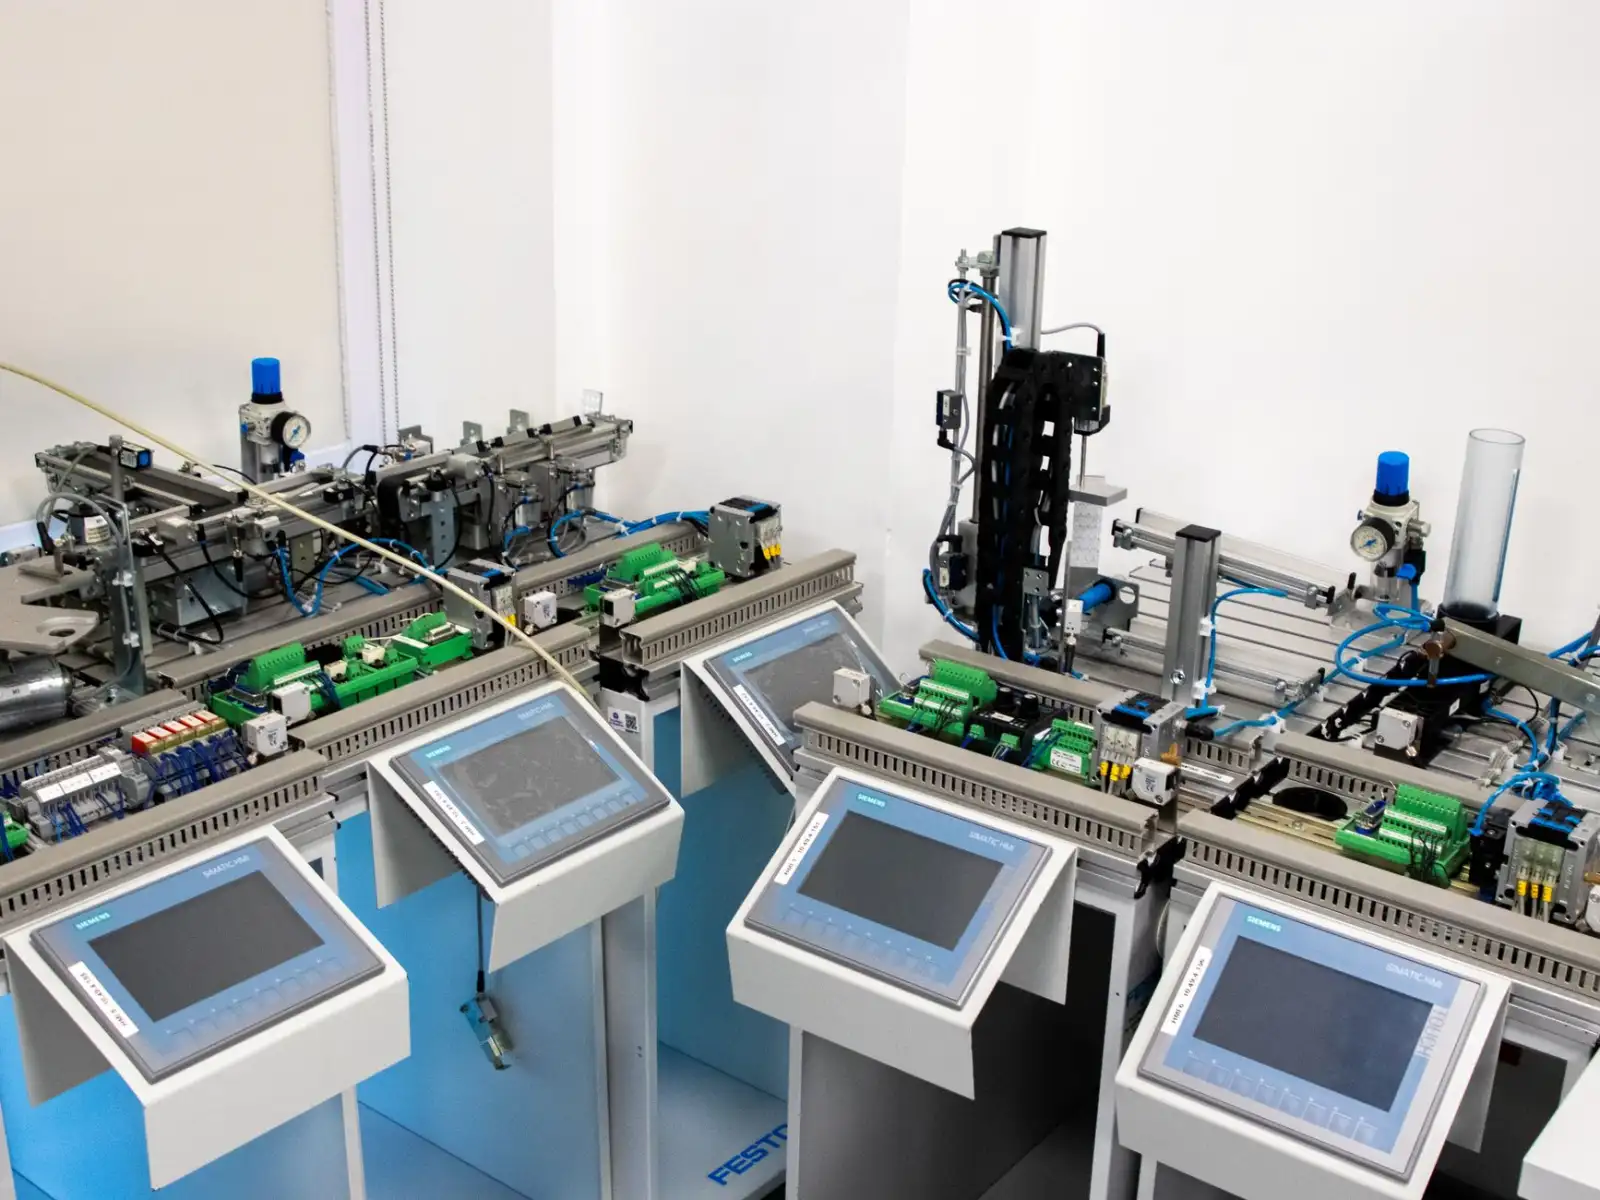
PLC模块并非孤立运行。它通过背板总线与CPU交换数据,再经现场总线(如Profinet、EtherCAT)或硬接线连接变频器、伺服驱动器、传感器等工控设备。关键在于刷新周期匹配:若PLC扫描周期为10ms,而伺服更新率为1ms,需在架构中设置独立的高速任务区,否则位置指令会滞后。
一个常见误区是将所有I/O点挂载同一总线。实际设计中,安全信号(急停、光栅)应走独立安全继电器或FSoE协议,不与普通模拟量混用。
二、架构设计的三项实操方法
根据坎泽鑫科技在湖北本地项目的经验,建议按以下步骤规划:
- 分层隔离:将管理级(SCADA)、控制级(PLC)、现场级(工控设备)网络物理分开,避免广播风暴影响实时性。
- 冗余设计:对关键工位采用热备CPU+环网拓扑,切换时间控制在50ms以内。
- 接地与屏蔽:模拟量信号线单端接地,变频器输出侧加装磁环,可降低30%以上的共模干扰。
三、不同总线方案的数据对比
下表为常见协议在典型工况下的表现(测试条件:64节点,100米线缆):
- Profinet IRT:抖动<1μs,适合运动控制同步
- EtherCAT:周期250μs,CPU负载率约12%
- Modbus TCP:周期10ms,成本低但实时性弱
选择时需权衡工业控制器的算力与工控设备数量。例如,15台伺服以下可选用EtherCAT;若仅监测温度、压力,Modbus RTU仍具性价比。
值得关注的是,湖北制造企业正加速采用国产PLC模块替代方案。坎泽鑫科技在襄阳某汽车零部件产线的改造中,将原进口PLC替换为支持Codesys的国产控制器,配合原有工控设备,节拍时间从12秒压缩至9.5秒,且备件成本下降四成。
架构设计没有万能公式。先厘清设备响应要求,再匹配总线与模块,最后留出20%的I/O余量——这套思路能避开多数现场陷阱。若您正规划自动化控制项目,欢迎与我们的技术团队交流具体工况。