工业控制器选型要点:PLC模块与工控设备如何匹配产线控制需求
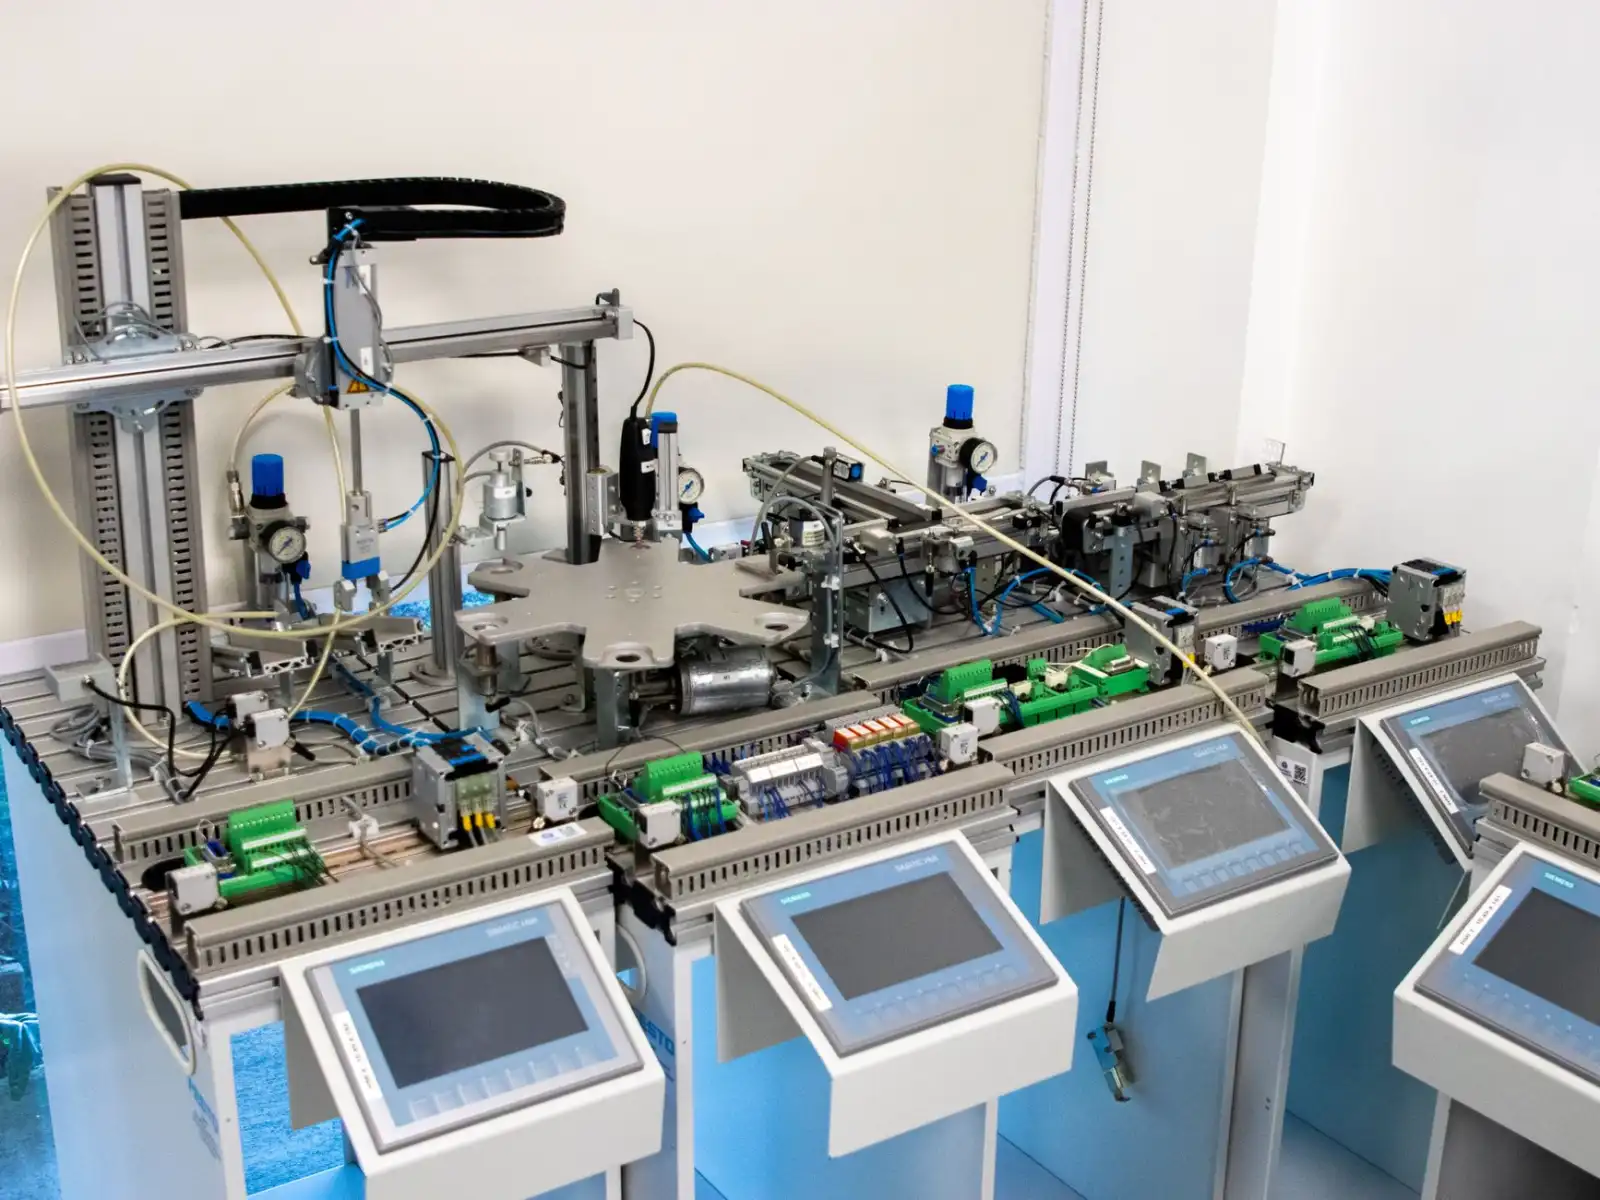
在湖北制造加速向智能化转型的当下,产线控制系统的稳定性与响应速度,很大程度上取决于工业控制器与PLC模块的匹配是否合理。不少企业在产线改造中遇到过这样的尴尬:控制器算力充足,却因I/O模块响应滞后导致节拍不稳;或是通讯协议不兼容,让工控设备之间形成信息孤岛。选型不是简单的参数堆砌,而是要让控制架构真正贴合工艺需求。
从工艺节拍反推控制需求
选型的第一步不是看控制器型号,而是梳理产线的工艺节拍与逻辑复杂度。以一条典型的包装产线为例,若每分钟需完成120次动作循环,单次循环内包含气缸动作、传感器检测、伺服定位等十余个逻辑节点,那么控制器的扫描周期需控制在10ms以内,且PLC模块的输入滤波时间不宜设置过长,否则会丢失高速脉冲信号。对于以顺序控制为主的产线,中型PLC即可胜任;而涉及多轴联动、复杂运算的场景,则需考虑具备运动控制功能的工业控制器。
I/O模块与现场设备的电气匹配
实际项目中,PLC模块选型失误往往集中在I/O层面。数字量输入模块需关注现场信号类型——是干接点还是源型/漏型输出,电压等级是24VDC还是220VAC;数字量输出模块则要核算单通道负载电流与同时导通通道数,避免总电流超限。模拟量模块的精度与抗干扰能力同样关键,例如在变频器密集的柜内,选用带隔离的模拟量输入模块能有效抑制共模干扰。湖北制造企业中不少老产线改造项目,正是通过更换高隔离等级的I/O模块,解决了长期存在的信号漂移问题。
通讯架构决定系统扩展性
现代产线很少孤立运行,工控设备之间的数据交互已成为标配。选型时需确认控制器支持的现场总线类型:PROFINET、EtherCAT、Modbus TCP各有适用场景。若产线后续计划接入MES系统或增加远程I/O站,建议优先选择支持多协议并发或具备以太网背板总线的控制器平台,避免后期因通讯瓶颈被迫整体更换。
- 响应速度:扫描周期与I/O刷新时间是否满足最快动作节拍
- 电气兼容:I/O模块的信号类型、电压等级与现场设备一致
- 通讯能力:总线协议与上位系统、伺服驱动器的兼容性
- 扩展余量:预留15%~20%的I/O点位与通讯接口
实践层面,建议在选型阶段搭建最小验证系统:用实际传感器与执行器接入候选PLC模块,测试扫描周期与信号响应,同时记录柜内温升对模块稳定性的影响。对于湖北制造企业常见的多品种小批量产线,控制器的程序存储容量与在线修改能力也值得纳入评估——频繁换产意味着控制逻辑需要灵活调整,支持在线下载与仿真调试的工业控制器能显著缩短停机时间。
产线控制需求的匹配,本质上是工艺语言向电气语言的精确翻译。随着边缘计算与AI推理能力逐步下沉到控制器层,未来的选型还将纳入数据处理能力这一维度。立足当下工艺、预留升级空间,才是工控设备配置的务实之道。