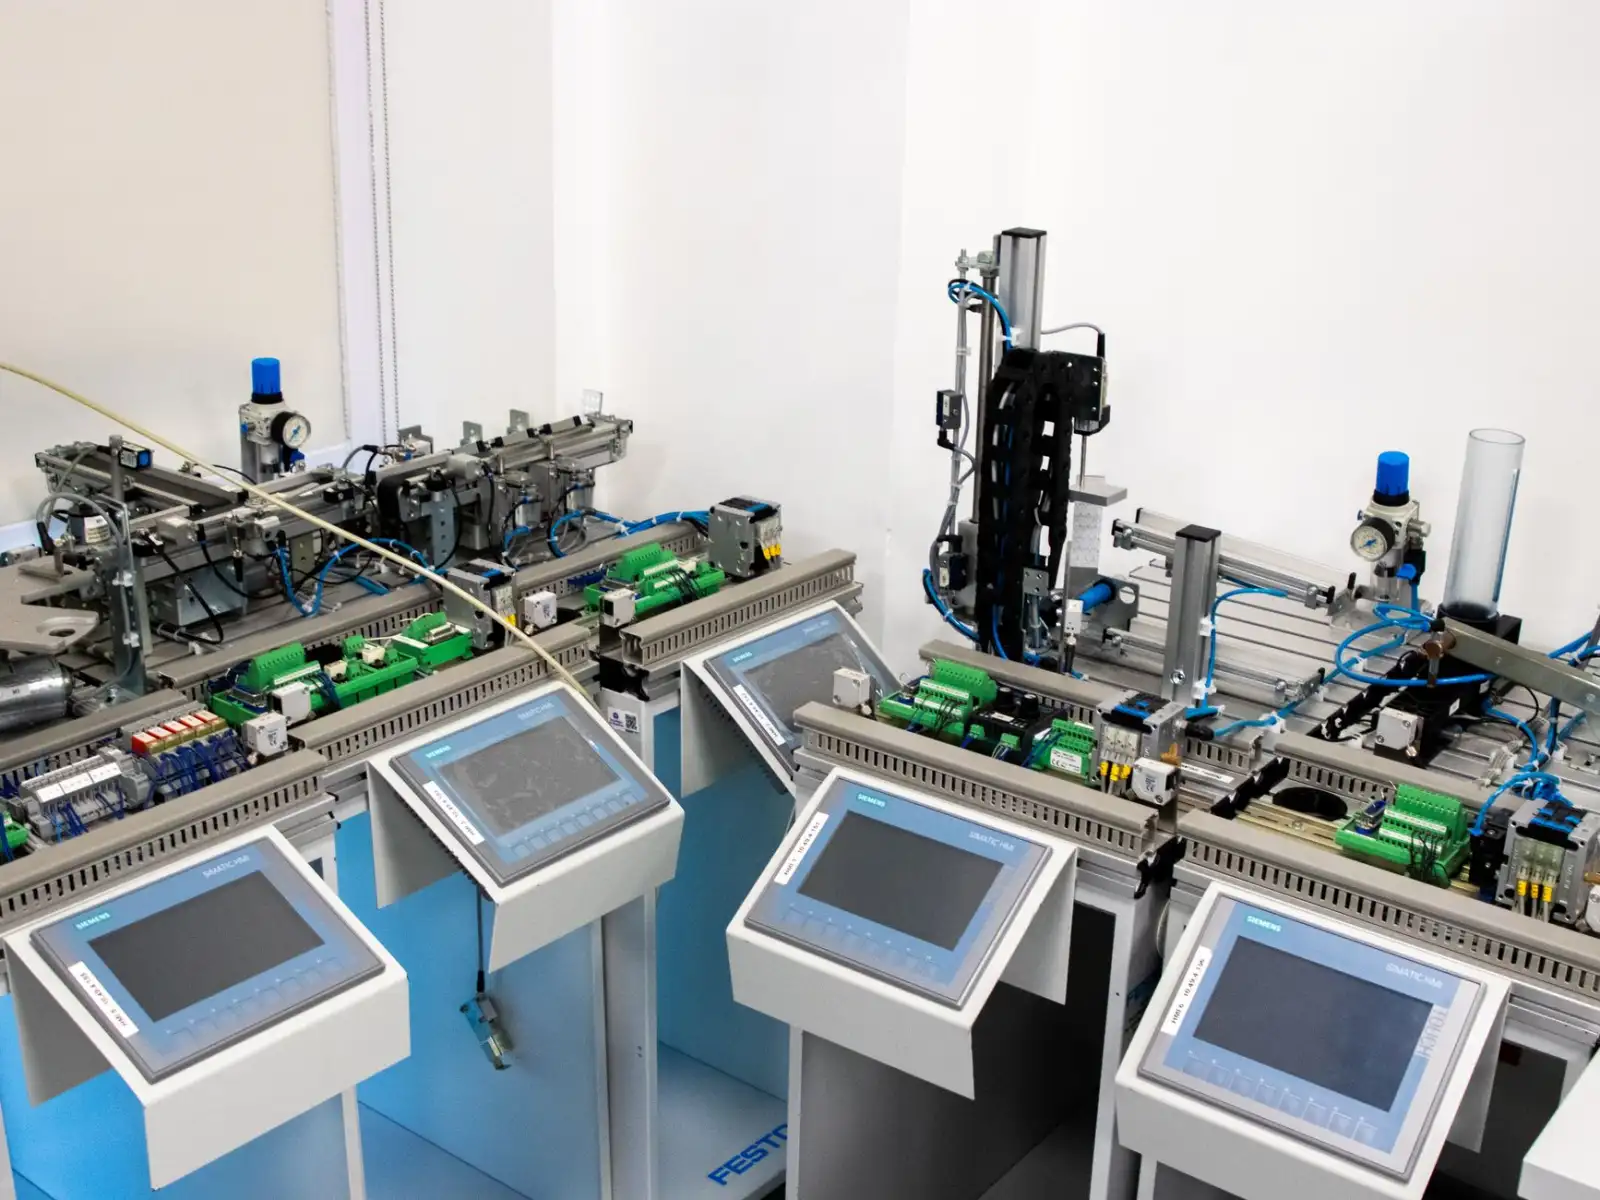
PLC模块与工控设备如何协同?自动化控制系统架构设计要点
在湖北制造向智能化转型的过程中,很多工厂都遇到过一个尴尬:产线上的PLC模块换了新品牌,结果和老工控设备之间通讯不上,或者数据传回中控室延迟严重。这不是个别现象——自动化控制系统的协同问题,往往在设备采购阶段就被忽视,直到调试时才暴露出来。
PLC模块与工控设备协同的核心难点
工业控制器与现场设备之间的协同,本质上解决的是三个层面的匹配问题:电气接口、通讯协议、时序逻辑。电气层面涉及信号类型(4-20mA、0-10V、干接点)和隔离方式;协议层面则要看Modbus、Profinet、EtherCAT等是否对等支持;时序逻辑最容易出问题——PLC扫描周期与伺服刷新率不匹配时,定位精度可能直接从±0.1mm劣化到±0.5mm。
不少湖北本地的系统集成商反馈,他们更倾向于在方案设计阶段就锁定同一生态的PLC模块和工控设备,比如西门子S7-1500配ET200SP分布式IO,或者三菱iQ-R系列搭配CC-Link IE现场总线。这种做法虽然牺牲了一部分采购灵活性,但能把调试周期缩短30%以上。
架构设计中的三个实用原则
原则一:分层解耦。 把自动化控制架构拆成设备层、控制层、监控层。设备层只管执行和反馈,控制层由工业控制器完成逻辑运算,监控层跑SCADA或MES。层与层之间用标准协议对接,任何一层换品牌都不影响其他层。
原则二:冗余要放在刀刃上。 不是所有环节都需要双机热备。对于连续生产不能停的工序,CPU和电源做冗余;对于辅助工位,单机加看门狗定时器就够。盲目全冗余会让成本翻倍,维护复杂度也陡增。
原则三:预留20%的IO余量。 很多项目后期要加传感器或执行器,如果PLC模块的IO点刚好用满,就只能加扩展机架,重新布线。前期多花几千块预留点位,后期能省下几万块的改造费。
选型时的对比维度
- 扫描周期:高速包装线要求≤1ms,普通流水线5-10ms足够
- 通讯接口:至少支持两种以上现场总线,避免被单一品牌绑定
- 环境耐受:湖北夏季高温高湿,控制柜内温度常超45℃,选宽温型PLC模块更稳妥
- 编程生态:IEC 61131-3标准支持度越高,后期换平台的学习成本越低
以坎泽鑫科技接触过的案例来看,一套设计合理的自动化控制系统,在投产后第三年进行产线扩展时,改造成本可以控制在初始投资的15%以内;而架构混乱的系统,这个数字往往超过40%。
如果正在规划新产线或改造旧设备,建议先把通讯协议清单和IO点表整理出来,再去找供应商对方案。别急着比价格——工业控制器和PLC模块的协同能力,才是决定系统长期稳定运行的关键变量。