工业控制器在PLC模块系统中的应用与选型要点解析
在华中地区不少中小型制造企业的产线升级现场,经常能看到这样的场景:一台运行了五六年的包装机,机械结构完好,但控制柜里的继电器逻辑已经频繁出现触点粘连,每次故障排查都要耗费电工大半天时间。这时工程师往往会提出一个方案——用PLC模块系统替换原有硬接线逻辑。但问题随之而来:PLC模块选好了,主控单元该配什么级别的工业控制器?算力不够跑不动多轴联动,算力过剩则成本翻倍。
PLC模块系统中的工业控制器到底扮演什么角色
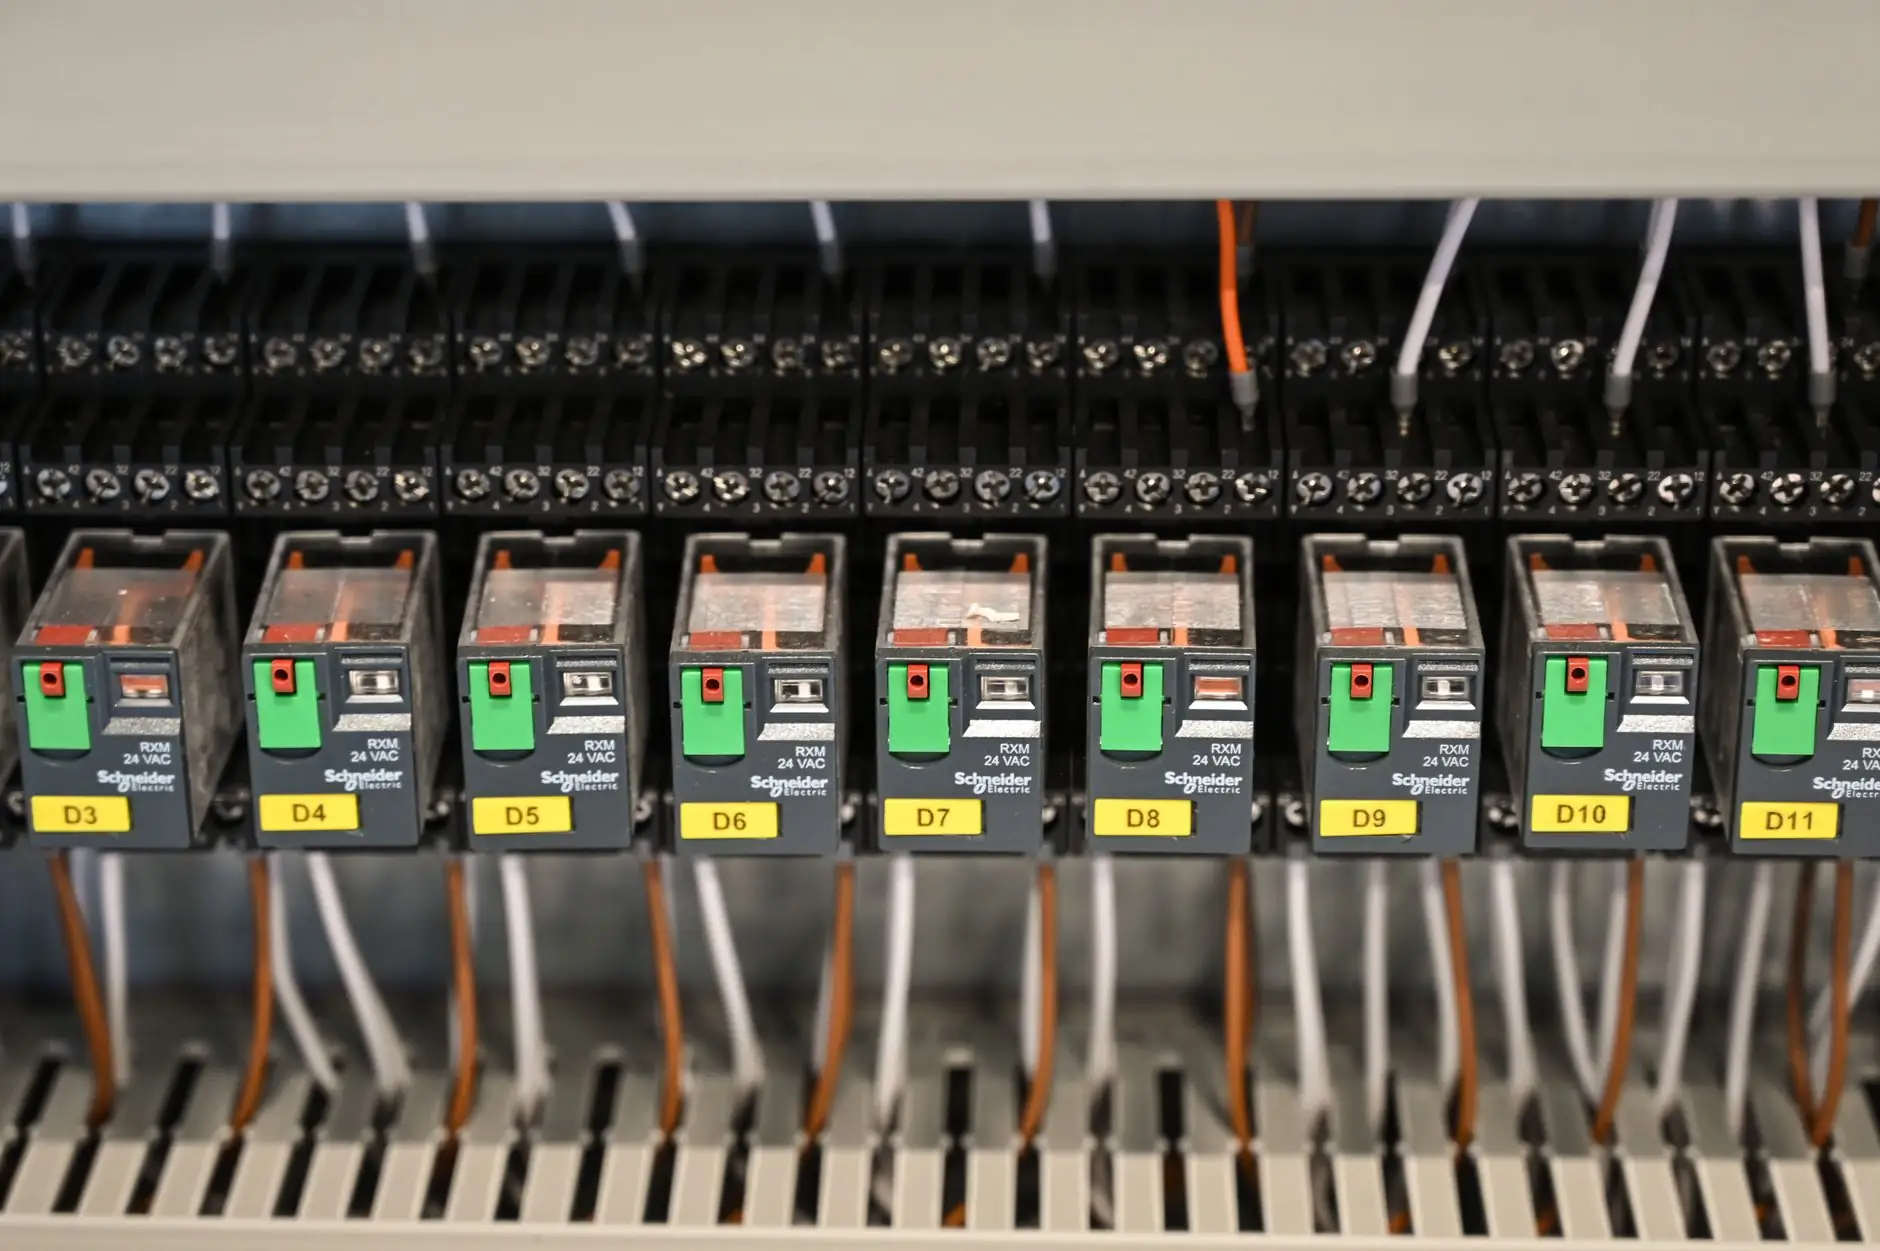
很多人把PLC和工业控制器混为一谈。严格来说,PLC模块系统是由电源模块、CPU模块、I/O模块、通信模块等通过背板总线拼接而成的控制系统,而工业控制器则是这个系统的"大脑"——它决定了扫描周期、程序容量、运动控制轴数以及通信协议的兼容范围。
在一条典型的自动化控制产线上,工业控制器需要同时处理三类任务:逻辑运算(如气缸动作时序)、过程控制(如PID温度调节)、运动控制(如伺服轴插补)。低端控制器只能分时处理,导致响应滞后;中高端控制器则通过多核架构将运动控制内核与逻辑控制内核分离,扫描周期可压缩至0.5ms以内。
选型时容易被忽视的三个硬指标
市面上工控设备供应商给出的参数表往往罗列了几十项指标,但真正影响项目成败的,往往是下面这几个容易被忽略的细节:
- 背板总线带宽:当I/O模块超过8个时,总线带宽不足会导致I/O刷新延迟,表现为输出动作"慢半拍"。建议选择总线速率≥100Mbps的控制器平台。
- 掉电保持区的写入寿命:频繁写入配方参数的场景下,EEPROM的10万次擦写寿命可能三年内就耗尽。优先选配FRAM或带超级电容的SRAM保持方案。
- 通信端口的电气隔离等级:在变频器、伺服驱动器密集的柜内,未隔离的RS485端口极易受共模干扰。建议选择隔离电压≥2500V的通信模块。
这些参数在选型手册上通常以小字标注,却直接决定了系统在电磁环境复杂的车间里能否稳定运行。
不同应用场景下的控制器配置策略
以湖北制造企业常见的三类场景为例,配置思路差异明显:
- 离散制造(如汽车零部件装配线):重点在I/O响应速度和网络实时性,建议选用支持EtherCAT或Profinet IRT的控制器,扫描周期控制在1ms以内。
- 流程工业(如化工配料系统):重点在模拟量处理精度和PID回路数,控制器需支持至少16路PID并行运算,且具备温漂补偿功能。
- 运动控制(如数控打磨设备):重点在插补算法和轴同步能力,需选择支持电子凸轮、电子齿轮的控制器,轴数预留20%余量。
湖北省坎泽鑫科技有限公司在服务本地客户时发现,不少企业为了节省前期成本,选择了CPU性能刚好"够用"的控制器,结果产线增加一个工位就需要整套更换,反而推高了全生命周期成本。
关于国产替代与本地化服务的一点观察
近两年国产工业控制器在中小型自动化控制项目中的渗透率明显提升。以湖北制造市场为例,国产控制器的优势不仅体现在价格上,更在于响应速度——进口品牌的技术支持往往需要走代理商渠道,而本地供应商可以在4小时内到达现场。对于产线停机成本高达每小时数千元的企业来说,这个差距比参数表上的零点几毫秒扫描周期更有实际意义。
选型本质上是一道平衡题:把预算花在真正影响稳定性的指标上,把冗余留给未来可能的功能扩展,把服务响应能力纳入供应商评估体系。这三条原则,比单纯对比CPU主频要实用得多。